Что такое индекс воспроизводимости процесса (Cp, Cpk)?
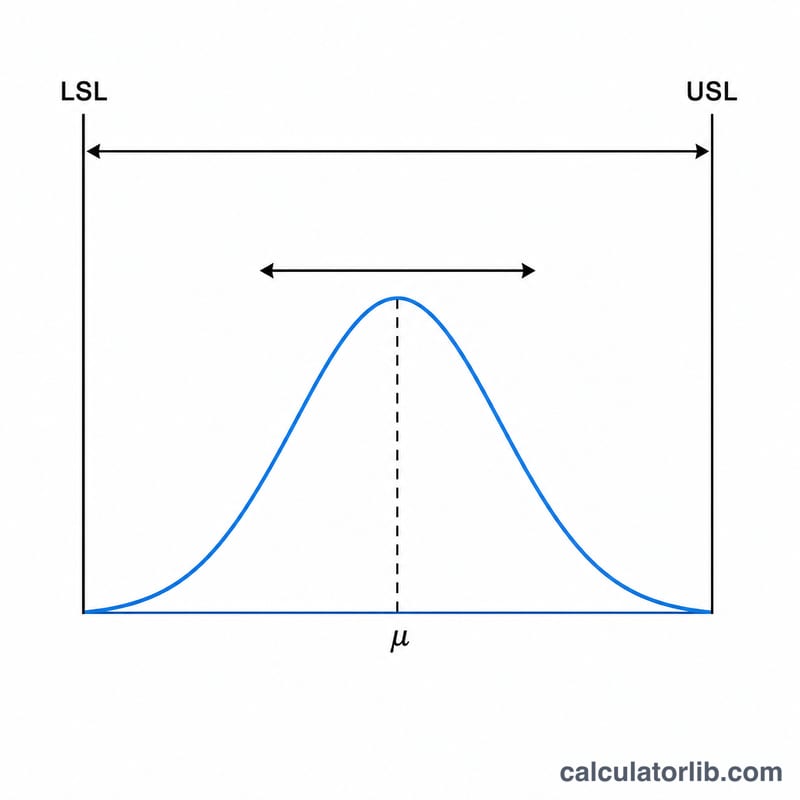
Cp и Cpk — ключевые показатели в статистическом управлении процессами (SPC) и инженерии качества. Они сравнивают естественный разброс производственного процесса (шесть стандартных отклонений выпускаемой продукции) с полем допуска, заданным нижней границей допуска (НГД, LSL) и верхней границей допуска (ВГД, USL). Это универсальный статистический инструмент, не привязанный к нормам какой-либо страны.
Cp отражает потенциальную воспроизводимость в предположении, что процесс идеально отцентрирован. Cpk показывает фактическую воспроизводимость, дополнительно учитывая смещение среднего значения процесса от центра поля допуска.
Как пользоваться калькулятором
Вставьте или введите измеренные значения в поле «Данные», разделяя их запятыми, пробелами, табуляцией или переводами строк. Укажите нижнюю и верхнюю границы допуска в тех же единицах, что и данные. Калькулятор разберёт список, рассчитает среднее, дисперсию, стандартное отклонение, 3 сигмы и 6 сигм, а затем выведет Cp и Cpk.
Разбор формулы
Для данных \(x_1..x_n\) среднее равно \(\mu = \frac{\sum x_i}{n}\). Дисперсия генеральной совокупности — это \(\frac{\sum (x_i - \mu)^2}{n}\), а \(\sigma\) — её квадратный корень. Далее
$$C_p = \frac{\text{ВГД} - \text{НГД}}{6\,\sigma} \qquad C_{pk} = \min\!\left( \frac{\text{ВГД} - \mu}{3\,\sigma},\; \frac{\mu - \text{НГД}}{3\,\sigma} \right)$$Обратите внимание: инструмент использует стандартное отклонение генеральной совокупности (деление на \(n\)), поэтому \(\sigma\) согласованно подставляется в формулы воспроизводимости.
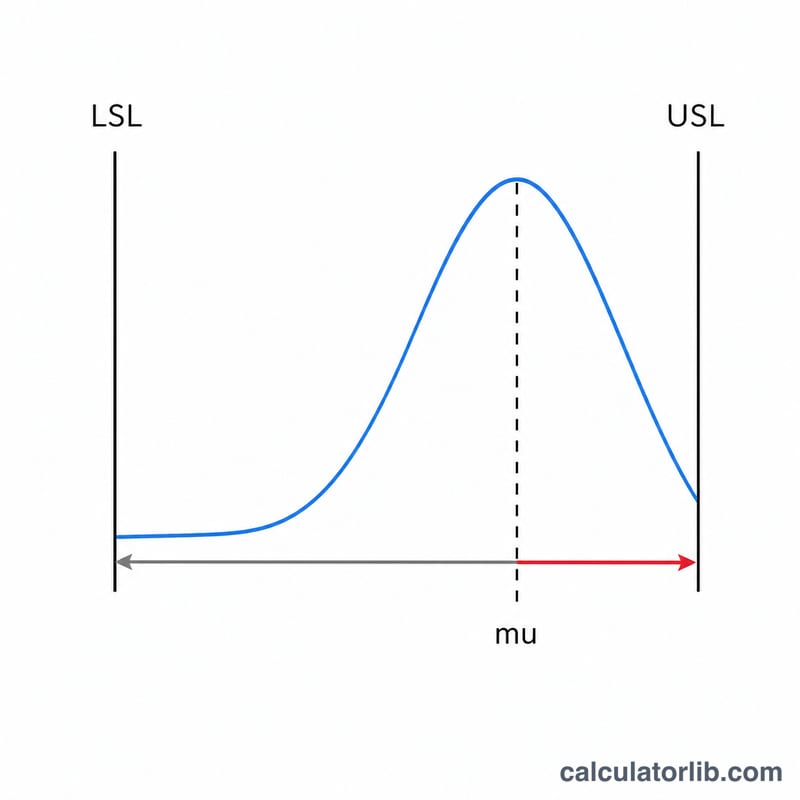
Пояснение: Cp = Cpk = 1 означает, что разброс ±3 сигмы в точности равен ширине поля допуска. Часто рекомендуемый ориентир — 1,33 (±4 сигмы). Чем выше, тем лучше; значения ниже 1,0 говорят о том, что процесс не воспроизводим. Результат 0 для Cp/Cpk означает, что sigma = 0 (нет вариации) либо задан недопустимый диапазон допуска.
Пример расчёта
Данные = 45, 46, 44, 47, 43, 48, 45, 46, 44, 47 (\(n = 10\)), НГД = 40, ВГД = 50. Сумма = 455, значит \(\mu = 45{,}5\). Сумма квадратов отклонений равна 22,5, отсюда дисперсия = 2,25 и \(\sigma = 1{,}5\). Тогда \(3\sigma = 4{,}5\), \(6\sigma = 9{,}0\).
$$C_p = \frac{10}{9} \approx 1{,}1111$$$$C_{pk} = \min\!\left[ \frac{50 - 45{,}5}{4{,}5},\; \frac{45{,}5 - 40}{4{,}5} \right] = \min[1{,}0,\; 1{,}2222] = 1{,}0$$Частые вопросы
Какое значение Cpk считается хорошим? Распространённый целевой ориентир — 1,33 (что соответствует \(\pm 4\sigma\)). Значения ниже 1,0 говорят о том, что процесс не способен стабильно укладываться в допуск.
Почему Cp и Cpk различаются? Cp не учитывает центрирование, тогда как Cpk снижается по мере отклонения среднего процесса от середины поля допуска. Cpk всегда меньше Cp или равен ему.
Что если все значения одинаковы? Тогда \(\sigma = 0\) и воспроизводимость математически бесконечна (нулевая вариация), поэтому инструмент возвращает 0 во избежание деления на ноль.
Ключевые термины и переменные
| Термин / символ | Значение |
|---|---|
| LSL — нижний предел спецификации | Наименьшее приемлемое значение характеристики в единице измерения (мм, г, МПа, °C, …). Устанавливается инженерией на чертеже или спецификации. |
| USL — верхний предел спецификации | Наибольшее приемлемое значение, в той же единице измерения. |
| Ширина допуска | \(\text{USL} - \text{LSL}\), полная ширина приемлемого окна в единицах измерения. Иногда записывается как \(2T\) вокруг номинальной величины. |
| \(\mu\) — среднее значение процесса | Среднее значение измеренных величин, \(\mu = \frac{1}{n}\sum x_i\); та же единица, что и данные. Оценивается из выборки как \(\bar{x}\). |
| \(\sigma\) — стандартное отклонение | Разброс характеристики, та же единица, что и данные. Этот инструмент использует форму совокупности \(\sigma = \sqrt{\frac{1}{n}\sum (x_i - \mu)^2}\) (разделить на \(n\)); форма выборки делится на \(n-1\). |
| \(3\sigma\) и \(6\sigma\) разброс | \(3\sigma\) — это полуширина естественного процессного разброса (одна сторона среднего); \(6\sigma\), от \(\mu - 3\sigma\) до \(\mu + 3\sigma\), — это полный естественный разброс, содержащий примерно 99,73% нормального распределения. Способность сравнивает этот разброс с шириной допуска. |
| \(C_p\) — потенциальная способность | \(C_p = (\text{USL} - \text{LSL})/(6\sigma)\). Безразмерное отношение ширины допуска к естественному разбросу; игнорирует расположение среднего, поэтому это лучшая достижимая способность если бы процесс был идеально отцентрирован. |
| \(C_{pu}\), \(C_{pl}\) — односторонние индексы | \(C_{pu} = (\text{USL} - \mu)/(3\sigma)\) измеряет пространство до верхнего предела; \(C_{pl} = (\mu - \text{LSL})/(3\sigma)\) измеряет пространство до нижнего предела. Любой из них можно сообщить отдельно для односторонней спецификации. |
| \(C_{pk}\) — фактическая способность | \(C_{pk} = \min(C_{pu}, C_{pl})\) — способность у ближайшего предела, поэтому она отражает как разброс, так и центрирование. Всегда \(C_{pk} \le C_p\); отрицательна если \(\mu\) выходит за пределы. |
| \(k\) — смещение центрирования | Безразмерная доля половины допуска, на которую среднее значение не совпадает с серединой: \(k = \lvert m - \mu \rvert / \big((\text{USL} - \text{LSL})/2\big)\) с серединой \(m\). Тогда \(C_{pk} = (1-k)\,C_p\); \(k = 0\) означает идеальное центрирование. |
| \(P_p\), \(P_{pk}\) — индексы производительности | Те же формулы, что и \(C_p\) и \(C_{pk}\), но рассчитанные с общим (долгосрочным) стандартным отклонением всех данных, включая дрейф между подгруппами. \(C_p\)/\(C_{pk}\) в строгом смысле SPC используют оценку внутри подгруппы, такую как \(\bar{R}/d_2\). Разница между двумя парами — это мера нестабильности процесса. |
| Статистический контроль | Состояние, в котором процесс показывает только случайные вариации, вызванные общими причинами — стабильное среднее значение и стабильный разброс во времени — поэтому его будущий результат предсказуем. Подтверждается контрольной диаграммой (например X̄–R или индивидуальные значения–скользящий размах), а не индексом способности. |
| DPMO / PPM | Дефекты на миллион возможностей / части на миллион несоответствующие: предполагаемая доля вне спецификации, умноженная на 1 000 000. Для нормального, отцентрированного процесса она вычисляется из хвостов нормального распределения, поэтому это оценка на основе модели, а не подсчет. |
| Пределы спецификации в сравнении с контрольными пределами | Пределы спецификации (LSL, USL) — это требования, установленные инженерией, заказчиком или стандартом — они исходят из замысла проектирования и никогда не из данных. Контрольные пределы (LCL, UCL) вычисляются из данных процесса при ±3 стандартных ошибках построенной статистики и описывают то, что процесс фактически делает. Они отвечают на разные вопросы и никогда не должны смешиваться или использоваться одна вместо другой на графиках: точка вне контрольного предела сигнализирует о нестабильности; значение вне предела спецификации — это несоответствующая часть. |