工程能力指数(Cp・Cpk)とは
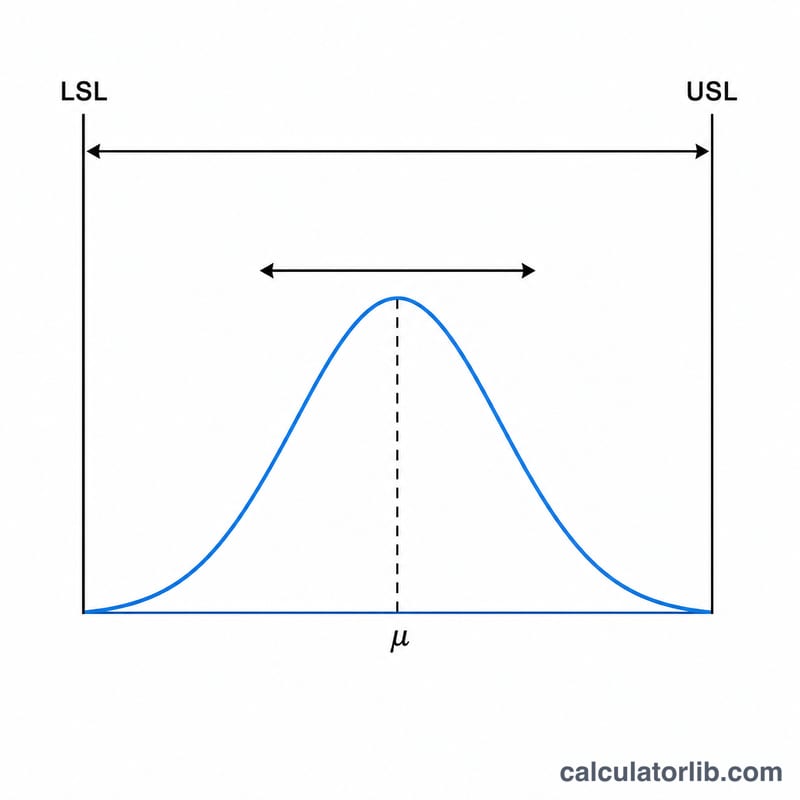
CpとCpkは、統計的工程管理(SPC)や品質工学で中心となる指標です。製造工程が持つ本来のばらつき(出力の標準偏差6個分の幅)と、下限規格値(LSL)・上限規格値(USL)で定められた規格の幅とを比較します。これは特定の国の制度に依存しない、世界共通の統計手法です。
Cpは、工程の平均が規格幅のちょうど中央にあると仮定した場合の潜在的な能力を表します。一方Cpkは、工程平均が中央からどれだけ偏っているか(かたより)も加味した実際の能力を示します。
このツールの使い方
測定したデータをデータ欄に入力します。区切りはカンマ・スペース・タブ・改行のいずれでも構いません。下限規格値(LSL)と上限規格値(USL)は、データと同じ単位で入力してください。ツールが入力値を読み取り、平均・分散・標準偏差・3σ・6σを求めたうえで、CpとCpkを算出します。
計算式の解説
データ \(x_1\)〜\(x_n\) に対し、平均は \(\mu = \frac{\sum x_i}{n}\) で求めます。母分散は \(\frac{\sum (x_i - \mu)^2}{n}\)、標準偏差 \(\sigma\) はその平方根です。これらを用いて次のようになります。
$$ C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left( \frac{\text{USL} - \mu}{3\,\sigma},\; \frac{\mu - \text{LSL}}{3\,\sigma} \right) $$なお本ツールは母標準偏差(n で割る方式)を採用しており、この \(\sigma\) をそのまま能力指数の計算に用いています。
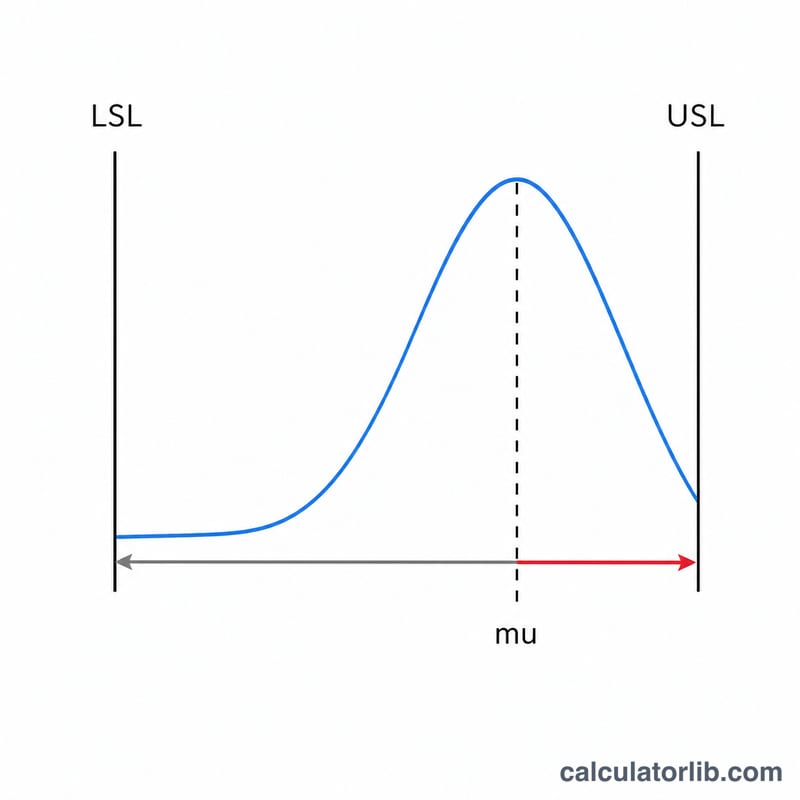
目安:Cp = Cpk = 1 のとき、±3σ のばらつき幅が規格幅とちょうど一致します。一般的に推奨される目標値は 1.33(±4σ)です。値は大きいほど良く、1.0 を下回ると工程能力が不足していることを示します。Cp・Cpk が 0 と表示される場合は、σ = 0(ばらつきなし)か、規格範囲の指定が不正であることを意味します。
計算例
データ = 45, 46, 44, 47, 43, 48, 45, 46, 44, 47(n = 10)、LSL = 40、USL = 50 とします。合計は 455 なので \(\mu = 45.5\)。偏差の二乗和は 22.5 となり、分散 = 2.25、\(\sigma = 1.5\) です。よって \(3\sigma = 4.5\)、\(6\sigma = 9.0\)。
$$ C_p = \frac{10}{9} \approx 1.1111 $$$$ C_{pk} = \min\!\left[ \frac{50 - 45.5}{4.5},\; \frac{45.5 - 40}{4.5} \right] = \min[1.0,\; 1.2222] = 1.0 $$主要な用語と変数
| 用語/記号 | 意味 |
|---|---|
| LSL — 下側規格限界 | 特性の最小許容値で、測定単位(mm、g、MPa、°C、…)で表示されます。エンジニアリングによって図面または仕様に設定されます。 |
| USL — 上側規格限界 | 最大許容値で、測定値と同じ単位です。 |
| 公差幅 | \(\text{USL} - \text{LSL}\)、許容可能な窓の総幅で、測定単位で表示されます。公称値を中心に \(2T\) として書かれることもあります。 |
| \(\mu\) — プロセス平均 | 測定値の平均で、\(\mu = \frac{1}{n}\sum x_i\) です。データと同じ単位です。サンプルから \(\bar{x}\) と推定されます。 |
| \(\sigma\) — 標準偏差 | 特性の広がりで、データと同じ単位です。このツールは母集団形式 \(\sigma = \sqrt{\frac{1}{n}\sum (x_i - \mu)^2}\)(\(n\) で除算)を使用します。サンプル形式は \(n-1\) で除算します。 |
| \(3\sigma\) および \(6\sigma\) 広がり | \(3\sigma\) は自然なプロセス広がりの半幅(平均の一側)です。\(6\sigma\) は \(\mu - 3\sigma\) から \(\mu + 3\sigma\) までで、完全な自然広がりであり、正規分布の約99.73%を含みます。能力はこの広がりを公差幅と比較します。 |
| \(C_p\) — 潜在能力 | \(C_p = (\text{USL} - \text{LSL})/(6\sigma)\)。公差幅と自然広がりの無次元比で、平均がどこに位置するかを無視するため、プロセスが完璧に中心化されている場合に達成できる最良の能力です。 |
| \(C_{pu}\)、\(C_{pl}\) — 片側指数 | \(C_{pu} = (\text{USL} - \mu)/(3\sigma)\) は上側限界への余裕を測定します。\(C_{pl} = (\mu - \text{LSL})/(3\sigma)\) は下側限界への余裕を測定します。片側規格では、いずれか一方を単独で報告できます。 |
| \(C_{pk}\) — 実現能力 | \(C_{pk} = \min(C_{pu}, C_{pl})\) — より近い限界での能力で、広がりと中心化の両方を反映します。常に \(C_{pk} \le C_p\) であり、\(\mu\) が限界外に落ちる場合は負です。 |
| \(k\) — 中心化オフセット | 平均が中点から外れる半公差の無次元分数で、\(k = \lvert m - \mu \rvert / \big((\text{USL} - \text{LSL})/2\big)\) で、中点は \(m\) です。その後 \(C_{pk} = (1-k)\,C_p\);\(k = 0\) は完璧に中心化されていることを意味します。 |
| \(P_p\)、\(P_{pk}\) — 実績指数 | \(C_p\) と \(C_{pk}\) と同じ公式ですが、全体的な(長期)標準偏差で計算され、すべてのデータが含まれ、部分群間のドリフトを含みます。厳密なSPC意味での \(C_p\)/\(C_{pk}\) は、\(\bar{R}/d_2\) などの部分群内推定を使用します。2つのペア間のギャップはプロセス不安定性の尺度です。 |
| 統計的管理 | プロセスが共通原因(ランダム)変動のみを示す状態で、平均と広がりが時間とともに安定しているため、将来の出力を予測できます。管理図(例:X̄–R または個別値–移動範囲)で確認され、能力指数では確認されません。 |
| DPMO / PPM | 百万機会当たりの欠陥数 / 百万個あたりの不適合部品:規格外の推定割合に1,000,000を乗じたもの。正規で中心化されたプロセスの場合、正規分布の裾領域から導出されるため、カウントではなくモデルベースの推定です。 |
| 規格限界 対 管理限界 | 規格限界(LSL、USL)はエンジニアリング、顧客または標準により設定された要件で、設計意図から導出され、データからは決して導出されません。管理限界(LCL、UCL)はプロセスデータから計算され、プロットされた統計の標準誤差の±3で表され、プロセスが実際に行うことを説明します。これらは異なる質問に答え、混合またはプロットを交互に行ってはいけません:管理限界外のポイントは不安定性を示し、規格限界外の値は不適合部品です。 |
よくある質問(FAQ)
Cpkはどれくらいあれば良いのですか? 一般的な目標値は 1.33(\(\pm 4\sigma\) に相当)です。1.0 を下回る場合、その工程は規格を安定して満たせないことを意味します。
CpとCpkはなぜ違う値になるのですか? Cpは中心からのかたよりを考慮しませんが、Cpkは工程平均が規格中央からずれるほど小さくなります。そのため Cpk は常に Cp 以下になります。
すべての値が同じだったらどうなりますか? その場合は \(\sigma = 0\) となり、ばらつきがゼロのため能力指数は数学的に無限大になります。本ツールではゼロ除算を防ぐため、結果として 0 を返します。