Proses Yeterlilik İndeksi (Cp, Cpk) nedir?
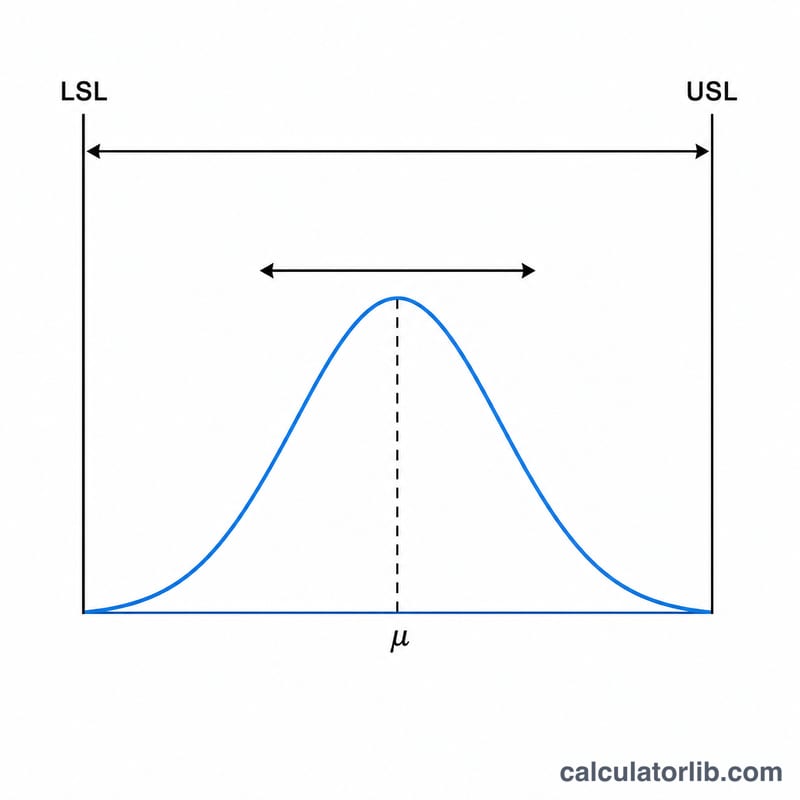
Cp ve Cpk, İstatistiksel Proses Kontrolü'nün (SPC) ve kalite mühendisliğinin temel ölçütleridir. Bir üretim prosesinin doğal yayılımını (çıktının altı standart sapması) alt spesifikasyon limiti (LSL) ile üst spesifikasyon limiti (USL) tarafından tanımlanan mühendislik tolerans aralığıyla karşılaştırır. Bu, ülkeye özgü kuralları olmayan evrensel bir istatistiksel araçtır.
Cp, prosesin tam olarak ortalandığı varsayımıyla potansiyel yeterliliği gösterir. Cpk ise proses ortalamasının tolerans aralığının merkezinden sapmasını da hesaba katarak gerçek yeterliliği ortaya koyar.
Bu hesaplayıcı nasıl kullanılır?
Ölçtüğünüz veri değerlerini virgül, boşluk, sekme veya satır sonu ile ayırarak Veri alanına yapıştırın ya da yazın. Alt ve üst spesifikasyon limitlerini verilerinizle aynı birimde girin. Hesaplayıcı listeyi ayrıştırır; ortalama, varyans, standart sapma, 3 sigma ve 6 sigma değerlerini hesaplar ve ardından Cp ile Cpk değerlerini türetir.
Formülün açıklaması
x₁..xₙ verileri için ortalama \(\mu = \frac{\sum x_i}{n}\) şeklindedir. Anakütle varyansı \(\frac{\sum (x_i - \mu)^2}{n}\) olup \(\sigma\) bunun kareköküdür. Buradan
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left( \frac{\text{USL} - \mu}{3\,\sigma},\; \frac{\mu - \text{LSL}}{3\,\sigma} \right)$$elde edilir. Dikkat: Bu araç anakütle standart sapmasını (n'ye bölme) kullanır; böylece \(\sigma\) yeterlilik formüllerini tutarlı biçimde besler.
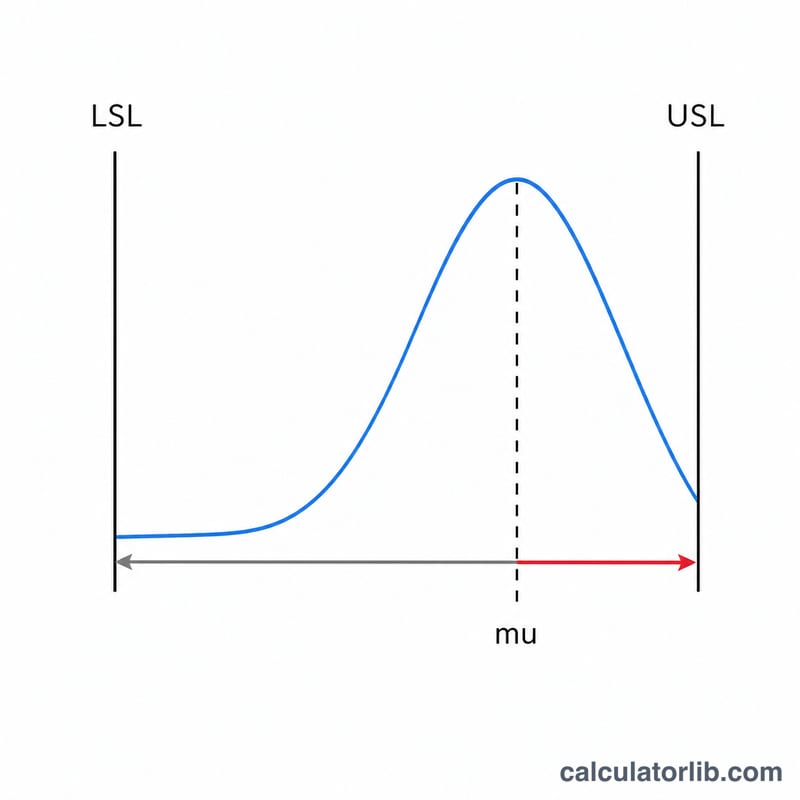
Açıklama: Cp = Cpk = 1, +/-3 sigma yayılımının spesifikasyon genişliğine tam olarak eşit olduğu anlamına gelir. Yaygın olarak önerilen hedef 1,33'tür (+/-4 sigma). Değer ne kadar yüksekse o kadar iyidir; 1,0'ın altındaki değerler prosesin yeterli olmadığını gösterir. Burada Cp/Cpk için 0 sonucu, sigma = 0 (değişkenlik yok) ya da geçersiz bir spesifikasyon aralığı anlamına gelir.
Çözümlü örnek
Veri = 45, 46, 44, 47, 43, 48, 45, 46, 44, 47 (\(n = 10\)), \(\text{LSL} = 40\), \(\text{USL} = 50\). Toplam = 455 olduğundan \(\mu = 45{,}5\). Karesel sapmaların toplamı 22,5'tir; buradan varyans = 2,25 ve \(\sigma = 1{,}5\). Ardından \(3\sigma = 4{,}5\) ve \(6\sigma = 9{,}0\).
$$C_p = \frac{10}{9} \approx 1{,}1111$$$$C_{pk} = \min\!\left[ \frac{50 - 45{,}5}{4{,}5},\; \frac{45{,}5 - 40}{4{,}5} \right] = \min[1{,}0;\ 1{,}2222] = 1{,}0$$Anahtar Terimler ve Değişkenler
| Terim / sembol | Anlamı |
|---|---|
| LSL — alt spesifikasyon sınırı | Özelliğin kabul edilebilir en küçük değeri, ölçü biriminde (mm, g, MPa, °C, …). Mühendislik tarafından çizim veya spesifikasyonda belirlenir. |
| USL — üst spesifikasyon sınırı | Kabul edilebilir en büyük değer, ölçüm ile aynı birim. |
| Tolerans genişliği | \(\text{USL} - \text{LSL}\), kabul edilebilir pencerenin toplam genişliği, ölçü biriminde. Bazen nominal bir hedef etrafında \(2T\) olarak yazılır. |
| \(\mu\) — süreç ortalaması | Ölçülen değerlerin ortalaması, \(\mu = \frac{1}{n}\sum x_i\); verilerle aynı birim. Örnek olarak tahmin edilen \(\bar{x}\). |
| \(\sigma\) — standart sapma | Özelliğin yayılması, verilerle aynı birim. Bu araç popülasyon formunu kullanır \(\sigma = \sqrt{\frac{1}{n}\sum (x_i - \mu)^2}\) (\(n\) ile böl); örnek form \(n-1\) ile böler. |
| \(3\sigma\) ve \(6\sigma\) yayılması | \(3\sigma\), doğal süreç yayılmasının yarı genişliğidir (ortalamanın bir tarafı); \(6\sigma\), \(\mu - 3\sigma\) den \(\mu + 3\sigma\) e kadar tam doğal yayılmadır ve normal dağılımın yaklaşık %99,73'ünü içerir. Yeterlilik, bu yayılmayı tolerans genişliğine karşı karşılaştırır. |
| \(C_p\) — potansiyel yeterlilik | \(C_p = (\text{USL} - \text{LSL})/(6\sigma)\). Tolerans genişliğinin doğal yayılmaya boyutsuz oranı; ortalamanın nerede oturduğunu görmezden gelir, bu nedenle süreç mükemmel şekilde merkezlenmiş olsaydı ulaşılabilir en iyi yeterliliktir. |
| \(C_{pu}\), \(C_{pl}\) — tek taraflı göstergeler | \(C_{pu} = (\text{USL} - \mu)/(3\sigma)\) üst sınıra kadar olan alanı ölçer; \(C_{pl} = (\mu - \text{LSL})/(3\sigma)\) alt sınıra kadar olan alanı ölçer. Tek taraflı bir spesifikasyon için her ikisi de ayrı ayrı raporlanabilir. |
| \(C_{pk}\) — gerçek yeterlilik | \(C_{pk} = \min(C_{pu}, C_{pl})\) — daha yakın sınırdaki yeterlilik, bu nedenle hem yayılmayı hem de merkezlemeyi yansıtır. Her zaman \(C_{pk} \le C_p\); \(\mu\) bir sınırın dışına düşerse negatif. |
| \(k\) — merkezleme sapması | Ortalamanın orta noktayı kaçırdığı yarı-toleransın boyutsuz kesri: \(k = \lvert m - \mu \rvert / \big((\text{USL} - \text{LSL})/2\big)\) orta nokta \(m\). Sonra \(C_{pk} = (1-k)\,C_p\); \(k = 0\) mükemmel şekilde merkezlenmiş anlamına gelir. |
| \(P_p\), \(P_{pk}\) — performans göstergeleri | \(C_p\) ve \(C_{pk}\) ile aynı formüller ancak tüm verilerin genel (uzun vadeli) standart sapması ile hesaplanan, alt grup arası kaymanın da dahil olduğu. \(C_p\)/\(C_{pk}\) katı SPC anlamında alt grup içi tahmin kullanır, örneğin \(\bar{R}/d_2\). İki çiftin arasındaki boşluk, süreç istikrarsızlığının bir ölçüsüdür. |
| İstatistiksel kontrol | Sürecin yalnızca ortak sebep (rastgele) değişkenliği gösterdiği, zaman içinde sabit bir ortalama ve sabit bir yayılma gösterdiği, dolayısıyla gelecekteki çıktısının öngörülebilir olduğu bir durum. Bir kontrol şeması (ör. X̄–R veya bireysel–hareketli aralık) ile doğrulanır, yeterlilik göstergesi ile değil. |
| DPMO / PPM | Bir milyonda bir fırsat başına kusur / bir milyonda bir uygunsuz parça: spesifikasyon dışındaki tahmini kesir 1.000.000 ile çarpılır. Normal, merkezlenmiş bir süreç için normal kuyruk alanlarından türetilir, bu nedenle bir sayından ziyade model tabanlı bir tahmindir. |
| Spesifikasyon sınırları vs kontrol sınırları | Spesifikasyon sınırları (LSL, USL) mühendislik, müşteri veya bir standart tarafından belirlenen gerekliliklerdir — tasarım niyetinden gelirler ve asla verilerden gelmezler. Kontrol sınırları (LCL, UCL) işlem verilerinden çizilen istatistiğin ±3 standart hatası ile hesaplanır ve süreci gerçekte ne yaptığını açıklar. Farklı soruları cevaplarlar ve hiçbir zaman karıştırılmamalı veya birbiriyle değiştirilebilir şekilde çizilmemelidir: kontrol sınırının dışındaki bir nokta istikrarsızlığı gösterir; spesifikasyon sınırının dışındaki bir değer uygunsuz bir parçadır. |
Sıkça Sorulan Sorular
İyi bir Cpk değeri kaçtır? 1,33 değeri (\(\pm 4\sigma\)'ya karşılık gelir) yaygın bir hedeftir. 1,0'ın altındaki değerler, prosesin spesifikasyonu güvenilir şekilde karşılayamadığını gösterir.
Cp ve Cpk neden farklıdır? Cp ortalanmayı göz ardı ederken, Cpk proses ortalaması tolerans aralığının orta noktasından uzaklaştıkça düşer. Cpk her zaman Cp'ye eşit veya ondan küçüktür.
Tüm değerler aynıysa ne olur? Bu durumda \(\sigma = 0\) olur ve yeterlilik matematiksel olarak sonsuzdur (sıfır değişkenlik); bu nedenle araç, sıfıra bölmeyi önlemek için 0 döndürür.