Qu'est-ce qu'une conicité ?
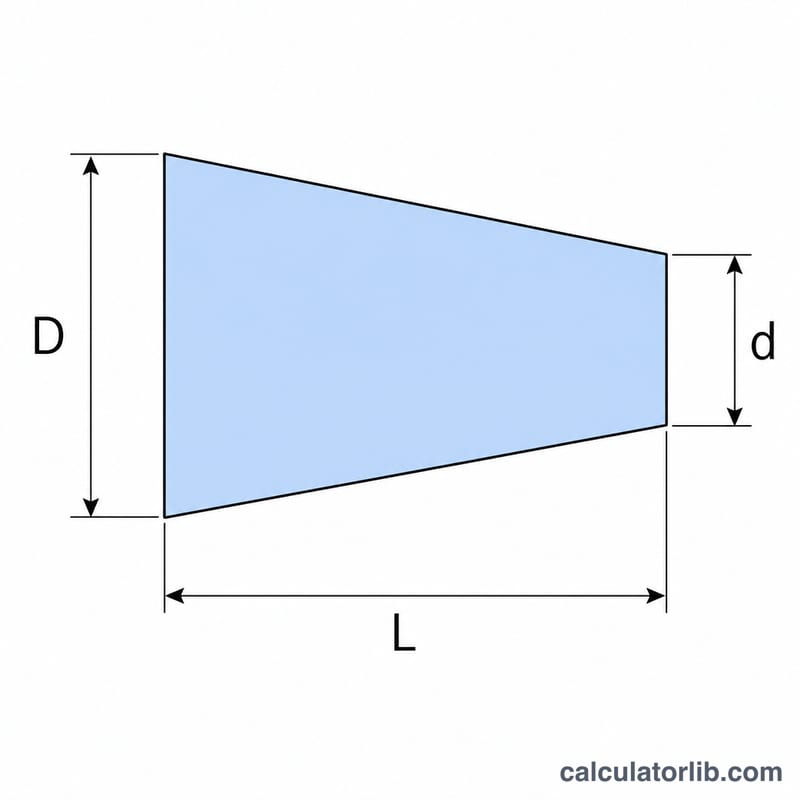
Une conicité désigne la réduction progressive du diamètre le long d'une pièce, fréquente sur les arbres, les goupilles, les porte-outils et les alésoirs. Ce calculateur détermine la conicité par unité de longueur, le pourcentage de conicité et l'angle de conicité à partir d'un grand diamètre (D), d'un petit diamètre (d) et de la longueur axiale (L) sur laquelle s'opère la variation. Il fonctionne quelle que soit l'unité : saisissez les trois mesures dans la même unité (mm ou pouces) et le rapport de conicité ainsi que les angles restent valables.
Comment l'utiliser
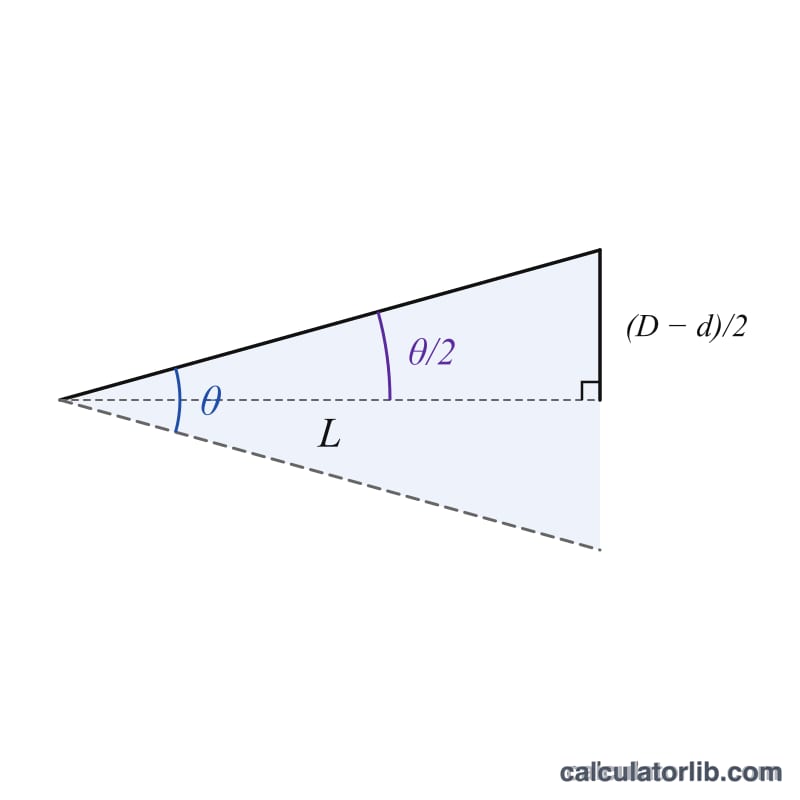
Indiquez le grand diamètre, le petit diamètre et la longueur séparant les deux points de mesure. Le calculateur affiche la conicité par unité de longueur (variation du diamètre rapportée à la longueur), la conicité exprimée en pourcentage, l'angle total compris entre les deux surfaces opposées et le demi-angle mesuré depuis l'axe central vers un seul côté — la valeur que la plupart des mécaniciens règlent sur un chariot porte-outil orientable ou une règle sinus.
La formule expliquée
La conicité par unité de longueur est simplement la différence des diamètres divisée par la longueur : $$\text{Conicité} = \frac{\text{Grand Dia. }(D) - \text{Petit Dia. }(d)}{\text{Longueur }(L)}$$ Comme le diamètre varie de part et d'autre de l'axe, chaque côté augmente de la moitié de cette valeur. Le demi-angle vaut donc \(\arctan\!\left(\frac{D - d}{2L}\right)\), et l'angle total compris en représente le double. Le pourcentage de conicité correspond à la conicité par unité multipliée par 100.
Exemple concret
Pour \(D = 2\), \(d = 1\), \(L = 10\) : conicité par unité $$\frac{2 - 1}{10} = 0{,}1$$ soit 10 %. Le demi-angle $$\arctan\!\left(\frac{1}{20}\right) = \arctan(0{,}05) \approx 2{,}8624°$$ d'où un angle total compris \(\approx 5{,}7249°\).
Référence des coniques de machine standard
La plupart des coniques auto-bloquantes et auto-libérantes de machine sont définies par une conique par pied (TPF) en pouces — une convention américaine/en pouces documentée dans ASME B5.10 (coniques de machine) et miroir international par ISO 296 / DIN 228 pour les coniques Morse et métriques. Les angles ci-dessous sont calculés à partir de la conique nominale par pied en utilisant \(\text{demi-angle} = \arctan\!\left(\frac{T}{2}\right)\), où \(T\) est la conique par pouce. Ce sont des valeurs de référence pour l'identification et le travail de mise en page — pour la fabrication d'outils ou de broches, vérifiez toujours par rapport à l'édition actuelle d'ASME B5.10 / ISO 296 ou au plan du fabricant, car les diamètres de jauge, les longueurs de douille et les tolérances (pas seulement l'angle) définissent l'ajustement.
| Conique | Conique par pied (po/pi) | Conique par pouce | Demi-angle | Angle inclus | Type |
|---|---|---|---|---|---|
| Morse No. 0 | 0.62460 | 0.052050 | 1.4908° | 2.9816° | Auto-bloquante |
| Morse No. 1 | 0.59858 | 0.049882 | 1.4286° | 2.8572° | Auto-bloquante |
| Morse No. 2 | 0.59941 | 0.049951 | 1.4306° | 2.8612° | Auto-bloquante |
| Morse No. 3 | 0.60235 | 0.050196 | 1.4376° | 2.8752° | Auto-bloquante |
| Morse No. 4 | 0.62326 | 0.051938 | 1.4876° | 2.9752° | Auto-bloquante |
| Morse No. 5 | 0.63151 | 0.052626 | 1.5073° | 3.0146° | Auto-bloquante |
| Brown & Sharpe (nominal) | 0.502 | 0.041833 | 1.1981° | 2.3961° | Auto-bloquante |
| Jarno (toutes les tailles) | 0.600 | 0.050000 | 1.4319° | 2.8638° | Auto-bloquante |
| NMTB / CAT / ISO 7:24 (V-flange) | 3.500 | 0.291667 | 8.2971° | 16.5943° | Auto-libérante |
| Jacobs No. 0 | 0.59145 | 0.049288 | 1.4116° | 2.8232° | Auto-bloquante |
| Jacobs No. 1 | 0.92508 | 0.077090 | 2.2075° | 4.4150° | Auto-bloquante |
| Jacobs No. 2 | 0.97861 | 0.081551 | 2.3349° | 4.6697° | Auto-bloquante |
| Jacobs No. 33 | 0.76194 | 0.063495 | 1.8182° | 3.6364° | Auto-bloquante |
| Jacobs No. 6 | 0.62661 | 0.052218 | 1.4956° | 2.9912° | Auto-bloquante |
Remarques. Les coniques Morse ne sont pas un angle unique : la conique nominale par pied varie selon le numéro d'environ 0,5986 à 0,6315 po/pi, donc un arbre MT2 n'est pas géométriquement identique à un MT5 à l'échelle. Le largement cité « environ 5/8 po par pied, à peu près 1,5° par côté » n'est qu'une approximation utile. La broche R8 de style Bridgeport est une conique courte, beaucoup plus raide, généralement citée près de 16,85° incluse (≈8,43° par côté) avec un diamètre nominal grand de 0,9495 po ; parce que les chiffres R8 publiés diffèrent selon qu'ils indiquent l'angle par côté ou inclus, confirmez-le par rapport au dessin du fabricant de broche ou de pince avant d'en couper un.
Auto-bloquant vs auto-libérant. Les coniques auto-bloquantes (lentes) comme Morse, Brown & Sharpe, Jarno et Jacobs ont des demi-angles d'environ 1°–2,5°, en dessous de l'angle de friction de l'acier sur l'acier, donc la tige s'agrippe et transmet le couple par friction et doit être frappée avec une chasse. Les coniques auto-libérantes (raides ou « rapides ») comme la famille 7:24 NMTB/CAT/ISO ont un demi-angle de 8,3°, bien au-dessus de l'angle de friction : elles centrent le porte-outil mais ne collent pas, donc le couple est porté par des clavettes d'entraînement ou des tenons de bride et le porte-outil est maintenu par une barre de tirage ou un bouton de retenue.
Tableau de conversion des unités de conique
La conique est un pur rapport — un changement de diamètre par unité de longueur axiale — donc la même géométrie peut s'écrire cinq façons différentes. Soit \(T\) la conique par unité de longueur (conique par pouce en travaillant en pouces, mm par mm en métrique) :
$$T = \frac{D - d}{L}, \qquad \text{TPF} = T \times 12, \qquad T = \frac{1}{N} \text{ pour un rapport } 1:N$$
$$\text{Conique \%} = T \times 100, \qquad \alpha_{1/2} = \arctan\!\left(\frac{T}{2}\right), \qquad \alpha_{\text{incl}} = 2\,\alpha_{1/2}$$
Les degrés décimaux se convertissent en minutes avec \(\text{minutes} = (\text{partie décimale}) \times 60\), et en secondes avec un autre \(\times 60\). La division par 2 à l'intérieur de l'arctangente est essentielle : la conique est un changement diamétral, mais l'angle de la surface par rapport à l'axe est défini par l'élévation radiale, qui est la moitié de celui-ci. Notez que la conique par pied n'est significative que pour le travail en pouces ; pour les pièces métriques, citez plutôt le rapport, le pourcentage ou l'angle.
| Rapport 1:N | Conique par unité de longueur \(T\) | Conique par pied (po/pi) | Pourcentage de conique | Demi-angle (décimal) | Demi-angle (deg–min–sec) | Angle inclus |
|---|---|---|---|---|---|---|
| 1:20 | 0.050000 | 0.6000 | 5.0000% | 1.4319° | 1°25′55″ | 2.8638° |
| 1:16 | 0.062500 | 0.7500 | 6.2500% | 1.7899° | 1°47′24″ | 3.5798° |
| 1:10 | 0.100000 | 1.2000 | 10.0000% | 2.8624° | 2°51′45″ | 5.7248° |
| 1:19.2000 | 0.052083 | 0.6250 | 5.2083% | 1.4918° | 1°29′30″ | 2.9835° |
| 1:23.9044 | 0.041833 | 0.5020 | 4.1833% | 1.1981° | 1°11′53″ | 2.3961° |
| 1:3.4286 | 0.291667 | 3.5000 | 29.1667% | 8.2971° | 8°17′50″ | 16.5943° |
En lisant le tableau des deux façons : un plan demandant « conique 1:20 » et un plan demandant « 0,600 po par pied » décrivent le même cône, et la conique de broche 7:24 (3,500 po/pi) est simplement \(7/24 = 0.291667\) exprimée par pouce. Parce que l'arctangente est non linéaire, les angles ne peuvent pas être mis à l'échelle de la même manière que les rapports — doubler la conique ne double pas exactement l'angle, bien qu'à petites coniques l'erreur soit minuscule.
Résultats de conique dans des scénarios courants
Chaque ligne ci-dessous est calculée à partir des trois mêmes entrées en utilisant \(T = \frac{D - d}{L}\) et \(\alpha_{1/2} = \arctan\!\left(\frac{D - d}{2L}\right)\). Les rapports et les angles sont arrondis à quatre décimales. Parce que la conique par unité de longueur est sans dimension, la colonne « conique par pied » est toujours calculable pour les lignes métriques (\(T \times 12\)) comme équivalent en pouces, mais elle ne serait normalement pas citée sur un dessin métrique.
| Cas | D | d | L | Conique par unité | Pourcentage de conique | Conique par pied | Demi-angle | Angle inclus | Rapport |
|---|---|---|---|---|---|---|---|---|---|
| Arbre métrique | 25 mm | 20 mm | 100 mm | 0.0500 | 5.0000% | 0.6000 | 1.4319° | 2.8638° | 1:20.0000 |
| Cône métrique court | 50 mm | 45 mm | 50 mm | 0.1000 | 10.0000% | 1.2000 | 2.8624° | 5.7248° | 1:10.0000 |
| Prise en pouces (1:16) | 1.000 in | 0.875 in | 2.000 in | 0.0625 | 6.2500% | 0.7500 | 1.7899° | 3.5798° | 1:16.0000 |
| Tige proche de Morse | 0.700 in | 0.572 in | 2.500 in | 0.0512 | 5.1200% | 0.6144 | 1.4665° | 2.9329° | 1:19.5313 |
| Conique raide de type NMTB | 1.750 in | 1.250 in | 1.714 in | 0.2917 | 29.1715% | 3.5006 | 8.2985° | 16.5970° | 1:3.4280 |
Lecture de la comparaison. Les deux premières lignes ont la même différence de diamètre de 5 mm, mais réduire de moitié la longueur double la conique et double à peu près l'angle — la conique dépend de la différence et de la longueur, jamais des seuls diamètres. La prise en pouces 1:16 et l'arbre métrique 1:20 se situent dans la plage auto-bloquante ; la ligne proche de Morse à 0,6144 po/pi se situe entre les valeurs nominales Morse n° 3 et n° 4 du tableau de référence, assez proche pour que seules des vérifications du diamètre de jauge et de la longueur identifient la taille réelle. La dernière ligne reproduit la conique de broche auto-libérante 7:24 à quelques dix-millièmes de degré près, ce qui montre la sensibilité d'une conique raide : changer \(L\) de 0.001 in là-bas déplace l'angle plus qu'un changement de 0.001 in ne le ferait sur l'une des coniques lentes.
FAQ
Quelles unités dois-je utiliser ? N'importe lesquelles, tant que les trois valeurs partagent la même unité. La conicité par unité et les angles sont des rapports sans dimension.
Quelle différence entre l'angle total compris et le demi-angle ? L'angle compris couvre les deux côtés de la pièce ; le demi-angle se mesure de l'axe central vers une seule face — c'est lui que l'on utilise pour décaler un chariot orientable.
Comment convertir en conicité par pied ? Multipliez la conicité par unité (en pouces par pouce) par 12 pour obtenir la valeur en pouces par pied.