テーパーとは?
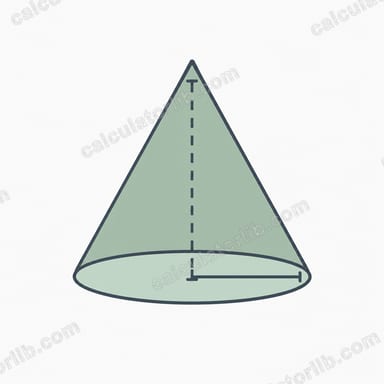
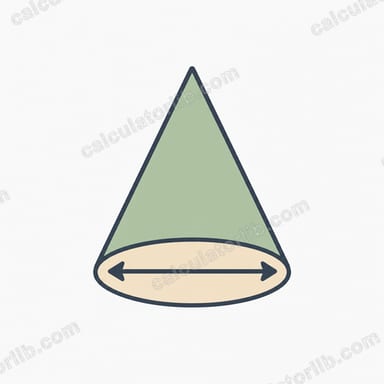
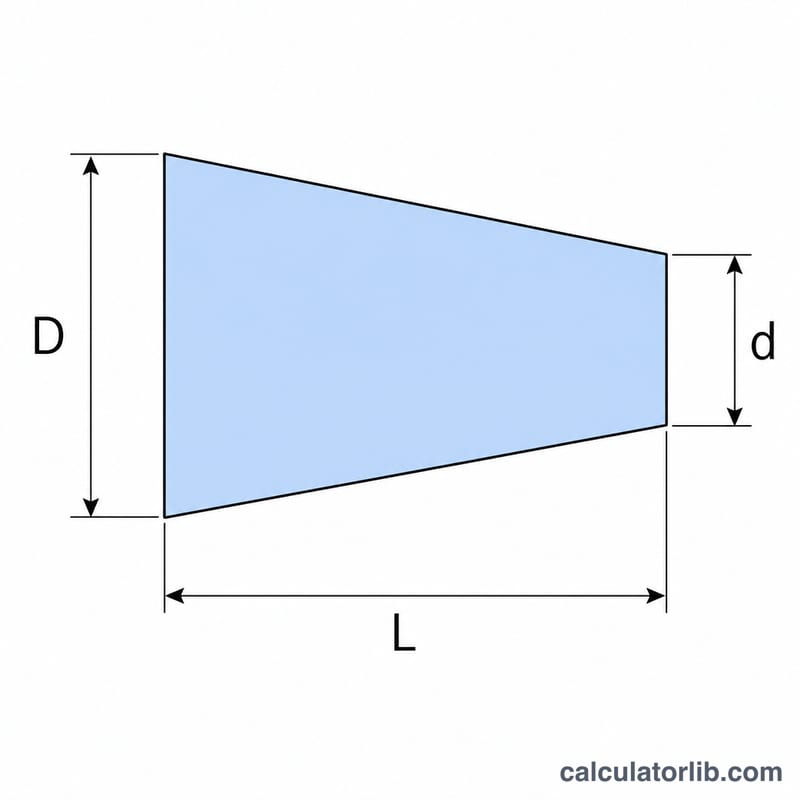
テーパーとは、部品の長さ方向に沿って直径が徐々に細くなる形状のことです。シャフトやピン、ツールホルダー、リーマなどで広く使われています。この計算機では、大径(D)・小径(d)・直径が変化する軸方向の長さ(L)の3つを入力するだけで、単位長さあたりのテーパー量、テーパー率(%)、テーパー角度を求められます。単位は問いません。3つの数値をすべて同じ単位(mm でもインチでも可)で入力すれば、テーパー比と角度はそのまま正しく算出されます。
使い方
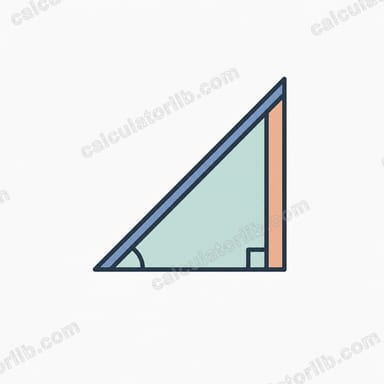
大径、小径、そして測定した2点間の長さを入力してください。計算結果として、単位長さあたりのテーパー量(直径の「立ち上がり÷距離」)、それをパーセントで表したテーパー率、対向する面の間の全角(挟角)、そして中心線から片側までを測った半角が表示されます。半角は、複式刃物台(コンパウンドレスト)やサインバーに設定する際に最もよく使われる値です。
計算式の解説
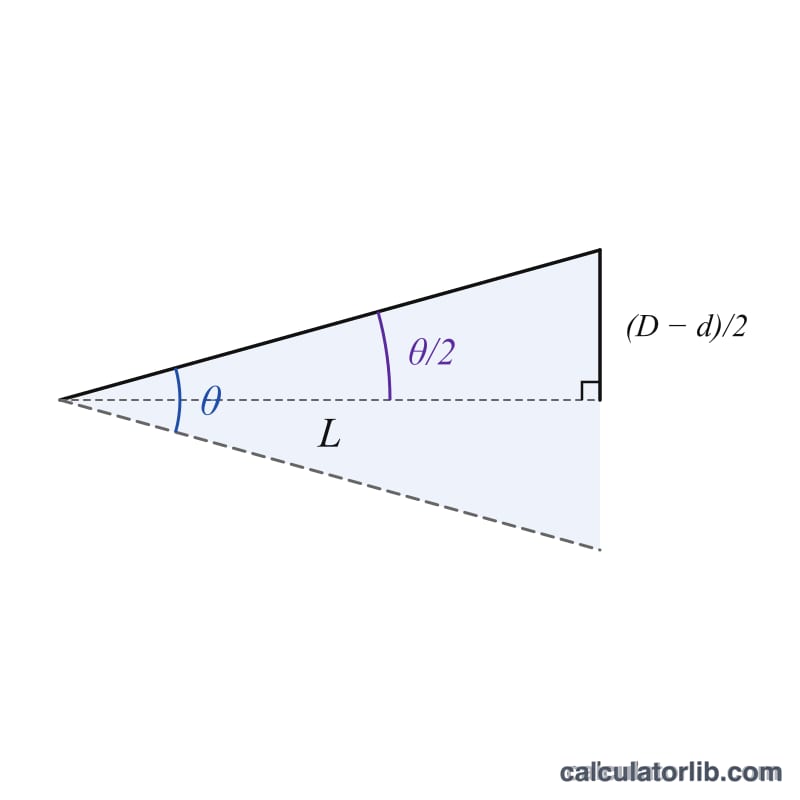
単位長さあたりのテーパー量は、直径の差を長さで割るだけです。$$T = \frac{D - d}{L}$$。直径は軸の両側で変化するため、片側はその半分ずつ変化します。したがって半角は \(\arctan\!\left(\frac{D - d}{2L}\right)\) となり、全角(挟角)はその2倍になります。テーパー率は、単位長さあたりのテーパー量に100を掛けた値です。
計算例
D = 2、d = 1、L = 10 の場合:単位長さあたりのテーパー量 $$= \frac{2 - 1}{10} = \mathbf{0.1}$$ つまり 10% です。半角 \(= \arctan(1 / 20) = \arctan(0.05) \approx 2.8624°\)、したがって全角(挟角)\(\approx \mathbf{5.7249°}\) となります。
標準機械テーパーリファレンス
ほとんどの自保式および自動脱出式機械テーパーは、インチ単位のフット当たりのテーパー(TPF)で定義されます。これはASME B5.10(機械テーパー)に記載されているUS/インチ規約であり、ISO 296/DIN 228によりモースおよびメートル法テーパーについて国際的に反映されています。下の角度は、公称フット当たりのテーパーから\(\text{半角} = \arctan\!\left(\frac{T}{2}\right)\)を使用して計算されます。ここで、\(T\)はインチ当たりのテーパーです。これらは識別とレイアウト作業の参照値です。工具またはスピンドルの製造では、ASME B5.10/ISO 296の現在版またはメーカー図面に対して常に確認してください。ゲージ直径、ソケット長、および許容差(角度だけでなく)がフィットを定義するためです。
| テーパー | フット当たりのテーパー(in/ft) | インチ当たりのテーパー | 半角 | 包含角 | タイプ |
|---|---|---|---|---|---|
| モースNo. 0 | 0.62460 | 0.052050 | 1.4908° | 2.9816° | 自保式 |
| モースNo. 1 | 0.59858 | 0.049882 | 1.4286° | 2.8572° | 自保式 |
| モースNo. 2 | 0.59941 | 0.049951 | 1.4306° | 2.8612° | 自保式 |
| モースNo. 3 | 0.60235 | 0.050196 | 1.4376° | 2.8752° | 自保式 |
| モースNo. 4 | 0.62326 | 0.051938 | 1.4876° | 2.9752° | 自保式 |
| モースNo. 5 | 0.63151 | 0.052626 | 1.5073° | 3.0146° | 自保式 |
| Brown & Sharpe(公称値) | 0.502 | 0.041833 | 1.1981° | 2.3961° | 自保式 |
| Jarno(全サイズ) | 0.600 | 0.050000 | 1.4319° | 2.8638° | 自保式 |
| NMTB / CAT / ISO 7:24(Vフランジ) | 3.500 | 0.291667 | 8.2971° | 16.5943° | 自動脱出式 |
| ジェイコブスNo. 0 | 0.59145 | 0.049288 | 1.4116° | 2.8232° | 自保式 |
| ジェイコブスNo. 1 | 0.92508 | 0.077090 | 2.2075° | 4.4150° | 自保式 |
| ジェイコブスNo. 2 | 0.97861 | 0.081551 | 2.3349° | 4.6697° | 自保式 |
| ジェイコブスNo. 33 | 0.76194 | 0.063495 | 1.8182° | 3.6364° | 自保式 |
| ジェイコブスNo. 6 | 0.62661 | 0.052218 | 1.4956° | 2.9912° | 自保式 |
注記。モーステーパーは単一の角度ではありません。公称フット当たりのテーパーは、約0.5986~0.6315 in/ftと数によって異なります。したがって、MT2アーバーはスケールアップされたMT5と幾何学的に同一ではありません。広く引用されている「フット当たり約5/8インチ、1辺あたりおよそ1.5°」は、単なる有用な近似値です。Bridgeport様式R8スピンドルノーズは短く、より急なテーパーで、通常は16.85°の包含角(≈8.43°/辺)および0.9495インチの公称大直径近くで引用されます。公開されたR8の数値は、辺当たり角度または包含角のいずれを述べるかによって異なるため、カッティング前にスピンドルまたはコレットメーカーの図面に対して確認してください。
自保式対自動脱出式。モース、Brown & Sharpe、Jarno、ジェイコブスなどの自保式(低速)テーパーは、半角がおよそ1°~2.5°で、鋼対鋼の摩擦角以下であるため、シャンクが摩擦により把握およびトルク伝達し、脱出駒でノックアウトする必要があります。7:24 NMTB/CAT/ISOファミリーなどの自動脱出式(急な「高速」)テーパーは8.3°の半角を有し、摩擦角をはるかに超えています。ツールホルダーを中心にしますが粘着しないため、トルクはドライブキーまたはフランジドッグによって運ばれ、ホルダーはドローバーまたは保持ノブによって保持されます。
テーパーユニット変換表
テーパーは純粋な比率です—軸方向の単位長さあたりの直径の変化—したがって、同じジオメトリは5つの異なる方法で書くことができます。Tを単位長さあたりのテーパー(インチで作業する場合はインチ当たりのテーパー、メートル法ではmm/mm)とします。
$$T = \frac{D - d}{L}, \qquad \text{TPF} = T \times 12, \qquad T = \frac{1}{N} \text{ (比率 } 1:N \text{ の場合)}$$
$$\text{テーパー\%} = T \times 100, \qquad \alpha_{1/2} = \arctan\!\left(\frac{T}{2}\right), \qquad \alpha_{\text{包含}} = 2\,\alpha_{1/2}$$
10進度は\(\text{分} = (\text{小数部分}) \times 60\)で分に変換され、さらに\(\times 60\)で秒に変換されます。アークタンジェント内の2による除算は必須です。テーパーは直径の変化ですが、表面から軸への角度はラジアル上昇によって設定され、これはその半分です。テーパー/フットはインチワークにのみ意味があることに注意してください。メートル法部品の場合、比率、パーセンテージ、または角度を代わりに引用してください。
| 比率1:N | 単位長さあたりのテーパー \(T\) | フット当たりのテーパー(in/ft) | テーパーパーセンテージ | 半角(小数) | 半角(度-分-秒) | 包含角 |
|---|---|---|---|---|---|---|
| 1:20 | 0.050000 | 0.6000 | 5.0000% | 1.4319° | 1°25′55″ | 2.8638° |
| 1:16 | 0.062500 | 0.7500 | 6.2500% | 1.7899° | 1°47′24″ | 3.5798° |
| 1:10 | 0.100000 | 1.2000 | 10.0000% | 2.8624° | 2°51′45″ | 5.7248° |
| 1:19.2000 | 0.052083 | 0.6250 | 5.2083% | 1.4918° | 1°29′30″ | 2.9835° |
| 1:23.9044 | 0.041833 | 0.5020 | 4.1833% | 1.1981° | 1°11′53″ | 2.3961° |
| 1:3.4286 | 0.291667 | 3.5000 | 29.1667% | 8.2971° | 8°17′50″ | 16.5943° |
表を両方向で読む場合、「テーパー1:20」を呼ぶプリントと「フット当たり0.600インチ」を呼ぶプリントは同じコーンを説明し、7:24スピンドルテーパー(3.500 in/ft)は単に\(7/24 = 0.291667\)でインチ当たりで表現されます。アークタンジェントは非線形であるため、角度は比率と同じ方法でスケーリングできません。テーパーを2倍にしても角度は正確に2倍になりませんが、小さなテーパーではエラーは小さいです。
一般的なシナリオ全体におけるテーパー結果
下の各行は、\(T = \frac{D - d}{L}\)と\(\alpha_{1/2} = \arctan\!\left(\frac{D - d}{2L}\right)\)を使用して同じ3つの入力から計算されます。比率と角度は小数点以下4桁に丸められます。単位長さあたりのテーパーは無次元であるため、「フット当たりのテーパー」列はメートル法行(\(T \times 12\))に対してインチ相当として計算可能ですが、メートル法図面では通常は引用されません。
| ケース | D | d | L | 単位あたりのテーパー | テーパーパーセンテージ | フット当たりのテーパー | 半角 | 包含角 | 比率 |
|---|---|---|---|---|---|---|---|---|---|
| メートル法シャフト | 25 mm | 20 mm | 100 mm | 0.0500 | 5.0000% | 0.6000 | 1.4319° | 2.8638° | 1:20.0000 |
| 短いメートル法テーパー | 50 mm | 45 mm | 50 mm | 0.1000 | 10.0000% | 1.2000 | 2.8624° | 5.7248° | 1:10.0000 |
| インチプラグ(1:16) | 1.000 in | 0.875 in | 2.000 in | 0.0625 | 6.2500% | 0.7500 | 1.7899° | 3.5798° | 1:16.0000 |
| ニアモースシャンク | 0.700 in | 0.572 in | 2.500 in | 0.0512 | 5.1200% | 0.6144 | 1.4665° | 2.9329° | 1:19.5313 |
| NMTB様式の急なテーパー | 1.750 in | 1.250 in | 1.714 in | 0.2917 | 29.1715% | 3.5006 | 8.2985° | 16.5970° | 1:3.4280 |
比較を読む。最初の2行は同じ5 mmの直径差を持っていますが、長さを半分にするとテーパーが2倍になり、角度はほぼ2倍になります。テーパーは差と長さに依存し、直径だけに依存しません。1:16インチプラグと1:20メートル法シャフトは自保式範囲内にあります。0.6144 in/ftのニアモース行は、参照表の公称モースNo. 3およびNo. 4値の間にあり、ゲージ直径と長さのチェックのみで実際のサイズを特定できるほど近いです。最終行は7:24自動脱出式スピンドルテーパーを小数点以下4桁以内で再現し、これは急なテーパーがどの程度敏感であるかを示しています。\(L\)を0.001 in変更するとそこの角度は、低速テーパーのいずれにおいても0.001 in変更よりも多くシフトします。
よくある質問
どの単位を使えばよいですか? どの単位でも構いません。3つの入力値がすべて同じ単位であればよいだけです。単位長さあたりのテーパー量や角度は、無次元の比なので単位に左右されません。
全角(挟角)と半角の違いは? 全角は部品の両側にまたがる角度で、半角は中心線から片側の面までの角度です。複式刃物台をオフセットして送る際には半角を使います。
1フィートあたりのテーパー(テーパー・パー・フット)に換算するには? 単位長さあたりのテーパー量(インチ/インチ)に12を掛ければ、インチ/フットになります。