Độ Côn Là Gì?
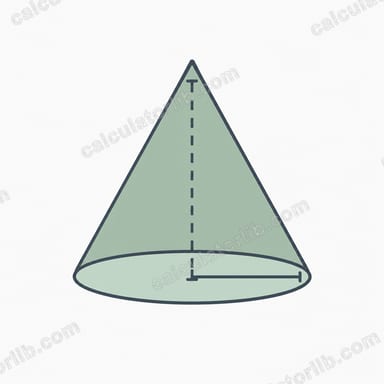
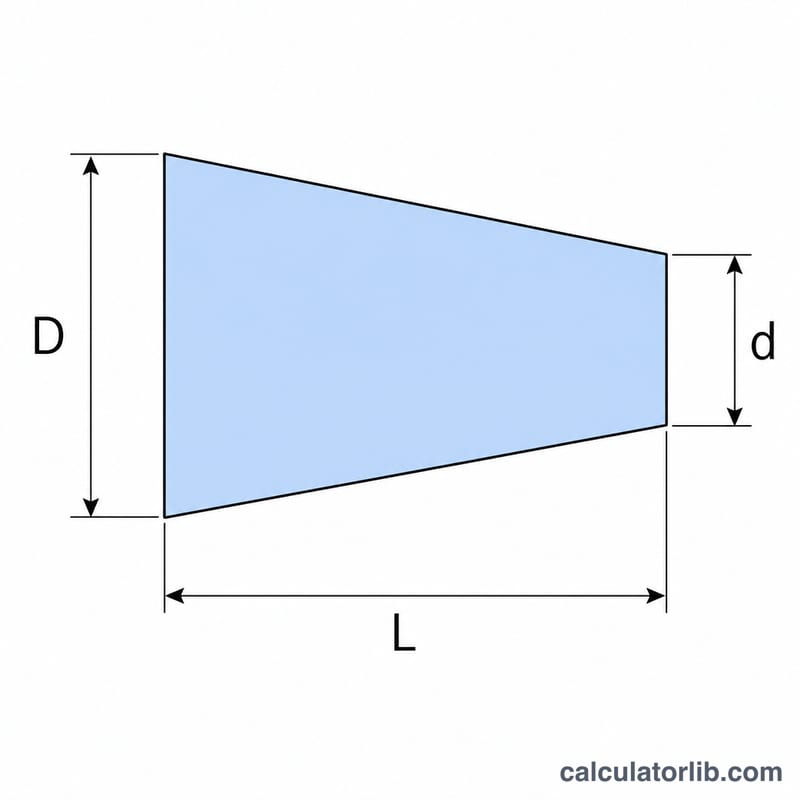
Độ côn là sự thu nhỏ đường kính dần dần dọc theo chiều dài của một chi tiết, thường gặp ở trục, chốt, đầu kẹp dao và mũi doa. Máy tính này xác định độ côn trên đơn vị chiều dài, phần trăm độ côn và góc côn dựa trên đường kính lớn (D), đường kính nhỏ (d) và chiều dài dọc trục (L) mà sự thay đổi diễn ra trên đó. Công cụ không phụ thuộc vào đơn vị: chỉ cần nhập cả ba số đo theo cùng một đơn vị (mm hoặc inch) thì tỷ số độ côn và các góc vẫn chính xác.
Cách Sử Dụng
Nhập đường kính lớn, đường kính nhỏ và chiều dài giữa hai điểm đo đó. Máy tính sẽ trả về độ côn trên đơn vị chiều dài (mức chênh lệch đường kính trên mỗi đơn vị chiều dài), độ côn biểu diễn dưới dạng phần trăm, góc côn toàn phần giữa hai bề mặt đối diện, và góc nửa đo từ đường tâm đến một bên — chính là giá trị mà hầu hết thợ tiện thiết lập trên bàn dao xoay (compound rest) hoặc thanh sin (sine bar).
Giải Thích Công Thức
Độ côn trên đơn vị chiều dài đơn giản là hiệu hai đường kính chia cho chiều dài:
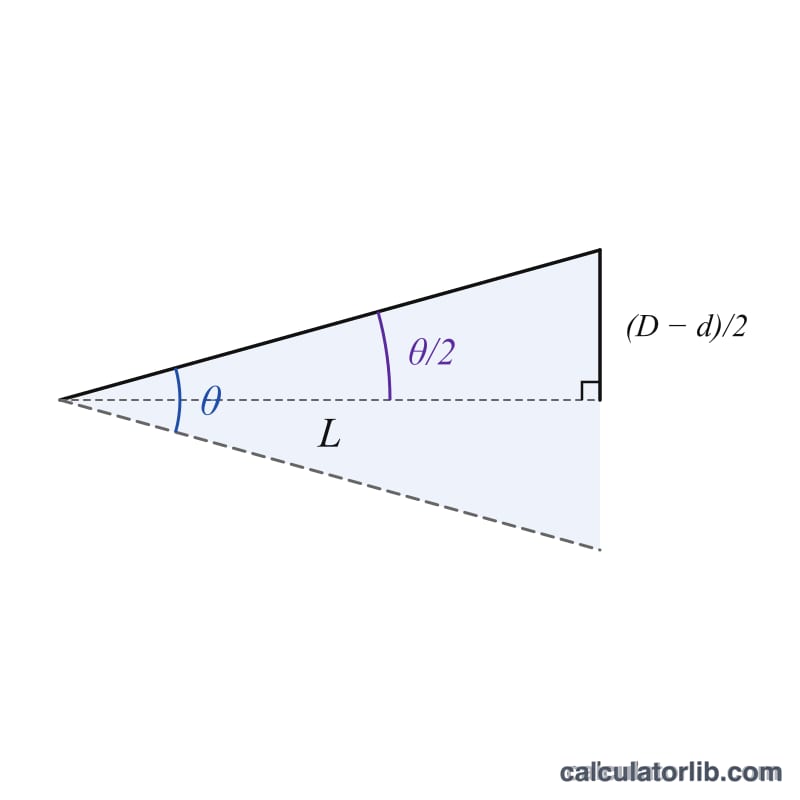
$$\text{Taper} = \frac{\text{Large Dia. }(D) - \text{Small Dia. }(d)}{\text{Length }(L)}$$Vì đường kính thay đổi ở cả hai phía của trục, mỗi bên chỉ tăng đúng một nửa lượng đó. Do vậy góc nửa bằng \(\arctan\!\left(\frac{D - d}{2L}\right)\), còn góc côn toàn phần gấp đôi giá trị này:
$$\theta = 2\,\arctan\!\left(\frac{\text{Large Dia. }(D) - \text{Small Dia. }(d)}{2\,\text{Length }(L)}\right)$$Phần trăm độ côn bằng độ côn trên đơn vị nhân với 100.
Ví Dụ Minh Họa
Với \(D = 2\), \(d = 1\), \(L = 10\): độ côn trên đơn vị =
$$\frac{2 - 1}{10} = 0{,}1$$tức 10%. Góc nửa = \(\arctan(1 / 20) = \arctan(0{,}05) \approx 2{,}8624^\circ\), nên góc côn toàn phần ≈ 5,7249°.
Tài liệu tham khảo về Taper của Máy tiêu chuẩn
Hầu hết các taper tự-giữ và tự-phóng của máy được xác định bởi một taper mỗi foot (TPF) tính bằng inch — một quy ước inch/US được ghi chép trong ASME B5.10 (taper máy) và phản ánh quốc tế bởi ISO 296 / DIN 228 đối với taper Morse và taper metric. Các góc dưới đây được tính toán từ taper mỗi foot danh định bằng \(\text{nửa góc} = \arctan\!\left(\frac{T}{2}\right)\), trong đó \(T\) là taper mỗi inch. Chúng là các giá trị tham khảo để xác định và vẽ bố cục — đối với sản xuất công cụ hoặc trục quay, luôn xác minh với phiên bản hiện tại của ASME B5.10 / ISO 296 hoặc bản vẽ của nhà sản xuất, vì các đường kính thước đo, độ dài ổ cắm và dung sai (không chỉ góc) xác định lắp ráp.
| Taper | Taper mỗi foot (in/ft) | Taper mỗi inch | Nửa góc | Góc bao gồm | Loại |
|---|---|---|---|---|---|
| Morse No. 0 | 0.62460 | 0.052050 | 1.4908° | 2.9816° | Tự-giữ |
| Morse No. 1 | 0.59858 | 0.049882 | 1.4286° | 2.8572° | Tự-giữ |
| Morse No. 2 | 0.59941 | 0.049951 | 1.4306° | 2.8612° | Tự-giữ |
| Morse No. 3 | 0.60235 | 0.050196 | 1.4376° | 2.8752° | Tự-giữ |
| Morse No. 4 | 0.62326 | 0.051938 | 1.4876° | 2.9752° | Tự-giữ |
| Morse No. 5 | 0.63151 | 0.052626 | 1.5073° | 3.0146° | Tự-giữ |
| Brown & Sharpe (danh định) | 0.502 | 0.041833 | 1.1981° | 2.3961° | Tự-giữ |
| Jarno (tất cả kích thước) | 0.600 | 0.050000 | 1.4319° | 2.8638° | Tự-giữ |
| NMTB / CAT / ISO 7:24 (mặt bích V) | 3.500 | 0.291667 | 8.2971° | 16.5943° | Tự-phóng |
| Jacobs No. 0 | 0.59145 | 0.049288 | 1.4116° | 2.8232° | Tự-giữ |
| Jacobs No. 1 | 0.92508 | 0.077090 | 2.2075° | 4.4150° | Tự-giữ |
| Jacobs No. 2 | 0.97861 | 0.081551 | 2.3349° | 4.6697° | Tự-giữ |
| Jacobs No. 33 | 0.76194 | 0.063495 | 1.8182° | 3.6364° | Tự-giữ |
| Jacobs No. 6 | 0.62661 | 0.052218 | 1.4956° | 2.9912° | Tự-giữ |
Ghi chú. Các taper Morse không phải là một góc duy nhất: taper mỗi foot danh định thay đổi theo số từ khoảng 0.5986 đến 0.6315 in/ft, do đó một thủy tinh Morse MT2 không giống hệt với MT5 được phóng to. Cụm từ được trích dẫn rộng rãi "khoảng 5/8 inch mỗi foot, xấp xỉ 1.5° mỗi bên" chỉ là một xấp xỉ hữu ích. Đầu trục kiểu Bridgeport R8 là một taper ngắn, dốc hơn nhiều, thường được trích dẫn gần 16.85° bao gồm (≈8.43° mỗi bên) với đường kính lớn danh định 0.9495 inch; vì các số liệu R8 được công bố khác nhau về việc chúng nêu góc mỗi bên hay góc bao gồm, hãy xác nhận với bản vẽ của nhà sản xuất trục quay hoặc collet trước khi cắt một cái.
Tự-giữ so với tự-phóng. Các taper tự-giữ (chậm) như Morse, Brown & Sharpe, Jarno và Jacobs có nửa góc khoảng 1°–2.5°, dưới góc ma sát của thép trên thép, do đó thân giữ và truyền mô-men xoắn bằng ma sát và phải được đẩy ra bằng một thanh trôi. Các taper tự-phóng (dốc hoặc "nhanh") như họ 7:24 NMTB/CAT/ISO có nửa góc 8.3°, cao hơn nhiều so với góc ma sát: chúng căn chỉnh giữ công cụ nhưng sẽ không dính, do đó mô-men xoắn được mang bởi chìa khóa lái hoặc chó mặt bích và giữ cái được giữ bằng một thanh kéo hoặc nút drip.
Bảng chuyển đổi đơn vị Taper
Taper là một tỷ lệ thuần túy — một thay đổi trong đường kính trên một đơn vị độ dài trục — do đó cùng một hình học có thể được viết theo năm cách khác nhau. Hãy để \(T\) là taper mỗi đơn vị độ dài (taper mỗi inch khi làm việc bằng inch, mm trên mm trong metric):
$$T = \frac{D - d}{L}, \qquad \text{TPF} = T \times 12, \qquad T = \frac{1}{N} \text{ đối với một tỷ lệ } 1:N$$
$$\text{Taper \%} = T \times 100, \qquad \alpha_{1/2} = \arctan\!\left(\frac{T}{2}\right), \qquad \alpha_{\text{incl}} = 2\,\alpha_{1/2}$$
Các độ thập phân chuyển đổi thành phút với \(\text{phút} = (\text{phần thập phân}) \times 60\), và sang giây với thêm \(\times 60\). Phép chia cho 2 bên trong arctangent là cần thiết: taper là một thay đổi có đường kính, nhưng góc của bề mặt so với trục được thiết lập bởi sự tăng bán kính, bằng một nửa của nó. Lưu ý rằng taper mỗi foot chỉ có ý nghĩa đối với công việc inch; đối với các bộ phận metric, hãy trích dẫn tỷ lệ, tỷ lệ phần trăm hoặc góc thay vào đó.
| Tỷ lệ 1:N | Taper mỗi đơn vị độ dài \(T\) | Taper mỗi foot (in/ft) | Taper phần trăm | Nửa góc (thập phân) | Nửa góc (độ–phút–giây) | Góc bao gồm |
|---|---|---|---|---|---|---|
| 1:20 | 0.050000 | 0.6000 | 5.0000% | 1.4319° | 1°25′55″ | 2.8638° |
| 1:16 | 0.062500 | 0.7500 | 6.2500% | 1.7899° | 1°47′24″ | 3.5798° |
| 1:10 | 0.100000 | 1.2000 | 10.0000% | 2.8624° | 2°51′45″ | 5.7248° |
| 1:19.2000 | 0.052083 | 0.6250 | 5.2083% | 1.4918° | 1°29′30″ | 2.9835° |
| 1:23.9044 | 0.041833 | 0.5020 | 4.1833% | 1.1981° | 1°11′53″ | 2.3961° |
| 1:3.4286 | 0.291667 | 3.5000 | 29.1667% | 8.2971° | 8°17′50″ | 16.5943° |
Đọc bảng cả hai cách: một bản vẽ yêu cầu "taper 1:20" và một bản vẽ yêu cầu "0.600 inch mỗi foot" mô tả cùng một hình nón, và taper trục quay 7:24 (3.500 in/ft) đơn giản là \(7/24 = 0.291667\) được biểu thị mỗi inch. Bởi vì arctangent là phi tuyến, các góc không thể được nhân với theo cách các tỷ lệ có thể — nhân đôi taper không chính xác nhân đôi góc, mặc dù ở các taper nhỏ lỗi là rất nhỏ.
Kết quả Taper trong các tình huống phổ biến
Mỗi hàng dưới đây được tính toán từ ba đầu vào giống nhau bằng cách sử dụng \(T = \frac{D - d}{L}\) và \(\alpha_{1/2} = \arctan\!\left(\frac{D - d}{2L}\right)\). Tỷ lệ và góc được làm tròn đến bốn chữ số thập phân. Vì taper mỗi đơn vị độ dài là không thứ nguyên, cột "taper mỗi foot" vẫn có thể tính toán được cho các hàng metric (\(T \times 12\)) dưới dạng inch tương đương, nhưng nó thường sẽ không được trích dẫn trên một bản vẽ metric.
| Trường hợp | D | d | L | Taper mỗi đơn vị | Taper phần trăm | Taper mỗi foot | Nửa góc | Góc bao gồm | Tỷ lệ |
|---|---|---|---|---|---|---|---|---|---|
| Trục metric | 25 mm | 20 mm | 100 mm | 0.0500 | 5.0000% | 0.6000 | 1.4319° | 2.8638° | 1:20.0000 |
| Nón metric ngắn | 50 mm | 45 mm | 50 mm | 0.1000 | 10.0000% | 1.2000 | 2.8624° | 5.7248° | 1:10.0000 |
| Cắm inch (1:16) | 1.000 in | 0.875 in | 2.000 in | 0.0625 | 6.2500% | 0.7500 | 1.7899° | 3.5798° | 1:16.0000 |
| Thân gần-Morse | 0.700 in | 0.572 in | 2.500 in | 0.0512 | 5.1200% | 0.6144 | 1.4665° | 2.9329° | 1:19.5313 |
| Taper dốc giống NMTB | 1.750 in | 1.250 in | 1.714 in | 0.2917 | 29.1715% | 3.5006 | 8.2985° | 16.5970° | 1:3.4280 |
Đọc so sánh. Hai hàng đầu tiên có cùng một sự khác biệt đường kính 5 mm, nhưng giảm một nửa độ dài tăng gấp đôi taper và xấp xỉ tăng gấp đôi góc — taper phụ thuộc vào sự khác biệt và độ dài, không bao giờ chỉ trên các đường kính. Cắm inch 1:16 và trục metric 1:20 nằm trong phạm vi tự-giữ; hàng gần-Morse ở 0.6144 in/ft nằm giữa các giá trị Morse No. 3 và No. 4 danh định từ bảng tham khảo, đủ gần để chỉ các kiểm tra đường kính thước đo và độ dài sẽ xác định kích thước thực tế. Hàng cuối cùng tái tạo taper trục quay tự-phóng 7:24 trong khoảng một vài phần mười nghìn độ, điều này cho thấy taper dốc có nhạy cảm như thế nào: thay đổi \(L\) bằng 0.001 in ở đó thay đổi góc nhiều hơn một thay đổi 0.001 in sẽ thực hiện trên bất kỳ taper chậm nào.
Câu Hỏi Thường Gặp
Tôi nên dùng đơn vị nào? Bất kỳ đơn vị nào cũng được, miễn là cả ba giá trị nhập vào cùng một đơn vị. Độ côn trên đơn vị và các góc đều là tỷ số không thứ nguyên.
Góc côn toàn phần và góc nửa khác nhau ở đâu? Góc toàn phần trải dài qua cả hai phía của chi tiết; còn góc nửa tính từ đường tâm đến một mặt — dùng khi cần lệch (offset) bàn dao xoay.
Làm sao chuyển sang độ côn trên mỗi foot? Nhân độ côn trên đơn vị (theo inch trên inch) với 12 để ra inch trên foot.