काउंटरसिंक डेप्थ कैलकुलेटर क्या है?
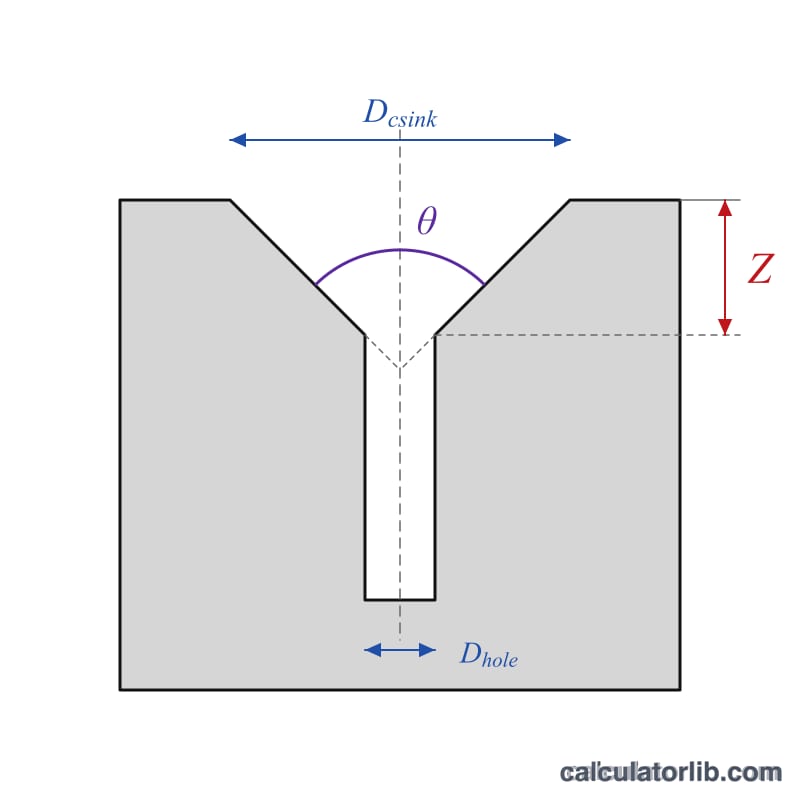
काउंटरसिंक किसी ड्रिल किए गए छेद के ऊपरी सिरे पर एक शंकु के आकार का गड्ढा काटता है, ताकि फ्लैट-हेड स्क्रू या रिवेट सतह के बराबर (या उससे थोड़ा नीचे) बैठ जाए। यह कैलकुलेटर आपको ठीक-ठीक बताता है कि मनचाहे व्यास का शंकु बनाने के लिए काउंटरसिंक टूल को कितनी गहराई तक डुबोना है — यानी Z-गहराई। बस मनचाहा काउंटरसिंक (ऊपरी) व्यास, मौजूदा छेद का व्यास और टूल का कोण डालें, और गहराई मिलीमीटर में सामने आ जाएगी।
इसका इस्तेमाल कैसे करें
1. सतह पर तैयार होने वाले काउंटरसिंक का व्यास नापें या तय करें (अक्सर यह स्क्रू हेड के व्यास में थोड़ा-सा क्लियरेंस जोड़कर रखा जाता है)। 2. ड्रिल किए गए पायलट/क्लियरेंस छेद का व्यास भरें। 3. अपने काउंटरसिंक का कोण चुनें — 82° अमेरिकी/इम्पीरियल मानक में आम है, जबकि मीट्रिक फ्लैट-हेड स्क्रू के लिए आमतौर पर 90° होता है। परिणाम वह प्लंज गहराई है, जो सतह से लेकर शंकु की सबसे गहरी कटाई तक नापी जाती है।
फ़ॉर्मूला समझें
शंकु की दीवार केंद्र-रेखा के साथ \(\theta/2\) का अर्ध-कोण बनाती है। \((D_{\text{csink}} - D_{\text{hole}})/2\) के त्रिज्या-परिवर्तन पर, ऊर्ध्वाधर गिरावट इस त्रिज्या-परिवर्तन को \(\tan(\theta/2)\) से भाग देने के बराबर होती है। त्रिज्या वाले पद को दोगुना करके व्यास के रूप में लाने पर मिलता है:
$$\text{गहराई} = \dfrac{D_{\text{csink}} - D_{\text{hole}}}{2\,\tan\!\left(\dfrac{\theta}{2}\right)}$$
हल किया हुआ उदाहरण
मान लीजिए आप 90° टूल से 5 mm के छेद में 10 mm का काउंटरसिंक चाहते हैं। अर्ध-कोण = 45°, \(\tan(45°) = 1\)। गहराई $$= \frac{10 - 5}{2 \times 1} = \frac{5}{2} = \textbf{2.5 mm}$$ वहीं 82° टूल के लिए गहराई होगी $$\frac{10 - 5}{2 \times \tan(41°)} \approx \frac{5}{1.739} \approx 2.876 \text{ mm}$$
फ़ास्टनर प्रकार के अनुसार मानक काउंटरसिंक कोण
काउंटरसिंक कटर का समाहित कोण फ़ास्टनर के हेड के निचले कोण से मेल खाना चाहिए। तालिका में सामान्य कोण और गहराई सूत्र \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\) में उपयोग होने वाला \(\tan(\theta/2)\) का मान दिया गया है। मानक क्षेत्र के अनुसार अलग होते हैं, इसलिए हमेशा फ़ास्टनर की अपनी विशिष्टता जाँच लें।
| समाहित कोण | सामान्य उपयोग | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | सेंटर ड्रिल, लेथ सेंटर, हल्का डीबरिंग और चैम्फ़रिंग | 0.5774 |
| 82° | इंच-श्रृंखला (UNC/UNF) फ़्लैट-हेड स्क्रू, अमेरिका में आम (ANSI) | 0.8693 |
| 90° | मेट्रिक फ़्लैट-हेड स्क्रू (ISO 10642, DIN 7991), कई लकड़ी के स्क्रू, सामान्य डीबरिंग | 1.0000 |
| 100° | एयरोस्पेस फ़्लश रिवेट और फ़ास्टनर (जैसे NAS श्रृंखला) | 1.1918 |
| 110° | कुछ विशेष और विमान फ़ास्टनर | 1.4281 |
| 120° | कुछ शीट-मेटल रिवेट और पतली सामग्री के उपयोग | 1.7321 |
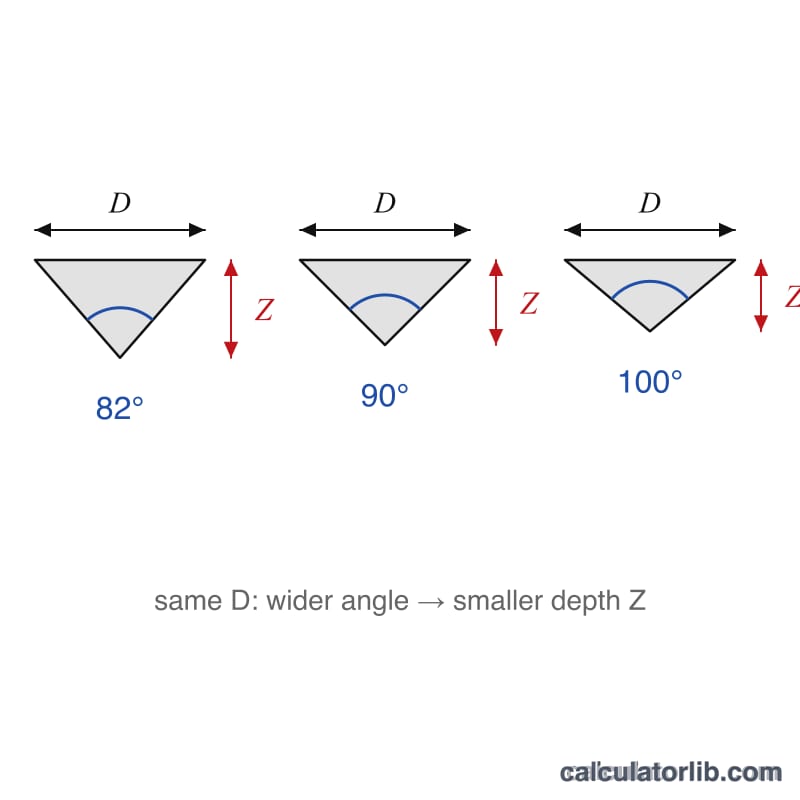
चौड़ा कोण उसी व्यास के लिए कम गहरा काउंटरसिंक देता है, जो पतली शीट सामग्री में उपयोगी है।
साफ़ काउंटरसिंक काटने के व्यावहारिक सुझाव
- पहले स्क्रैप पर परीक्षण करें। वही सामग्री और मोटाई उपयोग करें, और असली भाग काटने से पहले जाँच लें कि स्क्रू का हेड वहीं बैठता है जहाँ आप चाहते हैं।
- क्लीयरेंस जोड़ें। काउंटरसिंक व्यास चुनते समय हेड के व्यास में लगभग 0.1–0.3 mm जोड़ें, ताकि हेड सतह से उभरने के बजाय समतल बैठे।
- डेप्थ स्टॉप सेट करें या सतह पर शून्य रखें। वास्तविक ऊपरी सतह पर टच ऑफ़ करें, क्योंकि शून्य बिंदु की छोटी त्रुटियाँ सीधे व्यास की त्रुटियों में बदल जाती हैं।
- धीमी गति का उपयोग करें। कम स्पिंडल गति और स्थिर फ़ीड चैटर और उस दाँतेदार, लहरदार फ़िनिश को कम करते हैं जो मल्टी-फ़्लूट कटर अक्सर छोड़ते हैं। धातुओं में कटिंग फ़्लूइड मदद करता है।
- टिप के घिसाव और पायलट होल का हिसाब रखें। घिसा या चपटी टिप वाला कटर उसी गहराई पर छोटा व्यास काटता है। सूत्र होल के व्यास का उपयोग करता है, इसलिए नाममात्र आकार के बजाय वास्तविक ड्रिल किए गए होल को मापें।
- CNC प्रोग्रामिंग। गणना किए गए Z को सतह से ऋणात्मक ऑफ़सेट के रूप में लागू करें (उदाहरण के लिए, जब सतह Z0 हो तो 2.50 mm गहराई के लिए Z-2.50)। जाँचें कि आपके कटर की टिप तेज़ है या चपटी है, और गहराई को उसी के अनुसार समायोजित करें।
परिणाम की पुष्टि फ़ास्टनर निर्माता की विशिष्टता से करें, क्योंकि यह गणना ज्यामितीय है और सहनशीलता को ध्यान में नहीं रखती।
अक्सर पूछे जाने वाले सवाल
मुझे कौन-सा कोण चुनना चाहिए? स्क्रू हेड से मिलान करें। इम्पीरियल फ्लैट-हेड मशीन स्क्रू आमतौर पर 82° के होते हैं; मीट्रिक DIN/ISO फ्लैट-हेड 90° के होते हैं। एयरोस्पेस फ़ास्टनर अक्सर 100° का इस्तेमाल करते हैं।
छोटे कोणों पर मेरी गहराई ज़्यादा क्यों आती है? कम कोण (जैसे 60°) वाला काउंटरसिंक ज़्यादा तीखा शंकु बनाता है, इसलिए सतह पर उतना ही व्यास पाने के लिए टूल को अधिक गहराई तक डुबोना पड़ता है।
क्या मुझे क्लियरेंस जोड़ना चाहिए? सतह के बराबर फ़िनिश के लिए स्क्रू हेड के व्यास तक काटें, या हेड को थोड़ा अंदर धँसाने के लिए उससे ज़रा ज़्यादा। काम शुरू करने से पहले हमेशा किसी बेकार टुकड़े पर परख लें।