¿Qué es la Calculadora de Profundidad de Avellanado?
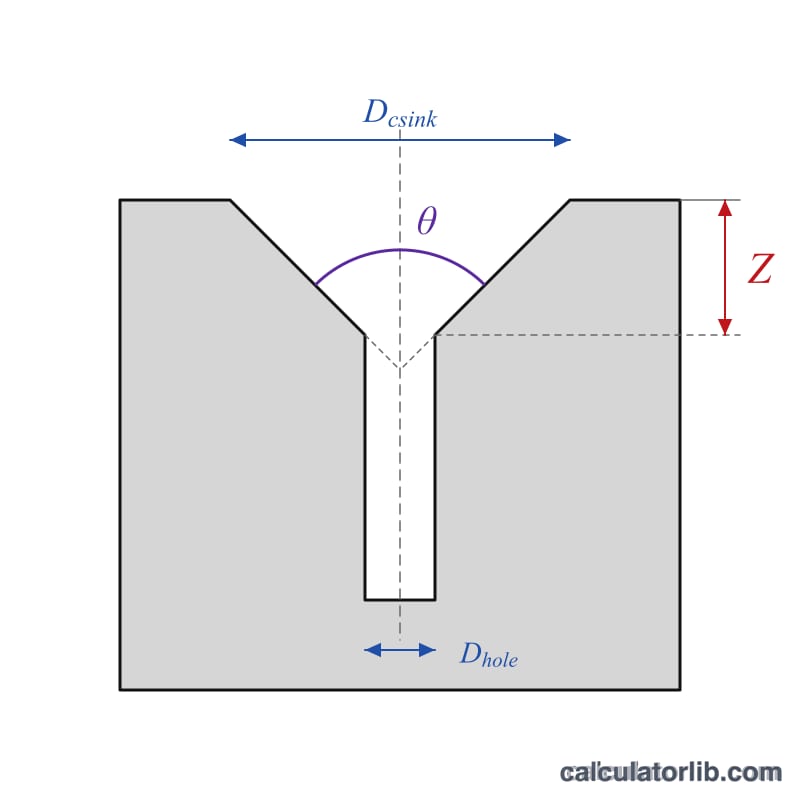
Un avellanado practica un rebaje cónico en la boca de un agujero taladrado para que un tornillo o remache de cabeza plana quede enrasado con la superficie (o ligeramente por debajo). Esta calculadora te indica con exactitud cuánto debes profundizar la herramienta de avellanar — la profundidad Z — para obtener un cono acabado con el diámetro que buscas. Introduce el diámetro de avellanado deseado (en la parte superior), el diámetro del agujero existente y el ángulo incluido de la herramienta, y obtendrás la profundidad en milímetros.
Cómo utilizarla
1. Mide o define el diámetro de avellanado acabado en la superficie (suele ser el diámetro de la cabeza del tornillo más un pequeño margen de holgura). 2. Introduce el diámetro del agujero piloto o de paso ya taladrado. 3. Elige el ángulo incluido de tu avellanador: 82° es el estándar habitual en el sistema estadounidense/imperial, mientras que 90° es el típico para tornillos métricos de cabeza plana. El resultado es la profundidad de penetración de la herramienta medida desde la superficie hasta el punto más hondo del cono.
La fórmula explicada
La pared del cono forma un semiángulo de \(\theta/2\) con el eje central. A lo largo de una variación radial de \((D_{\text{avell}} - D_{\text{agujero}})/2\), el descenso vertical es igual a esa variación radial dividida por \(\tan(\theta/2)\). Si convertimos el término radial al formato de diámetro, obtenemos:
$$Z = \dfrac{\text{Countersink Dia} - \text{Hole Dia}}{2\,\tan\!\left(\dfrac{\text{Angle}}{2}\right)}$$
Ejemplo resuelto
Supongamos que quieres un avellanado de 10 mm en un agujero de 5 mm con una herramienta de 90°. El semiángulo = 45°, \(\tan(45°) = 1\). $$\text{Profundidad} = \frac{10 - 5}{2 \times 1} = \frac{5}{2} = \mathbf{2{,}5\ \text{mm}}$$ Con una herramienta de 82°, la profundidad sería \((10 - 5) / (2 \times \tan(41°)) \approx 5 / 1{,}739 \approx 2{,}876\ \text{mm}\).
Ángulos estándar de avellanado según el tipo de tornillo
El ángulo incluido de la fresa de avellanar debe coincidir con el ángulo de la parte inferior de la cabeza del tornillo. La tabla muestra ángulos comunes y el valor de \(\tan(\theta/2)\) utilizado en la fórmula de profundidad \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\). Las normas varían según la región, así que compruebe siempre la especificación propia del tornillo.
| Ángulo incluido | Uso típico | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | Brocas de centrado, puntos de torno, desbarbado y chaflanado ligeros | 0.5774 |
| 82° | Tornillos de cabeza plana de serie en pulgadas (UNC/UNF), comunes en EE. UU. (ANSI) | 0.8693 |
| 90° | Tornillos de cabeza plana métricos (ISO 10642, DIN 7991), muchos tornillos para madera, desbarbado general | 1.0000 |
| 100° | Remaches y fijaciones enrasados aeroespaciales (p. ej., serie NAS) | 1.1918 |
| 110° | Algunas fijaciones especiales y de aeronaves | 1.4281 |
| 120° | Algunos remaches para chapa metálica y aplicaciones en material delgado | 1.7321 |
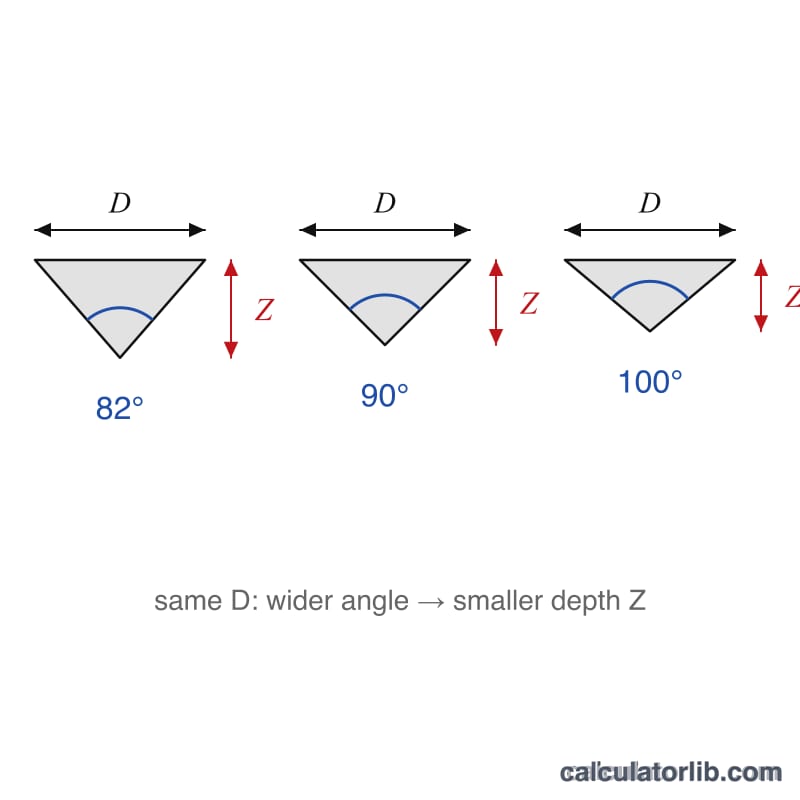
Un ángulo más abierto produce un avellanado menos profundo para el mismo diámetro, lo cual resulta útil en chapa delgada.
Consejos prácticos para realizar un avellanado limpio
- Pruebe primero en un retal. Use el mismo material y espesor, y compruebe que la cabeza del tornillo quede donde desea antes de avellanar la pieza real.
- Añada holgura. Añada unos 0,1–0,3 mm al diámetro de la cabeza al elegir el diámetro del avellanador, para que la cabeza quede enrasada y no sobresalga.
- Fije un tope de profundidad o ponga el cero en la superficie. Tome el cero en la cara superior real, porque pequeños errores en el punto cero se traducen directamente en errores de diámetro.
- Use velocidad baja. Una velocidad de husillo más baja y un avance constante reducen las vibraciones y el acabado facetado y festoneado que suelen dejar las fresas de varios filos. El taladrina ayuda en los metales.
- Tenga en cuenta el desgaste de la punta y el agujero piloto. Una fresa desgastada o con la punta plana corta un diámetro menor a la misma profundidad. La fórmula usa el diámetro del agujero, así que mida el agujero taladrado real en lugar del tamaño nominal.
- Programación CNC. Aplique la Z calculada como un desplazamiento negativo desde la superficie (por ejemplo, Z-2.50 para una profundidad de 2,50 mm cuando la superficie es Z0). Compruebe si la punta de la fresa está afilada o tiene una parte plana, y ajuste la profundidad en consecuencia.
Verifique el resultado con la especificación del fabricante del tornillo, ya que el cálculo es geométrico y no tiene en cuenta las tolerancias.
Preguntas frecuentes
¿Qué ángulo debo elegir? El que coincida con la cabeza del tornillo. Los tornillos de máquina de cabeza plana en pulgadas suelen ser de 82°; los de cabeza plana métricos DIN/ISO son de 90°. Los fijadores aeronáuticos emplean a menudo 100°.
¿Por qué la profundidad es mayor con ángulos más pequeños? Un ángulo incluido más cerrado (por ejemplo 60°) genera un cono más empinado, así que la herramienta debe profundizar más para alcanzar el mismo diámetro en la superficie.
¿Debo añadir holgura? Mecaniza hasta el diámetro de la cabeza del tornillo para un acabado enrasado, o algo más si quieres una cabeza embutida. Prueba siempre primero en un trozo de material de descarte.