皿取り深さ計算機とは?
皿取り(カウンターシンク)とは、皿頭ネジやリベットの頭を表面と面一(つらいち)に、あるいは表面より低く沈めるために、ドリル穴の入口に円錐状のザグリを設ける加工です。この計算機を使えば、ねらった仕上がり直径の円錐を削り出すために、皿取り工具をどれだけ深く切り込めばよいか――つまりZ深さ――を正確に求められます。仕上がり時の皿取り(上面)直径、既存の穴径、工具の刃先角(含み角)を入力するだけで、深さがミリメートル単位で表示されます。
使い方
1. 表面における仕上がりの皿取り直径を測定または指定します(多くの場合、ネジ頭の直径に少しのクリアランスを加えた値)。2. 下穴または逃がし穴の直径を入力します。3. 使用する皿取り工具の刃先角を選びます。82°は米国・インチ規格で一般的、90°はメートル規格の皿頭ネジでよく使われます。算出される値は、表面から円錐の最も深い切込み点までの工具切込み深さです。
計算式の解説
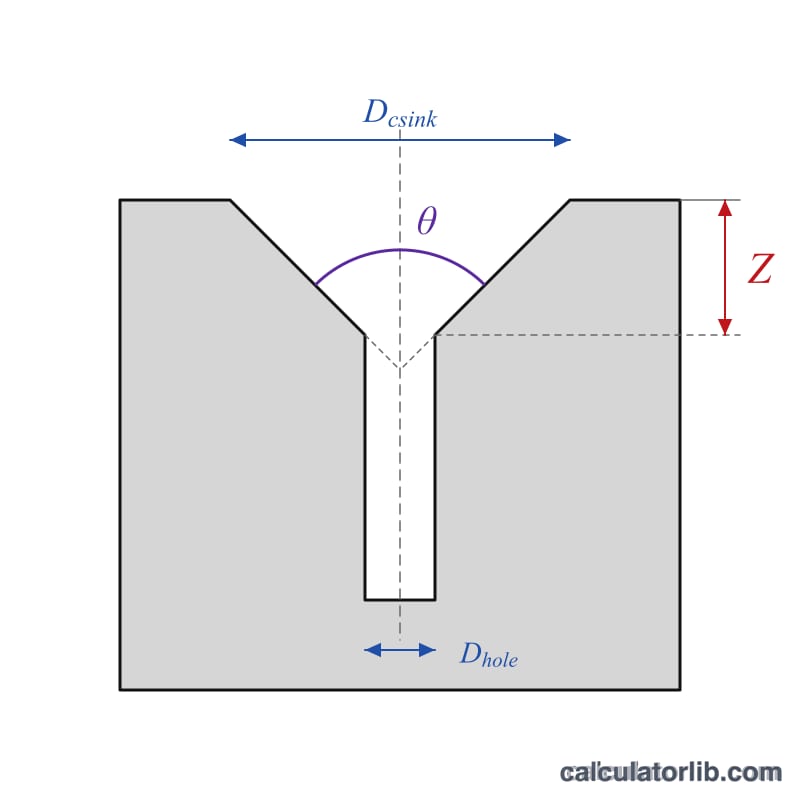
円錐の壁面は中心線に対して \(\theta/2\) の半角をなします。半径方向に \((D_{\text{皿取り}} - D_{\text{穴}})/2\) だけ変化するあいだに、垂直方向の落ち込みはその半径方向変化量を \(\tan(\theta/2)\) で割った値になります。これを直径の形に直す(半径項を2倍に戻す)と、次の式が得られます。
$$Z = \dfrac{\text{Countersink Dia} - \text{Hole Dia}}{2\,\tan\!\left(\dfrac{\text{Angle}}{2}\right)}$$
計算例
たとえば、5 mm の穴に対して 90° の工具で 10 mm の皿取りを作りたいとします。半角は 45°、\(\tan(45°) = 1\) なので、$$Z = \frac{10 - 5}{2 \times 1} = \frac{5}{2} = 2.5\ \text{mm}$$ となります。82° の工具であれば、深さは $$Z = \frac{10 - 5}{2 \times \tan(41°)} \approx \frac{5}{1.739} \approx 2.876\ \text{mm}$$ です。
ファスナー種類別の標準皿穴角度
皿穴カッターの包含角は、ファスナーヘッド下面の角度と一致させる必要があります。下の表には一般的な角度と、深さの計算式 \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\) で使われる \(\tan(\theta/2)\) の値を示しています。規格は地域によって異なるため、必ずファスナー固有の仕様を確認してください。
| 包含角 | 一般的な用途 | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | センタードリル、旋盤センター、軽いバリ取りand面取り | 0.5774 |
| 82° | インチ規格(UNC/UNF)の皿ネジ、米国(ANSI)で一般的 | 0.8693 |
| 90° | メートル規格の皿ネジ(ISO 10642、DIN 7991)、多くの木ネジ、一般的なバリ取り | 1.0000 |
| 100° | 航空宇宙用の沈頭リベットおよびファスナー(例:NAS規格) | 1.1918 |
| 110° | 一部の特殊ファスナーおよび航空機用ファスナー | 1.4281 |
| 120° | 一部の板金用リベットおよび薄板用途 | 1.7321 |
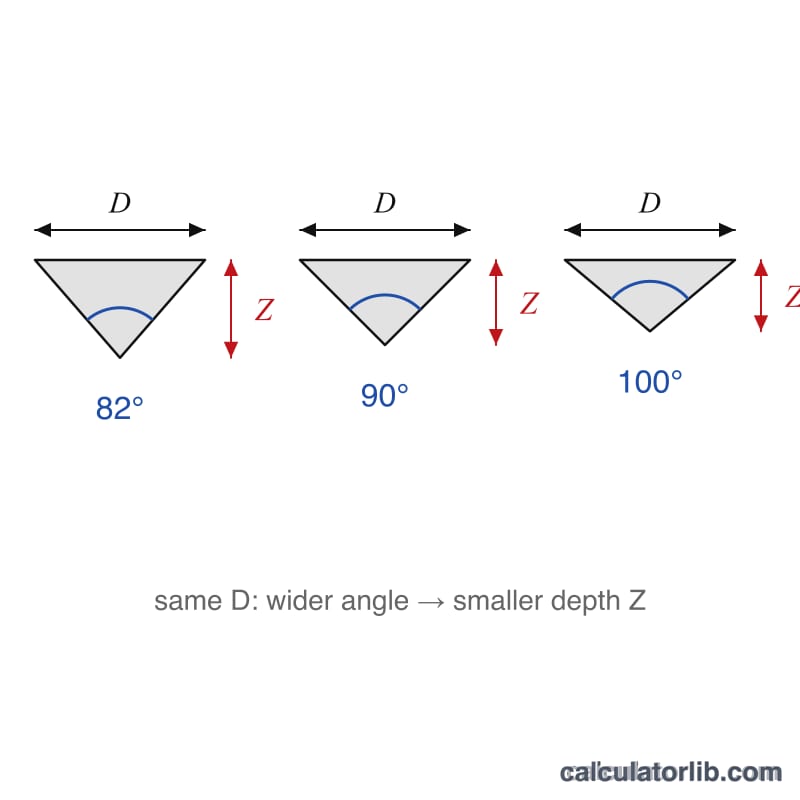
同じ直径では角度が広いほど皿穴は浅くなり、これは薄板材で有用です。
きれいな皿穴を加工するための実践的なヒント
- まず端材で試し切りをする。実際の部品を加工する前に、同じ材質と板厚を使い、ネジ頭が意図した位置に収まるかを確認してください。
- クリアランスを加える。皿穴径を決める際は、ネジ頭の直径に約0.1~0.3 mmを加えてください。そうすることで、頭が突き出すことなく面一に収まります。
- 深さストップを設定するか、表面を基準にゼロ点を設定する。実際の上面でタッチオフしてください。ゼロ点のわずかな誤差がそのまま直径の誤差につながるためです。
- 低速で加工する。主軸回転数を下げ、送りを安定させると、びびりや、多刃カッターにしばしば生じる多角形状やうろこ状の仕上げ面を減らせます。金属の場合は切削油が有効です。
- 刃先の摩耗と下穴を考慮する。摩耗した、または先端が平らになったカッターは、同じ深さでも直径の小さい穴を切削します。計算式では穴径を使用するため、呼び寸法ではなく、実際に開けた穴を測定してください。
- CNCプログラミング。計算したZを、表面からの負のオフセットとして適用します(例:表面がZ0のとき、深さ2.50 mmならZ-2.50)。カッターの先端が鋭利か平らかを確認し、それに合わせて深さを調整してください。
計算は幾何学的なものであり、公差は考慮されていないため、結果はファスナーメーカーの仕様と照合してください。
よくある質問
どの角度を選べばよいですか? ネジ頭の角度に合わせます。インチ規格の皿頭マシンネジは通常 82°、メートル規格の DIN/ISO 皿頭ネジは 90° です。航空機用ファスナーでは 100° がよく使われます。
角度が小さいほど深さが大きくなるのはなぜですか? 刃先角が浅い(例:60°)ほど円錐が鋭く立つため、同じ表面直径に到達するには工具をより深く切り込む必要があるからです。
クリアランスは加えるべきですか? 面一に仕上げたい場合はネジ頭の直径ぴったりに、頭を少し沈めたい場合はやや大きめに削ります。本番前に必ず端材で試し加工を行ってください。