什么是埋头孔深度计算器?
埋头孔(沉孔)是在已钻孔的顶部加工出的一个锥形凹坑,让沉头螺钉或铆钉能与工件表面齐平(甚至略低于表面)。本计算器可以精确告诉你埋头钻需要下刀到多深——也就是Z轴深度——才能加工出你想要的锥孔直径。只需输入目标埋头孔(顶部)直径、已钻孔的直径以及刀具的锥角,即可得到以毫米为单位的下刀深度。
使用方法
1. 测量或确定工件表面处最终的埋头孔直径(通常取螺钉头直径再留一点余量)。2. 输入已钻好的底孔/过孔直径。3. 选择埋头钻的锥角——82°是美制/英制常用标准,而90°常用于公制沉头螺钉。计算结果即为从工件表面到锥形最深切削处所测得的刀具下刀深度。
公式解析
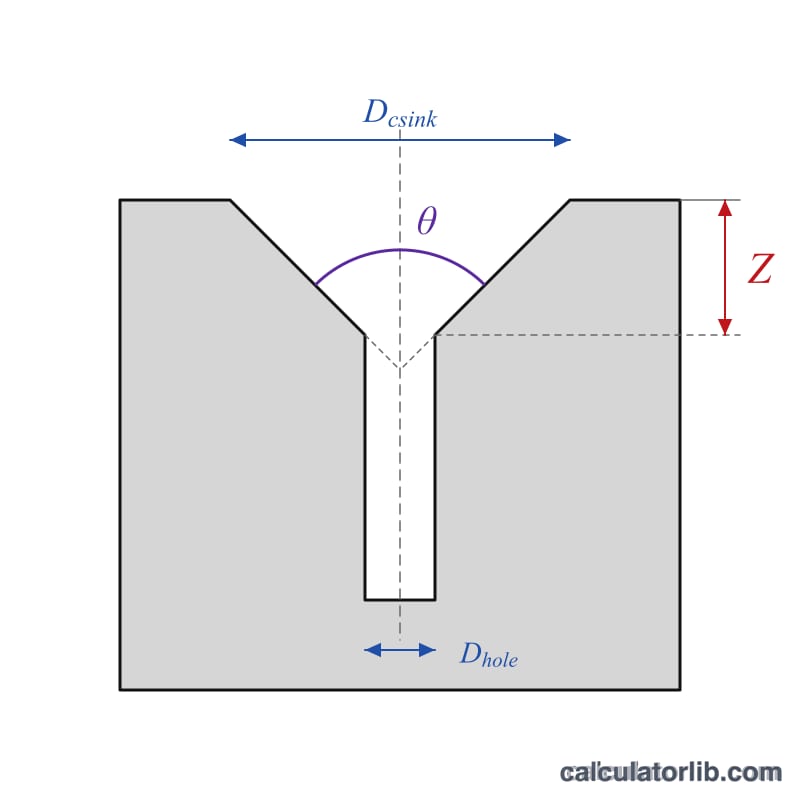
锥壁与中心线之间的半角为 \(\theta/2\)。在半径方向变化量为 \((D_{\text{埋头孔}} - D_{\text{底孔}})/2\) 的范围内,垂直下降量等于该半径变化量除以 \(\tan(\theta/2)\)。将半径项换算为直径形式后即可得到:
$$Z = \dfrac{\text{Countersink Dia} - \text{Hole Dia}}{2\,\tan\!\left(\dfrac{\text{Angle}}{2}\right)}$$
实例演算
假设你要在一个5 mm的孔上用90°刀具加工出10 mm的埋头孔。半角 = 45°,\(\tan(45°) = 1\)。 $$\text{深度} = \frac{10 - 5}{2 \times 1} = \frac{5}{2} = 2.5\ \text{mm}$$ 2.5 mm。如果改用82°刀具,则深度为 \((10 - 5) / (2 \times \tan(41°)) \approx 5 / 1.739 \approx 2.876\ \text{mm}\)。
按紧固件类型划分的标准埋头孔角度
埋头孔刀具的包含角必须与紧固件头部的下侧角度一致。下表列出了常见角度,以及深度公式 \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\) 中使用的 \(\tan(\theta/2)\) 值。各地区的标准有所不同,因此务必核对紧固件自身的规格要求。
| 包含角 | 典型用途 | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | 中心钻、车床顶尖、轻度去毛刺和倒角 | 0.5774 |
| 82° | 英制系列(UNC/UNF)平头螺钉,在美国(ANSI)较为常见 | 0.8693 |
| 90° | 公制平头螺钉(ISO 10642、DIN 7991)、许多木螺钉、通用去毛刺 | 1.0000 |
| 100° | 航空航天平头铆钉和紧固件(例如 NAS 系列) | 1.1918 |
| 110° | 一些特殊及航空器紧固件 | 1.4281 |
| 120° | 一些金属薄板铆钉及薄材料应用 | 1.7321 |
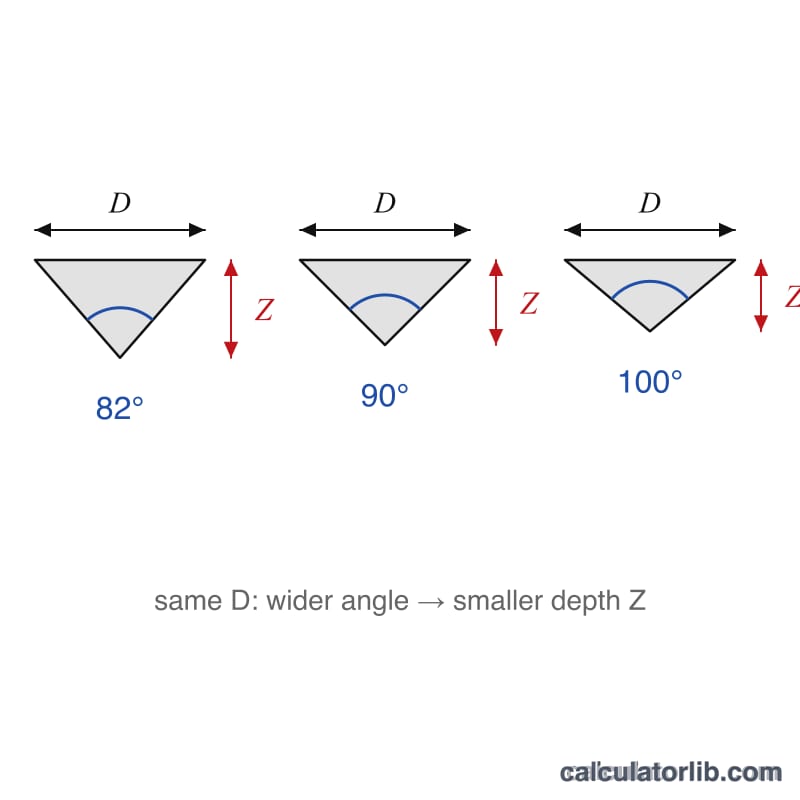
在相同直径下,角度越大,埋头孔越浅,这在薄板材料中很有用。
切割整洁埋头孔的实用技巧
- 先在废料上试切。使用相同的材料和厚度,在切割正式工件之前,检查螺钉头是否位于您所需的位置。
- 预留间隙。选择埋头孔直径时,在螺钉头直径上增加约 0.1–0.3 mm,使螺钉头能够平齐地嵌入,而不是凸出于表面。
- 设置深度止挡或以表面为零点。在实际的顶面上对刀,因为零点的微小误差会直接转化为直径误差。
- 使用低转速。较低的主轴转速和平稳的进给可减少颤振,以及多刃刀具常留下的多棱、波纹状表面。加工金属时可使用切削液。
- 注意刀尖磨损和预钻孔。磨损或刀尖平坦的刀具在相同深度下切出的直径会更小。公式使用的是孔径,因此应测量实际钻出的孔,而不是标称尺寸。
- 数控编程。将计算出的 Z 值作为相对于表面的负向偏置应用(例如,当表面为 Z0 时,2.50 mm 深度对应 Z-2.50)。检查刀具刀尖是尖的还是平的,并相应调整深度。
请将结果与紧固件制造商的规格进行核对,因为该计算基于几何关系,并未考虑公差。
常见问题
应该选哪个锥角?要与螺钉头匹配。英制沉头机械螺钉通常为82°;公制DIN/ISO沉头螺钉为90°。航空航天紧固件则常用100°。
为什么锥角越小,深度反而越大?锥角越小(例如60°)锥形越陡,刀具就必须下得更深,才能在表面加工出相同的直径。
需要预留余量吗?若想做到完全齐平,按螺钉头直径加工即可;若希望螺钉头略微沉入,可再多切一点。无论如何,建议先在废料上试切。