카운터싱크 깊이 계산기란?
카운터싱크(접시 자리파기)는 뚫은 구멍 윗부분에 원뿔 모양의 자리를 가공해, 접시머리 나사나 리벳이 표면과 같은 높이로(혹은 표면보다 살짝 안쪽으로) 들어가게 만드는 작업입니다. 이 계산기는 원하는 지름의 원뿔 자리를 만들기 위해 카운터싱크 공구를 정확히 얼마나 깊이 밀어 넣어야 하는지, 즉 Z축 깊이를 알려줍니다. 원하는 카운터싱크(윗면) 지름, 기존 구멍 지름, 공구의 날 각도를 입력하면 깊이를 밀리미터(mm) 단위로 계산해 줍니다.
사용 방법
1. 표면에서 완성될 카운터싱크 지름을 정하거나 측정합니다(보통 나사 머리 지름에 약간의 여유를 더한 값). 2. 미리 뚫어 둔 파일럿/통과 구멍의 지름을 입력합니다. 3. 사용하는 카운터싱크의 날 각도를 선택합니다 — 82°는 미국/인치 규격에서 흔히 쓰이고, 90°는 미터(metric) 접시머리 나사에 일반적으로 사용됩니다. 계산 결과는 표면에서부터 원뿔이 가장 깊게 가공되는 지점까지의 공구 진입 깊이입니다.
공식 설명
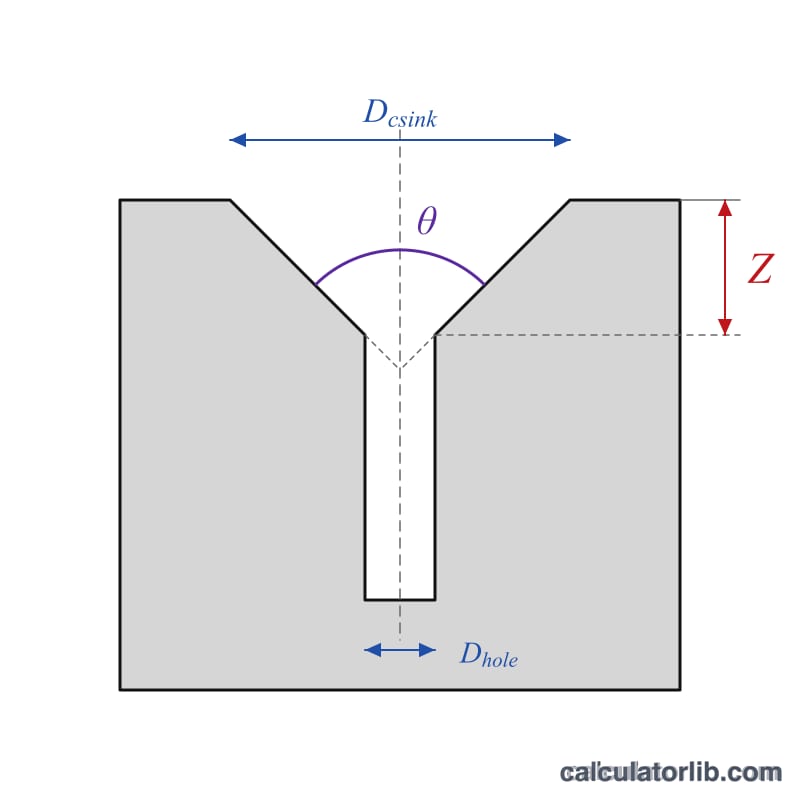
원뿔 벽면은 중심선과 \(\theta/2\)의 반각(half-angle)을 이룹니다. 반지름 변화량 \((D_{\text{카운터싱크}} - D_{\text{구멍}})/2\) 만큼 진행할 때, 수직 방향으로 내려가는 깊이는 이 반지름 변화량을 \(\tan(\theta/2)\)로 나눈 값과 같습니다. 반지름 항을 지름 형태로 정리하면 다음과 같습니다:
$$\text{깊이} = \dfrac{D_{\text{카운터싱크}} - D_{\text{구멍}}}{2\,\tan\!\left(\dfrac{\theta}{2}\right)}$$
계산 예시
예를 들어 5 mm 구멍에 90° 공구로 10 mm 카운터싱크를 만들고 싶다고 가정해 봅시다. 반각 = 45°, \(\tan(45°) = 1\) 입니다. 깊이 $$= \dfrac{10 - 5}{2 \times 1} = \dfrac{5}{2} = \mathbf{2.5\ \text{mm}}$$가 됩니다. 만약 82° 공구를 쓴다면 깊이는 $$\dfrac{10 - 5}{2 \times \tan(41°)} \approx \dfrac{5}{1.739} \approx 2.876\ \text{mm}$$ 가 됩니다.
파스너 종류별 표준 카운터싱크 각도
카운터싱크 커터의 포함각은 파스너 헤드 하부 각도와 일치해야 합니다. 표에는 일반적인 각도와 깊이 공식 \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\)에 쓰이는 \(\tan(\theta/2)\) 값이 나와 있습니다. 표준은 지역에 따라 다르므로 항상 해당 파스너의 사양을 확인하십시오.
| 포함각 | 일반적인 용도 | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | 센터 드릴, 선반 센터, 가벼운 디버링 및 모따기 | 0.5774 |
| 82° | 인치 규격(UNC/UNF) 평머리 나사, 미국(ANSI)에서 흔히 사용 | 0.8693 |
| 90° | 미터법 평머리 나사(ISO 10642, DIN 7991), 많은 목재 나사, 일반 디버링 | 1.0000 |
| 100° | 항공우주용 플러시 리벳 및 파스너(예: NAS 시리즈) | 1.1918 |
| 110° | 일부 특수 및 항공기용 파스너 | 1.4281 |
| 120° | 일부 판금 리벳 및 얇은 재료 적용 | 1.7321 |
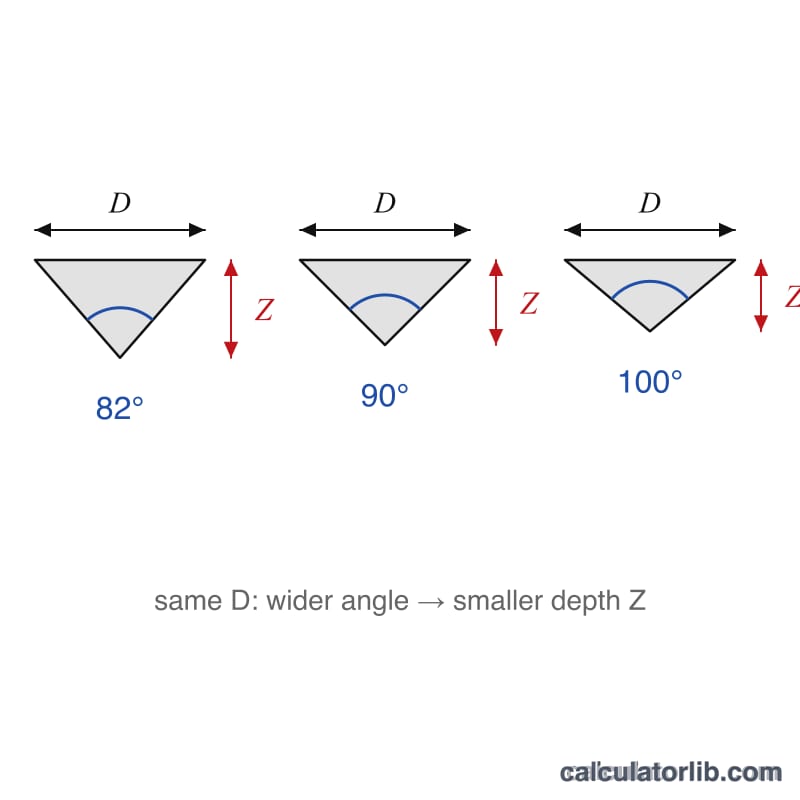
같은 지름에서 각도가 넓을수록 카운터싱크가 얕아지므로, 얇은 판재에서 유용합니다.
깔끔한 카운터싱크 가공을 위한 실무 팁
- 먼저 스크랩에서 시험하십시오. 같은 재질과 두께를 사용하고, 실제 부품을 가공하기 전에 나사 헤드가 원하는 위치에 안착하는지 확인하십시오.
- 여유를 두십시오. 카운터싱크 지름을 정할 때 헤드 지름에 약 0.1~0.3 mm를 더하여 헤드가 돌출되지 않고 표면과 수평으로 안착하도록 하십시오.
- 깊이 스톱을 설정하거나 표면을 기준점으로 잡으십시오. 실제 상단면에 공구를 맞춰 기준점을 잡으십시오. 기준점의 작은 오차도 지름 오차로 바로 이어지기 때문입니다.
- 저속으로 가공하십시오. 주축 회전수를 낮추고 이송을 일정하게 유지하면 다날 커터에서 흔히 생기는 떨림과 면이 각지거나 물결 모양으로 남는 현상을 줄일 수 있습니다. 금속 가공에서는 절삭유가 도움이 됩니다.
- 팁 마모와 파일럿 홀을 고려하십시오. 마모되었거나 끝이 평평한 커터는 같은 깊이에서 더 작은 지름을 가공합니다. 공식은 구멍 지름을 사용하므로 공칭 치수가 아니라 실제 가공된 구멍을 측정하십시오.
- CNC 프로그래밍. 계산된 Z 값을 표면으로부터의 음의 오프셋으로 적용하십시오(예: 표면이 Z0일 때 깊이 2.50 mm는 Z-2.50). 커터 끝이 날카로운지 평평한지 확인하고 그에 맞춰 깊이를 조정하십시오.
계산은 기하학적인 것이며 공차를 고려하지 않으므로, 결과는 반드시 파스너 제조사의 사양과 대조하여 검증하십시오.
자주 묻는 질문(FAQ)
어떤 각도를 선택해야 하나요? 나사 머리에 맞추면 됩니다. 인치 규격 접시머리 기계 나사는 보통 82°, 미터 규격 DIN/ISO 접시머리 나사는 90°를 사용합니다. 항공·우주용 패스너는 100°를 쓰는 경우가 많습니다.
각도가 작을수록 깊이가 더 커지는 이유는? 날 각도가 작을수록(예: 60°) 원뿔이 더 뾰족해져서, 표면에서 같은 지름을 얻으려면 공구를 그만큼 더 깊이 밀어 넣어야 하기 때문입니다.
여유를 두어야 하나요? 표면과 딱 맞게 마감하려면 나사 머리 지름에 맞춰 가공하고, 머리를 표면보다 안쪽으로 넣고 싶다면 조금 더 깊게 가공하세요. 본 작업 전에 반드시 자투리 재료에 테스트해 보는 것을 권장합니다.