什麼是沉頭孔深度計算器?
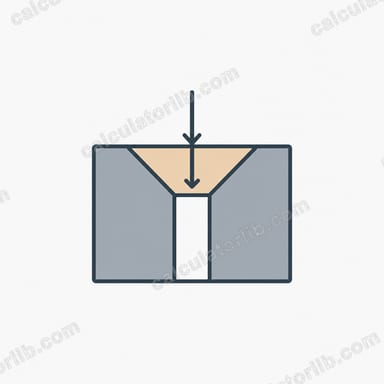
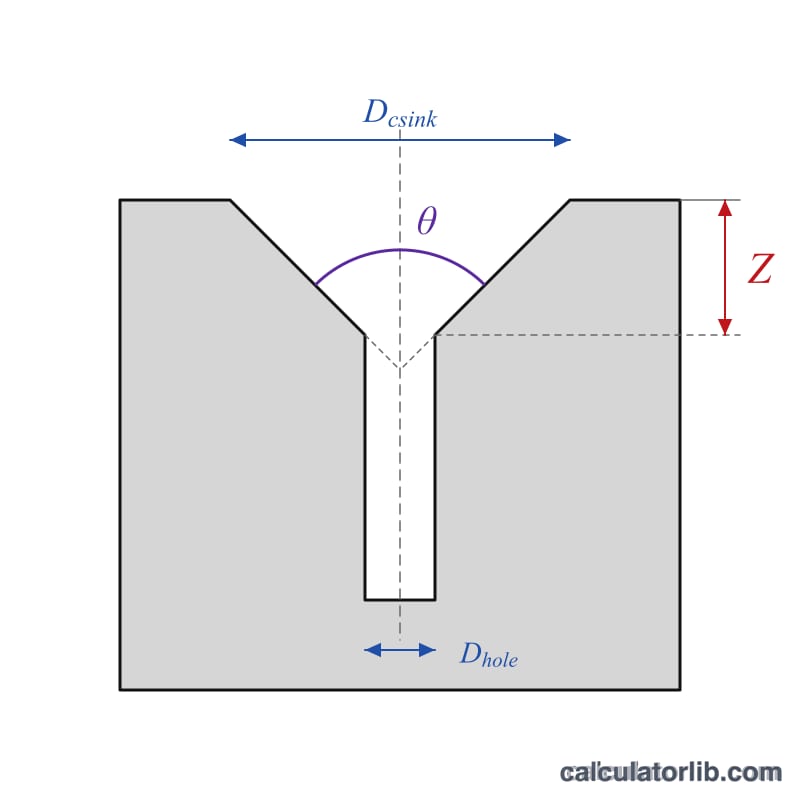
沉頭孔(countersink)是在鑽孔的頂端切出一個圓錐形凹陷,讓平頭螺絲或鉚釘能與工件表面齊平(甚至略低於表面)。這個計算器能精準告訴你沉頭刀該下刀多深——也就是 Z 軸深度——才能切出你想要的錐口直徑。只要輸入目標沉頭(表面)直徑、現有鑽孔孔徑,以及刀具的夾角(included angle),就能得到以毫米為單位的下刀深度。
使用方法
1. 量測或設定表面處的成品沉頭直徑(通常是螺絲頭直徑再加上一點餘隙)。2. 輸入已鑽好的導孔/穿孔孔徑。3. 選擇你手上沉頭刀的夾角——82° 是常見的美制/英制標準,90° 則是公制平頭螺絲常用的角度。計算結果即為刀具自表面下刀到錐底最深處的深度。
公式說明
錐壁與中心線之間形成的半角為 \(\theta/2\)。當半徑方向變化量為 \((D_{\text{沉頭}} - D_{\text{孔}})/2\) 時,對應的垂直下降量等於該半徑變化量除以 \(\tan(\theta/2)\)。把半徑項換算成直徑形式後可得:
$$Z = \dfrac{\text{Countersink Dia} - \text{Hole Dia}}{2\,\tan\!\left(\dfrac{\text{Angle}}{2}\right)}$$
實例演算
假設你要在 5 mm 的孔上用 90° 刀具切出 10 mm 的沉頭。半角 = 45°,\(\tan(45°) = 1\)。$$Z = \frac{10 - 5}{2 \times 1} = \frac{5}{2} = \textbf{2.5 mm}$$若改用 82° 刀具,深度則為 $$Z = \frac{10 - 5}{2 \times \tan(41°)} \approx \frac{5}{1.739} \approx 2.876 \text{ mm}$$
按緊固件類型劃分的標準沉頭角度
沉頭刀具的包含角必須與緊固件頭部的下方角度相符。表中列出常見角度,以及深度公式 \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\) 所用的 \(\tan(\theta/2)\) 數值。各地區標準不同,因此務必查核緊固件本身的規格。
| 包含角 | 典型用途 | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | 中心鑽、車床頂尖、輕度去毛邊與倒角 | 0.5774 |
| 82° | 英制系列(UNC/UNF)平頭螺絲,美國常用(ANSI) | 0.8693 |
| 90° | 公制平頭螺絲(ISO 10642、DIN 7991)、許多木螺絲、一般去毛邊 | 1.0000 |
| 100° | 航太齊平鉚釘與緊固件(例如 NAS 系列) | 1.1918 |
| 110° | 部分特殊及飛機用緊固件 | 1.4281 |
| 120° | 部分薄板金屬鉚釘及薄材應用 | 1.7321 |
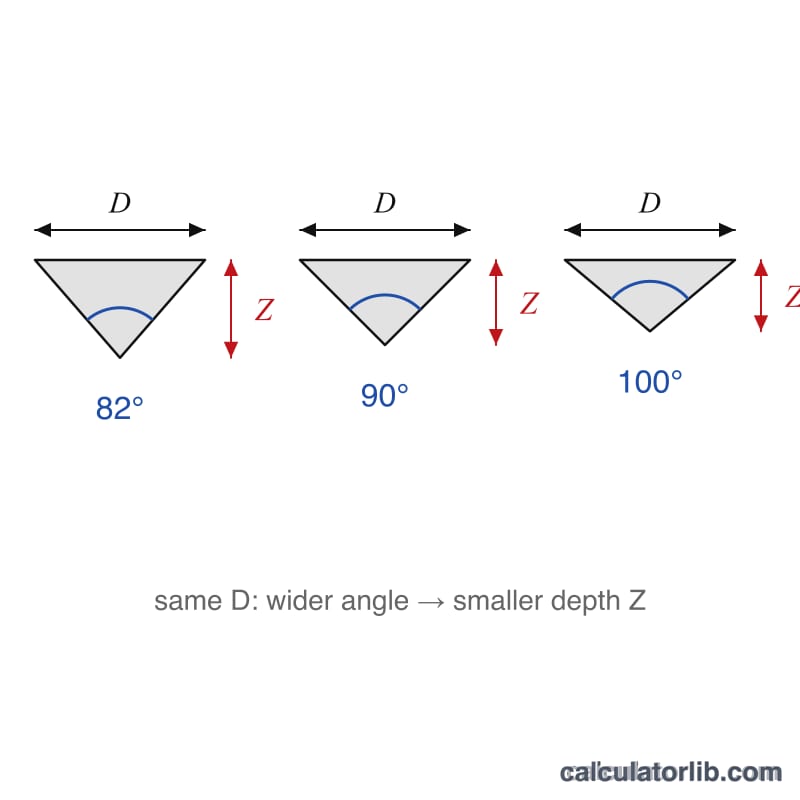
在相同直徑下,較大的角度會產生較淺的沉頭孔,這在薄板材料中很實用。
切割乾淨沉頭孔的實用建議
- 先在廢料上測試。使用相同材料與厚度,在切割正式零件前,先確認螺絲頭的位置是否符合需求。
- 預留間隙。選擇沉頭直徑時,請在螺絲頭直徑上加約 0.1–0.3 mm,使螺絲頭能齊平貼合,而不是凸出於表面。
- 設定深度止點或以表面為零點。請以實際頂面進行對刀,因為零點的小誤差會直接轉化為直徑誤差。
- 使用低速切削。降低主軸轉速並穩定進給,可減少顫振,以及多刃刀具常留下的多稜狀、波紋狀表面。金屬加工時使用切削液會有幫助。
- 考慮刀尖磨損與預鑽孔。磨損或刀尖平坦的刀具,在相同深度下切出的直徑會較小。公式使用的是孔徑,因此請量測實際鑽出的孔,而非標稱尺寸。
- CNC 程式設計。將計算出的 Z 值以負偏移量相對於表面套用(例如當表面為 Z0 時,2.50 mm 深度則使用 Z-2.50)。請確認刀具刀尖是尖的還是平的,並據此調整深度。
請將結果與緊固件製造商的規格相互核對,因為此計算屬於幾何計算,並未納入公差。
常見問題
該選哪個角度?配合螺絲頭的角度即可。英制平頭機械螺絲通常為 82°;公制 DIN/ISO 平頭螺絲為 90°。航太用扣件則常用 100°。
為什麼角度越小,深度反而越大?夾角越小(例如 60°)代表錐形越陡,刀具就必須下得更深,才能在表面達到相同的口徑。
需要預留餘隙嗎?若要齊平表面,切到螺絲頭直徑即可;若想讓螺絲頭略為內凹,可再多切一些。動手前務必先在廢料上試切。