Công cụ tính độ sâu khoét côn là gì?
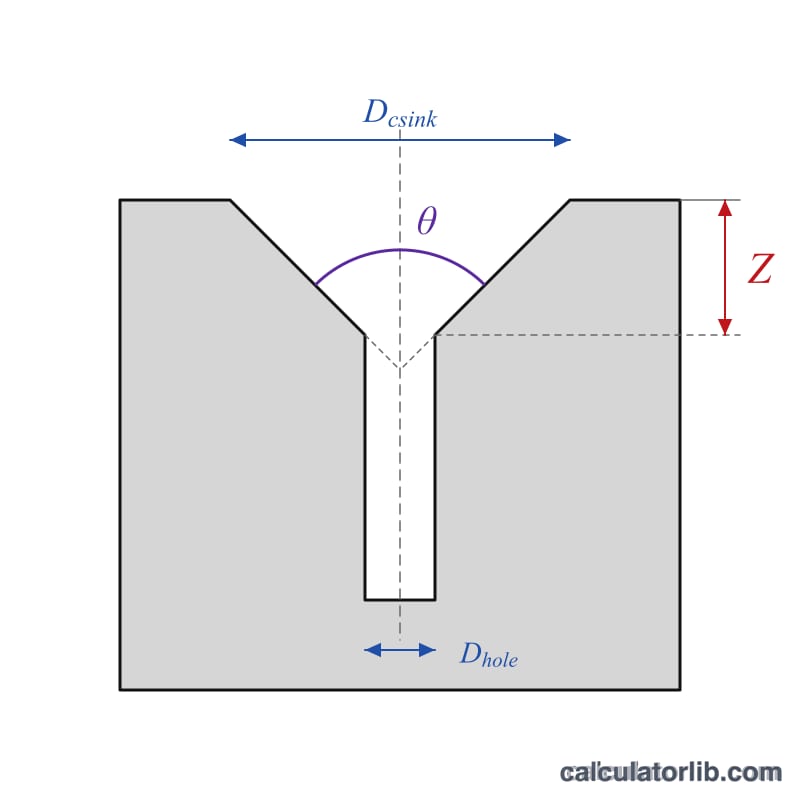
Khoét côn (countersink) tạo ra một hốc hình nón ở miệng lỗ đã khoan, để đầu vít chìm hoặc đinh tán nằm ngang bằng (hoặc thấp hơn) bề mặt vật liệu. Công cụ này cho bạn biết chính xác cần hạ dao khoét côn sâu bao nhiêu — chính là độ sâu Z (Z-depth) — để tạo ra mặt côn có đường kính đúng như mong muốn. Bạn chỉ cần nhập đường kính côn (phần miệng trên), đường kính lỗ đã khoan và góc côn của dao, kết quả độ sâu sẽ hiện ra theo đơn vị milimét.
Cách sử dụng
1. Đo hoặc xác định đường kính côn thành phẩm tại bề mặt (thường bằng đường kính đầu vít cộng thêm một chút khe hở). 2. Nhập đường kính lỗ mồi/lỗ thông đã khoan. 3. Chọn góc côn của dao — 82° là tiêu chuẩn phổ biến theo hệ Mỹ/inch, còn 90° thường dùng cho vít đầu chìm hệ mét. Kết quả là độ sâu hạ dao tính từ bề mặt xuống điểm cắt sâu nhất của mặt côn.
Giải thích công thức
Thành nón tạo một nửa góc θ/2 so với đường tâm. Trên một khoảng thay đổi bán kính là (Dcôn − Dlỗ)/2, độ hạ thẳng đứng bằng đúng khoảng thay đổi bán kính đó chia cho tan(θ/2). Khi nhân đôi phần bán kính để đưa về dạng đường kính, ta có:
$$Z = \dfrac{\text{Countersink Dia} - \text{Hole Dia}}{2\,\tan\!\left(\dfrac{\text{Angle}}{2}\right)}$$
Ví dụ minh họa
Giả sử bạn muốn khoét côn 10 mm trên một lỗ 5 mm bằng dao góc 90°. Nửa góc = 45°, \(\tan(45°) = 1\). $$Z = \frac{10 - 5}{2 \times 1} = \frac{5}{2} = 2{,}5 \text{ mm}$$ Với dao góc 82°, độ sâu sẽ là $$Z = \frac{10 - 5}{2 \times \tan(41°)} \approx \frac{5}{1{,}739} \approx 2{,}876 \text{ mm}$$
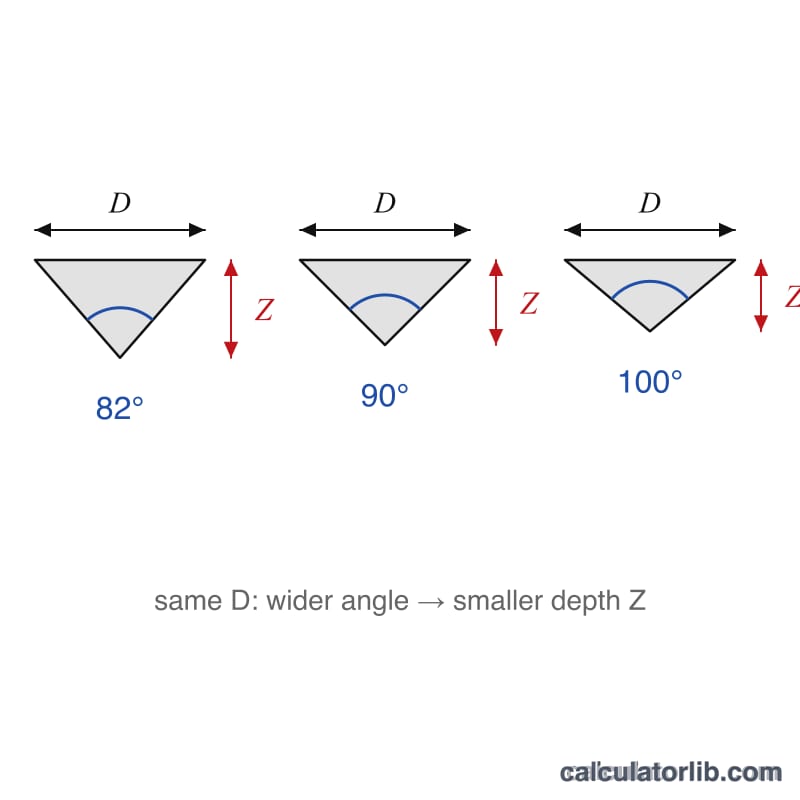
Góc đếm chuẩn của mũi khoét côn theo loại đinh vít
Góc bao của dao khoét côn phải khớp với góc mặt dưới của đầu đinh vít. Bảng liệt kê các góc thông dụng và giá trị \(\tan(\theta/2)\) dùng trong công thức chiều sâu \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\). Tiêu chuẩn khác nhau tùy khu vực, vì vậy luôn kiểm tra thông số kỹ thuật riêng của đinh vít.
| Góc bao | Ứng dụng thông thường | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | Mũi khoan tâm, mũi tâm tiện, vát mép và làm nhẵn cạnh nhẹ | 0.5774 |
| 82° | Vít đầu phẳng hệ inch (UNC/UNF), phổ biến ở Mỹ (ANSI) | 0.8693 |
| 90° | Vít đầu phẳng hệ mét (ISO 10642, DIN 7991), nhiều loại vít gỗ, làm nhẵn cạnh nói chung | 1.0000 |
| 100° | Đinh tán và chốt đầu bằng hàng không vũ trụ (ví dụ dòng NAS) | 1.1918 |
| 110° | Một số đinh vít chuyên dụng và đinh vít hàng không | 1.4281 |
| 120° | Một số đinh tán tôn mỏng và ứng dụng trên vật liệu mỏng | 1.7321 |
Góc rộng hơn cho độ sâu khoét côn nông hơn với cùng đường kính, điều này hữu ích với vật liệu tấm mỏng.
Mẹo thực hành để khoét côn sạch
- Thử trên phế liệu trước. Dùng cùng vật liệu và độ dày, và kiểm tra đầu vít nằm đúng vị trí mong muốn trước khi khoét chi tiết thật.
- Thêm khe hở. Cộng thêm khoảng 0,1–0,3 mm vào đường kính đầu vít khi chọn đường kính khoét côn, để đầu vít nằm ngang bằng bề mặt thay vì nhô lên.
- Đặt điểm dừng chiều sâu hoặc đặt điểm không trên bề mặt. Chạm định vị trên mặt trên thực tế, vì sai số nhỏ ở điểm không sẽ chuyển trực tiếp thành sai số đường kính.
- Dùng tốc độ chậm. Tốc độ trục chính thấp và tiến dao đều giúp giảm rung và bề mặt gồ ghề, có vân vảy mà dao nhiều rãnh thường để lại. Dung dịch làm mát giúp ích khi gia công kim loại.
- Tính đến độ mòn đầu mũi và lỗ dẫn. Dao bị mòn hoặc đầu bị phẳng sẽ cắt ra đường kính nhỏ hơn ở cùng độ sâu. Công thức dùng đường kính lỗ, vì vậy hãy đo lỗ đã khoan thực tế thay vì kích thước danh nghĩa.
- Lập trình CNC. Áp dụng Z đã tính như một bù trừ âm so với bề mặt (ví dụ Z-2.50 cho độ sâu 2,50 mm khi bề mặt là Z0). Kiểm tra xem đầu dao sắc hay bị phẳng, và điều chỉnh chiều sâu cho phù hợp.
Đối chiếu kết quả với thông số kỹ thuật của nhà sản xuất đinh vít, vì phép tính mang tính hình học và không tính đến dung sai.
Câu hỏi thường gặp
Nên chọn góc nào? Hãy chọn khớp với đầu vít. Vít máy đầu chìm hệ inch thường là 82°; vít đầu chìm hệ mét theo DIN/ISO là 90°. Bu lông, chốt trong ngành hàng không thường dùng 100°.
Vì sao góc nhỏ hơn lại cho độ sâu lớn hơn? Góc côn nhỏ hơn (ví dụ 60°) tạo ra mặt nón dốc hơn, nên dao phải hạ sâu hơn mới đạt được cùng một đường kính tại bề mặt.
Có cần thêm khe hở không? Cắt đúng bằng đường kính đầu vít để đầu vít nằm ngang bằng bề mặt, hoặc cắt rộng hơn một chút nếu muốn đầu vít chìm hẳn xuống. Luôn thử trên phôi bỏ trước khi gia công thật.