Havşa Derinliği Hesaplama nedir?
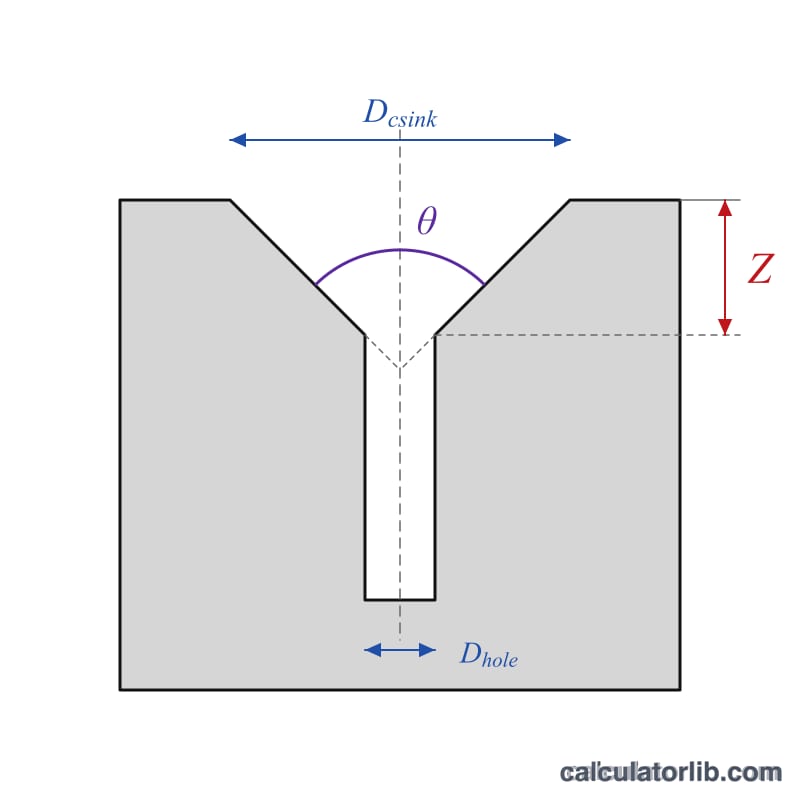
Havşa, delinmiş bir deliğin üst kısmında konik bir oyuk açarak gömme başlı vida ya da perçinin yüzeyle aynı hizada (veya yüzeyin altında) oturmasını sağlar. Bu hesaplama aracı, istediğiniz çapta bir koni elde etmek için havşa takımını tam olarak ne kadar derine daldırmanız gerektiğini, yani Z derinliğini söyler. İstediğiniz havşa (üst) çapını, mevcut delik çapını ve takımın uç açısını girin; sonucu milimetre cinsinden alın.
Nasıl kullanılır?
1. Yüzeydeki nihai havşa çapını ölçün veya belirleyin (genellikle vida başı çapı artı biraz boşluk payı). 2. Açılmış olan pilot/geçme deliğinin çapını girin. 3. Havşanızın uç açısını seçin — 82° yaygın ABD/inç standardıdır, 90° ise metrik gömme başlı vidalarda tipiktir. Sonuç, takımın yüzeyden koninin en derin kesim noktasına kadar olan dalma derinliğini verir.
Formül açıklaması
Koni duvarı, merkez ekseniyle θ/2 yarım açı yapar. (Dhavşa − Ddelik)/2 kadarlık radyal değişim boyunca dikey iniş, bu radyal değişimin tan(θ/2)'ye bölünmesine eşittir. Radyal terimi iki katına çıkarıp çap formuna dönüştürdüğümüzde:
$$Z = \dfrac{\text{Countersink Dia} - \text{Hole Dia}}{2\,\tan\!\left(\dfrac{\text{Angle}}{2}\right)}$$
Örnek hesaplama
Diyelim ki 5 mm'lik bir delikte 90°'lik takımla 10 mm'lik havşa açmak istiyorsunuz. Yarım açı = 45°, \(\tan(45°) = 1\). $$\text{Derinlik} = \frac{10 - 5}{2 \times 1} = \frac{5}{2} = 2{,}5 \text{ mm}$$ 82°'lik bir takım için derinlik \((10 - 5) / (2 \times \tan(41°)) \approx 5 / 1{,}739 \approx 2{,}876\) mm olur.
Sık Sorulan Sorular
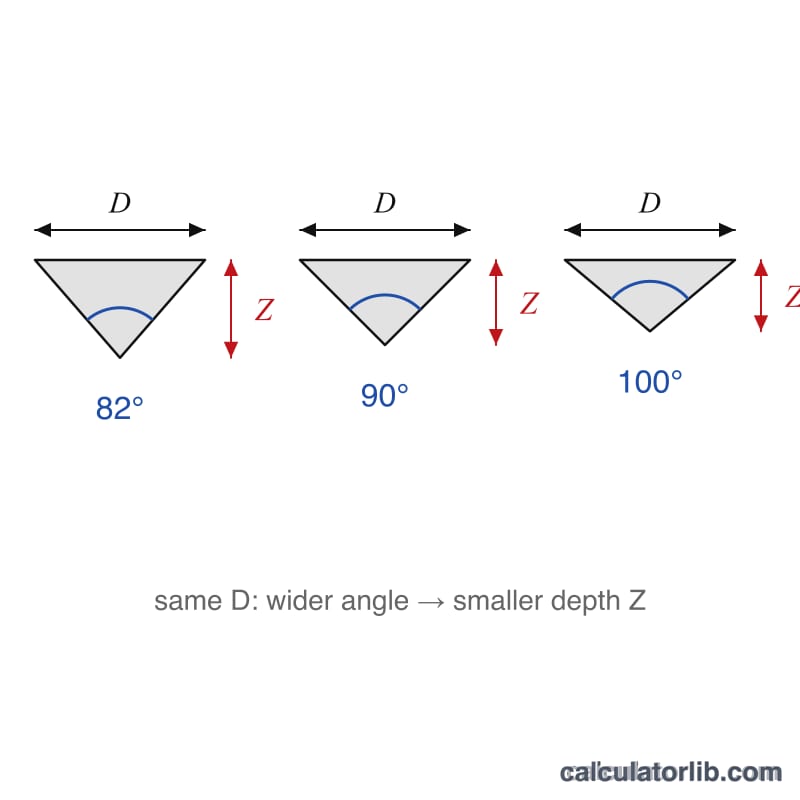
Hangi açıyı seçmeliyim? Vida başına göre eşleştirin. İnç (imperial) gömme başlı makine vidaları genellikle 82°, metrik DIN/ISO gömme başlılar ise 90°'dir. Havacılık bağlantı elemanlarında çoğunlukla 100° kullanılır.
Daha küçük açılarda derinlik neden daha fazla çıkıyor? Daha dar bir uç açısı (örneğin 60°) daha dik bir koni oluşturur; bu yüzden takımın aynı yüzey çapına ulaşmak için daha derine dalması gerekir.
Boşluk payı eklemeli miyim? Yüzeyle aynı hizada bir görünüm için vida başı çapına kadar kesin; gömük bir baş istiyorsanız biraz daha fazlasını kesin. Her zaman önce hurda bir parça üzerinde deneyin.
Parça Tipine Göre Standart Havşa Açıları
Havşa takımının dahil açısı, vidanın başının alt yüzey açısıyla eşleşmelidir. Tablo, yaygın açıları ve derinlik formülünde kullanılan \(\tan(\theta/2)\) değerlerini listeler: \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\). Standartlar bölgeye göre farklılık gösterir, bu nedenle her zaman vidanın kendi teknik özelliğini kontrol edin.
| Dahil açı | Tipik kullanım | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | Merkez matkapları, torna merkezleri, hafif çapak alma ve pahlama | 0.5774 |
| 82° | İnç serisi (UNC/UNF) düz başlı vidalar, ABD'de yaygın (ANSI) | 0.8693 |
| 90° | Metrik düz başlı vidalar (ISO 10642, DIN 7991), birçok ahşap vidası, genel çapak alma | 1.0000 |
| 100° | Havacılık sürekli perçinleri ve bağlantı elemanları (örn. NAS serisi) | 1.1918 |
| 110° | Bazı özel ve uçak bağlantı elemanları | 1.4281 |
| 120° | Bazı sac metal perçinleri ve ince malzeme uygulamaları | 1.7321 |
Daha geniş bir açı, aynı çap için daha sığ bir havşa verir; bu da ince sac malzemede kullanışlıdır.
Temiz Bir Havşa Kesmek İçin Pratik İpuçları
- Önce hurda parça üzerinde deneyin. Aynı malzemeyi ve kalınlığı kullanın ve gerçek parçayı kesmeden önce vida başının istediğiniz yere oturduğunu kontrol edin.
- Boşluk ekleyin. Havşa çapını seçerken vida başı çapına yaklaşık 0,1–0,3 mm ekleyin, böylece baş yüzeyle aynı hizada oturur ve dışarı çıkmaz.
- Derinlik durdurucusu ayarlayın ya da yüzeyde sıfırlayın. Sıfır noktasındaki küçük hatalar doğrudan çap hatalarına dönüştüğü için gerçek üst yüzeye dokunarak sıfır noktasını belirleyin.
- Düşük devir kullanın. Düşük iş mili devri ve sabit ilerleme, titreşimi ve çok kanallı takımların sık bıraktığı köşeli, dalgalı yüzey izini azaltır. Metallerde kesme sıvısı yardımcı olur.
- Uç aşınmasını ve pilot deliği hesaba katın. Aşınmış veya düz uçlu bir takım, aynı derinlikte daha küçük bir çap keser. Formül delik çapını kullandığından, nominal boyut yerine delinmiş gerçek deliği ölçün.
- CNC programlama. Hesaplanan Z değerini yüzeyden negatif bir ofset olarak uygulayın (örneğin, yüzey Z0 iken 2,50 mm derinlik için Z-2.50). Takımınızın ucunun keskin mi yoksa düz mü olduğunu kontrol edin ve derinliği buna göre ayarlayın.
Sonucu vida üreticisinin teknik özellikleriyle doğrulayın, çünkü hesaplama geometriktir ve toleransları dikkate almaz.