Что такое калькулятор глубины зенковки?
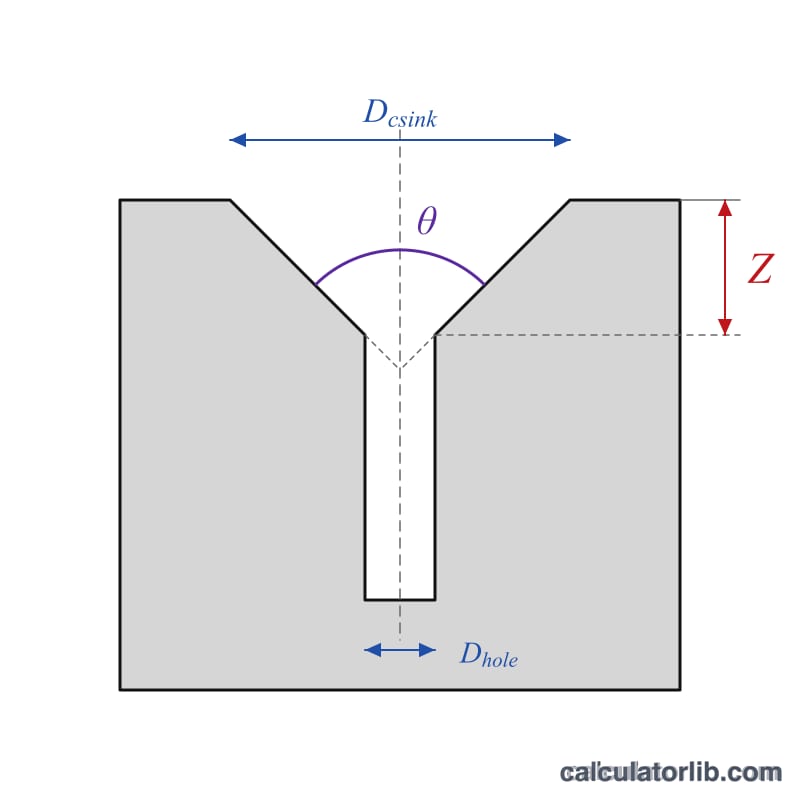
Зенковка создаёт коническое углубление в верхней части просверленного отверстия, чтобы потайной винт или заклёпка садились заподлицо с поверхностью (или ниже неё). Этот калькулятор подскажет, на какую именно глубину нужно врезаться зенковочным инструментом — это и есть Z-глубина, — чтобы получить готовый конус нужного диаметра. Введите желаемый (верхний) диаметр зенковки, диаметр существующего отверстия и угол при вершине инструмента — и вы получите глубину в миллиметрах.
Как пользоваться калькулятором
1. Измерьте или задайте итоговый диаметр зенковки на поверхности (обычно это диаметр головки винта плюс небольшой зазор). 2. Введите диаметр просверленного направляющего или проходного отверстия. 3. Выберите угол при вершине вашей зенковки: 82° — распространённый американский (дюймовый) стандарт, а 90° — типичный угол для метрических потайных винтов. Результат — глубина врезания инструмента, измеренная от поверхности до самой глубокой точки конуса.
Разбор формулы
Стенка конуса образует с осью половинный угол θ/2. На радиальном изменении (Dзенк − Dотв)/2 вертикальное опускание равно этому радиальному изменению, делённому на tan(θ/2). Если перевести радиальную величину в диаметральную форму, получаем:
$$Z = \dfrac{\text{Countersink Dia} - \text{Hole Dia}}{2\,\tan\!\left(\dfrac{\text{Angle}}{2}\right)}$$
Пример расчёта
Допустим, нужна зенковка диаметром 10 мм в отверстии 5 мм инструментом с углом 90°. Половинный угол = 45°, \(\tan(45°) = 1\). Глубина $$= \frac{10 - 5}{2 \times 1} = \frac{5}{2} = 2{,}5\ \text{мм}.$$ Для инструмента с углом 82° глубина составит $$\frac{10 - 5}{2 \times \tan(41°)} \approx \frac{5}{1{,}739} \approx 2{,}876\ \text{мм}.$$
Частые вопросы
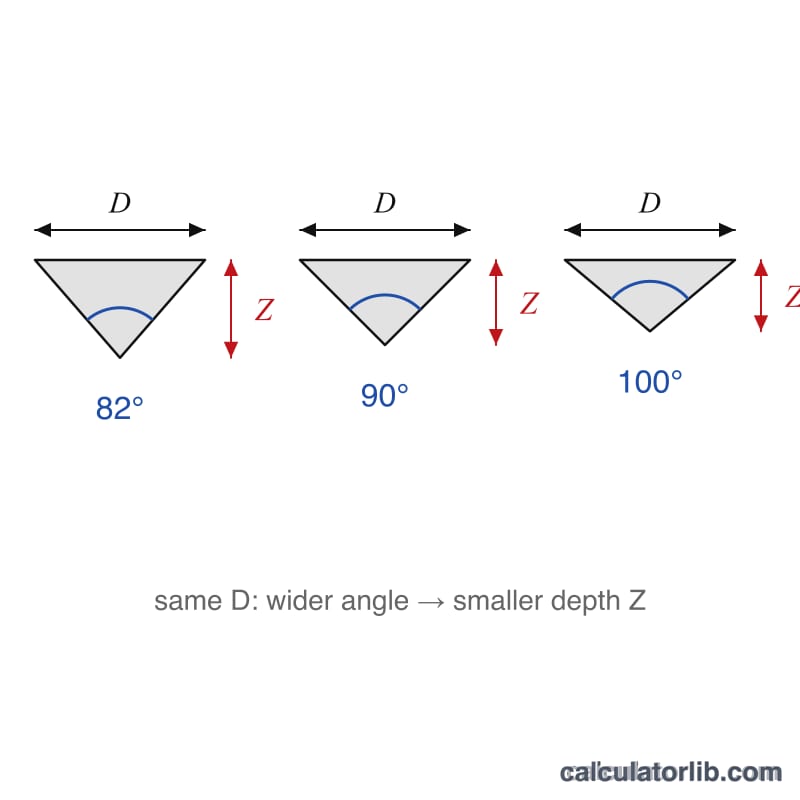
Какой угол выбрать? Ориентируйтесь на головку винта. Дюймовые потайные винты обычно имеют угол 82°, метрические потайные винты по DIN/ISO — 90°. В авиационном крепеже часто применяют 100°.
Почему при меньшем угле глубина больше? Более острый угол при вершине (например, 60°) даёт более «крутой» конус, поэтому инструмент должен врезаться глубже, чтобы получить тот же диаметр на поверхности.
Нужно ли добавлять зазор? Для посадки заподлицо режьте до диаметра головки винта, для утопленной головки — чуть глубже. Всегда сначала проверяйте на пробной заготовке.
Стандартные углы зенковки в зависимости от типа крепежа
Угол при вершине зенковочного инструмента должен соответствовать углу под головкой крепежа. В таблице приведены распространённые углы и значение \(\tan(\theta/2)\), используемое в формуле глубины \(Z = \dfrac{D_c - D_h}{2\,\tan(\theta/2)}\). Стандарты различаются по регионам, поэтому всегда сверяйтесь с техническими условиями конкретного крепежа.
| Угол при вершине | Типичное применение | \(\tan(\theta/2)\) |
|---|---|---|
| 60° | Центровочные сверла, центры токарного станка, легкое снятие заусенцев и фасках | 0.5774 |
| 82° | Крепёж с дюймовой резьбой (UNC/UNF) с потайной головкой, распространён в США (ANSI) | 0.8693 |
| 90° | Метрические винты с потайной головкой (ISO 10642, DIN 7991), многие шурупы по дереву, общее снятие заусенцев | 1.0000 |
| 100° | Авиационные заклёпки и крепёж с потайной головкой (например, серии NAS) | 1.1918 |
| 110° | Некоторый специальный и авиационный крепёж | 1.4281 |
| 120° | Некоторые листовые заклёпки и применение на тонком материале | 1.7321 |
Больший угол даёт более мелкую зенковку при том же диаметре, что полезно в тонком листовом материале.
Практические советы по получению чистой зенковки
- Сначала проверьте на обрезке. Используйте тот же материал и ту же толщину и убедитесь, что головка винта садится там, где нужно, прежде чем обрабатывать реальную деталь.
- Добавьте зазор. При выборе диаметра зенковки добавьте около 0,1–0,3 мм к диаметру головки, чтобы головка садилась заподлицо, а не выступала.
- Задайте глубину-ограничитель или нулевую точку на поверхности. Выставляйте ноль по фактической верхней плоскости, поскольку небольшие ошибки в нулевой точке напрямую переходят в ошибки диаметра.
- Используйте низкую скорость. Низкие обороты шпинделя и равномерная подача уменьшают вибрацию и гранёную, волнистую поверхность, которую часто оставляют многозубые фрезы. В металлах помогает охлаждающая жидкость.
- Учитывайте износ кончика и направляющее отверстие. Изношенный или затупленный инструмент на той же глубине срезает меньший диаметр. Формула использует диаметр отверстия, поэтому измеряйте фактически просверленное отверстие, а не номинальный размер.
- Программирование ЧПУ. Задавайте рассчитанное Z как отрицательное смещение от поверхности (например, Z-2.50 для глубины 2,50 мм, если поверхность находится в Z0). Проверьте, острый ли кончик инструмента или имеет ли он плоскость, и скорректируйте глубину соответственно.
Проверьте результат по спецификации производителя крепежа, поскольку расчёт геометрический и не учитывает допуски.