Qu'est-ce que l'état de surface théorique en tournage ?
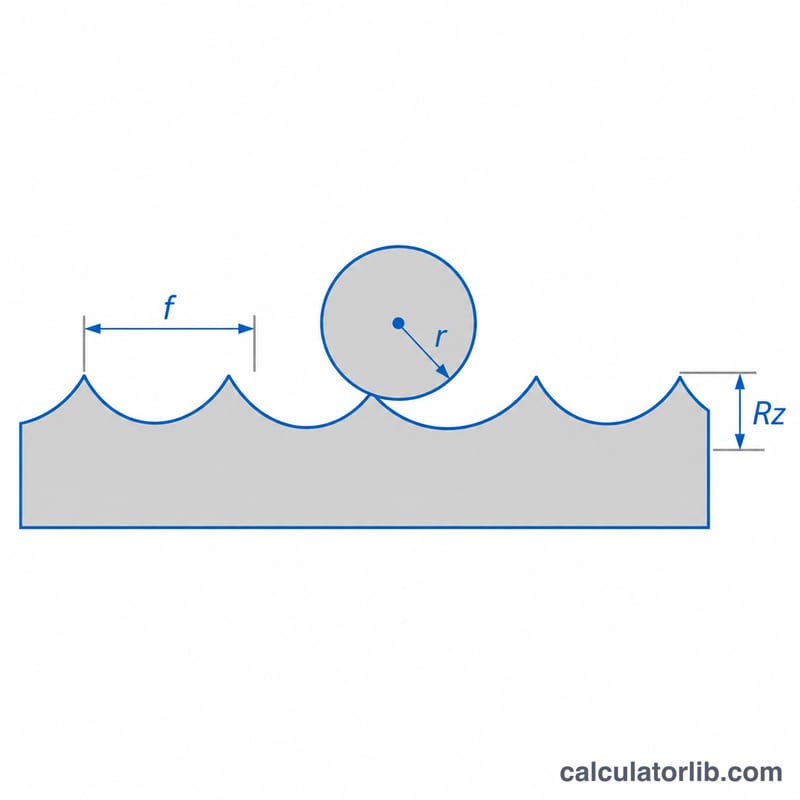
Lorsqu'un outil de tour à bec arrondi se déplace le long d'une pièce, il laisse derrière lui une succession de minuscules sillons (stries d'avance). Leur hauteur dépend presque exclusivement de l'avance par tour et du rayon de bec de la plaquette. Ce calculateur estime la rugosité géométrique idéale de ce profil : un moyen rapide de choisir vos conditions de coupe avant même de lancer la machine.
Comment utiliser le calculateur
Saisissez l'avance par tour en mm/tr, le rayon de bec de la plaquette en mm (par exemple 0,4, 0,8 ou 1,2 mm) et la rugosité Ra visée en µm. L'outil renvoie les valeurs théoriques de Ra et de Rz, le Ra en micropouces, l'avance maximale permettant encore d'atteindre votre objectif, ainsi qu'une indication conforme / non conforme.
La formule expliquée
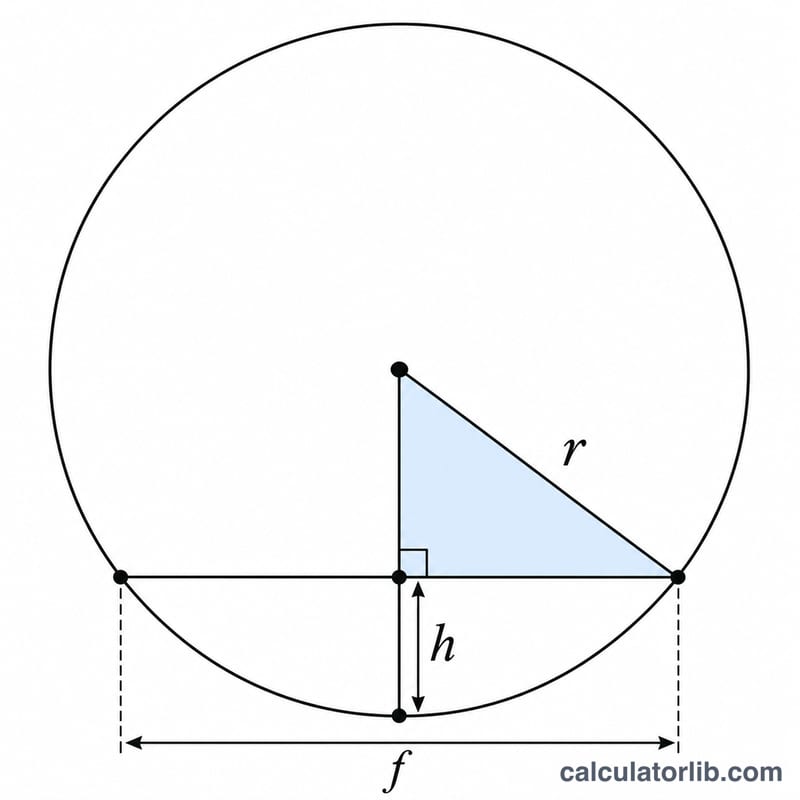
Pour un outil de rayon de bec \(r_\varepsilon\) et une avance \(f\), lorsque l'avance est faible devant le rayon :
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$Ici, \(f\) est l'avance en mm/tr et \(r_\varepsilon\) le rayon de bec en mm ; le résultat est en mm et se multiplie par 1000 pour obtenir des µm. En inversant la relation, on obtient l'avance maximale pour une rugosité visée :
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$La rugosité croissant avec le carré de l'avance, diviser l'avance par deux ramène Ra au quart, alors que doubler le rayon de bec ne fait que le diviser par deux.
Exemple détaillé
Prenons \(f = 0.2\) mm/tr et \(r_\varepsilon = 0.8\) mm :
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{mm} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$Pour un objectif de 1,6 µm, l'avance maximale est \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) mm/tr : cette configuration respecte donc tout juste la spécification.
Valeurs typiques de Ra et plages d'avance selon l'opération de tournage
Le tableau indique le Ra (rugosité moyenne arithmétique) généralement atteignable à chaque étape de tournage. Ce sont des recommandations d'usinage générales. Les résultats réels varient selon le matériau de la pièce, la nuance et la géométrie de la plaquette, la vitesse de coupe, la rigidité de la machine, les vibrations et le liquide de refroidissement.
| Opération | Ra typique atteignable (µm) |
|---|---|
| Ébauche | ≈ 6.3 – 25 |
| Semi-finition | ≈ 3.2 – 6.3 |
| Finition | ≈ 0.8 – 3.2 |
| Finition fine | ≈ 0.2 – 0.8 |
Les rayons de bec courants des plaquettes sont de 0.2, 0.4, 0.8, 1.2 et 1.6 mm. Un rayon plus grand permet une avance plus élevée pour le même Ra théorique. Par règle empirique, maintenez l'avance à environ 0.5 × rayon de bec ou moins. Pour la finition, elle est généralement fixée bien en dessous de cette limite.
| Rayon de bec (mm) | Limite supérieure d'avance, 0.5 × r (mm/tr) | Avance de finition typique (mm/tr, env.) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
Le calculateur donne la rugosité théorique (géométrique). Les surfaces réelles sont généralement plus rugueuses à cause de l'arête rapportée, de l'usure de l'outil, des vibrations et de l'arrachement de matière. Considérez le résultat comme une estimation au mieux et vérifiez-le par des passes d'essai.
Tableau de comparaison avance / rayon de bec
Ra théorique en µm, à partir de \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\), avec avance \(f\) en mm/tr et rayon de bec \(r_\varepsilon\) en mm.
| Avance (mm/tr) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
Calcul de vérification pour f = 0.1 mm/tr, r = 0.4 mm : \(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\).
Le Ra varie avec le carré de l'avance et inversement avec le rayon de bec. Diviser l'avance par deux ramène le Ra au quart, alors que doubler le rayon ne le divise que par deux. La hauteur théorique crête-à-creux est \(R_z = 4 R_a\), donc f = 0.1 mm/tr avec r = 0.4 mm donne Rz ≈ 3.13 µm.
Conversion de rugosité Ra : µm, µin et classes ISO N
Le facteur de conversion est 1 µm = 39.37 µin, donc 1 µin = 0.0254 µm. Le tableau présente les classes de rugosité ISO 1302 (indices N) avec leurs valeurs Ra et leurs équivalents arrondis en µin. Les plans en unités impériales utilisent souvent les valeurs arrondies en µin.
| Classe ISO | Ra (µm) | Ra (µin, env.) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
Exemple : 1.6 µm × 39.37 ≈ 63 µin (N7). La colonne µin est arrondie aux valeurs courantes des plans, donc les conversions exactes peuvent différer légèrement (par exemple 50 µm = 1969 µin, indiqué 2000).
FAQ
L'état de surface réel est-il identique à la valeur théorique ?
Non. L'arête rapportée, l'usure de l'outil, les vibrations, la lubrification et la matière usinée augmentent généralement la rugosité réelle, souvent d'un facteur 1,5 à 3. Considérez le résultat comme une borne inférieure, dans le meilleur des cas.
La vitesse de coupe a-t-elle une influence ?
Pas dans le modèle géométrique, mais en pratique, une vitesse de coupe plus élevée améliore souvent l'état de surface en limitant la formation d'arête rapportée.
Quand la formule n'est-elle plus valable ?
Elle suppose que la profondeur de passe est supérieure à la zone de contact du rayon de bec et que l'avance est très inférieure au rayon. Des avances très importantes ou des profondeurs de passe très faibles s'écartent de ce modèle.