Qu'est-ce que l'indice de capabilité du processus ?
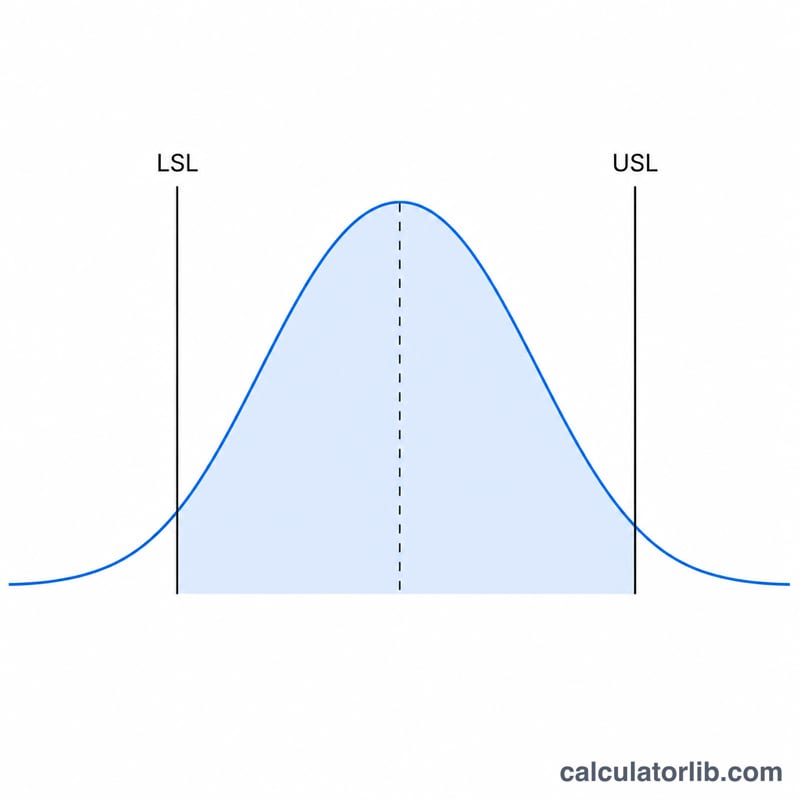
L'indice de capabilité du processus évalue dans quelle mesure un processus de fabrication ou de gestion est capable de produire des résultats à l'intérieur de ses limites de spécification. Le Cp traduit la capabilité potentielle — c'est-à-dire le rapport entre la dispersion du processus et la tolérance autorisée — tandis que le Cpk reflète la capabilité réelle, en tenant compte du fait que le processus soit ou non centré entre les limites. Ces indicateurs sont des piliers de la démarche Six Sigma et de la maîtrise statistique des procédés (MSP, ou SPC en anglais).
Comment utiliser ce calculateur
Saisissez la limite supérieure de spécification (LSS), la limite inférieure de spécification (LSI), la moyenne mesurée du processus (\(\mu\)) et son écart-type (\(\sigma\)). Le calculateur affiche alors le Cp, le Cpk ainsi que les indices unilatéraux CPU et CPL. Plus la valeur est élevée, plus le processus est capable : on exige généralement un indice d'au moins 1,33, et un niveau de 1,67 ou plus est courant pour les caractéristiques critiques.
La formule expliquée
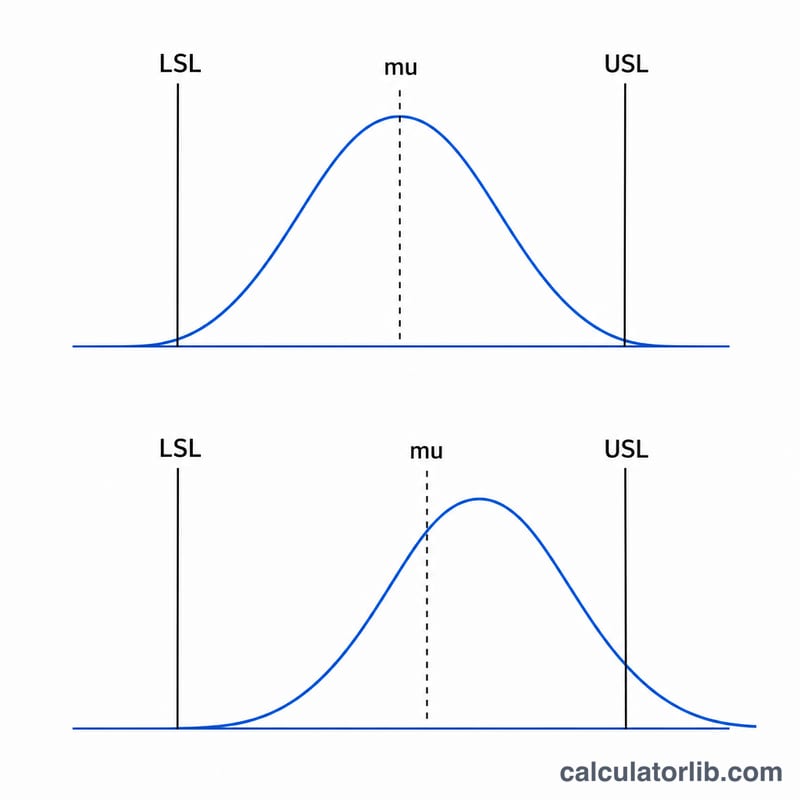
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left(C_{pu},\, C_{pl}\right)$$ Le dénominateur \(6\sigma\) correspond à la dispersion naturelle du processus (l'intervalle \(\pm 3\sigma\) autour de la moyenne englobe environ 99,73 % de la production). Le Cpk retient la plus petite de deux valeurs unilatérales — $$C_{pu} = \frac{\text{USL} - \mu}{3\,\sigma} \qquad C_{pl} = \frac{\mu - \text{LSL}}{3\,\sigma}$$ ce qui pénalise un processus décentré. Lorsque le processus est parfaitement centré, le Cp est égal au Cpk.
Exemple chiffré
Prenons LSS = 10, LSI = 2, \(\mu = 6\) et \(\sigma = 1\). On obtient $$C_p = \frac{10 - 2}{6 \times 1} = \frac{8}{6} = 1{,}333$$ Par ailleurs, $$C_{pu} = \frac{10 - 6}{3} = 1{,}333 \qquad C_{pl} = \frac{6 - 2}{3} = 1{,}333$$ donc \(C_{pk} = \min(1{,}333\,;\, 1{,}333) = 1{,}333\). Comme le processus est centré, le Cp et le Cpk coïncident.
Interpréter vos résultats Cp et Cpk
Cp compare la largeur de la spécification (LSS − LSI) à la dispersion naturelle du processus (6σ). Il indique si le processus pourrait rentrer dans les limites s'il était parfaitement centré. Cpk tient aussi compte de la position de la moyenne : c'est le plus petit de CPU et CPL, il mesure donc la distance entre la moyenne et la limite la plus proche, exprimée en unités de 3σ.
Le tableau ci-dessous associe Cpk à un niveau sigma approximatif (3 × Cpk) et au taux total de défauts attendu en parties par million (PPM) pour un processus centré, à distribution normale, avec des limites de spécification bilatérales.
| Cpk | Niveau sigma approx. (3 × Cpk) | Défauts attendus (PPM, bilatéral, centré) | Interprétation générale |
|---|---|---|---|
| < 1,00 | < 3 | > 2 700 | Non capable |
| 1,00 | 3 | ≈ 2 700 | Limite; aucune marge de sécurité |
| 1,33 | 4 | ≈ 63 | Minimum couramment cité pour un processus acceptable |
| 1,50 | 4,5 | ≈ 6,8 | Bon |
| 1,67 | 5 | ≈ 0,57 | Très bon; souvent utilisé pour les caractéristiques critiques |
| 2,00 | 6 | ≈ 0,002 | Niveau de capabilité Six Sigma |
Les objectifs d'acceptation varient selon le secteur et le client. Des valeurs comme 1,33 ou 1,67 sont des conventions courantes, et non des lois universelles : vérifiez donc les exigences de votre client ou de votre norme.
Lire l'écart Cp–Cpk
- Cp = Cpk : la moyenne du processus se situe au centre de la spécification.
- Cp > Cpk : le processus est décentré. Plus l'écart est grand, plus le décalage vers une limite est important. Recentrer la moyenne peut faire monter Cpk jusqu'à la valeur de Cp.
- Cpk < 1,00 : le processus n'est pas capable de respecter la spécification de façon fiable.
- Cpk = 0 : la moyenne se trouve exactement sur une limite de spécification, donc environ la moitié de la production sort de la spécification.
- Cpk négatif : la moyenne se situe en dehors des limites de spécification, donc plus de la moitié de la production est non conforme.
- Cp faible : le centrage seul ne suffira pas. La variation (σ) doit être réduite ou la tolérance élargie.
Hypothèses sous-jacentes aux chiffres
- Les données suivent approximativement une distribution normale. Pour des données asymétriques ou bornées, les valeurs de PPM du tableau peuvent être très inexactes.
- Le processus est stable et maîtrisé statistiquement. Vérifiez-le avec une carte de contrôle avant de vous fier à Cp/Cpk.
- Cp et Cpk utilisent un σ à court terme (intra-sous-groupe). L'utilisation du σ global, à long terme, donne les indices de performance Pp et Ppk, généralement plus faibles.
- Le système de mesure doit être adéquat, car l'erreur de jauge gonfle le σ observé.
Termes et symboles clés
- LSS (limite supérieure de spécification)
- La plus grande valeur d'une caractéristique que le client ou la conception autorise.
- LSI (limite inférieure de spécification)
- La plus petite valeur autorisée.
- Moyenne du processus (μ)
- La moyenne de la production du processus, estimée à partir des données d'échantillon.
- Écart type (σ)
- Une mesure de la dispersion du processus. Le σ intra-sous-groupe (court terme) ne reflète que la variation de causes communes à l'intérieur des sous-groupes rationnels et sert pour Cp et Cpk. Le σ global (long terme) inclut les décalages et dérives entre sous-groupes et sert pour Pp et Ppk.
- Cp
- Capabilité potentielle : \(C_p = \frac{LSS - LSI}{6\sigma}\). Il ne tient pas compte du centrage.
- CPU
- Capabilité supérieure : \(C_{pu} = \frac{LSS - \mu}{3\sigma}\).
- CPL
- Capabilité inférieure : \(C_{pl} = \frac{\mu - LSI}{3\sigma}\).
- Cpk
- Capabilité réelle : \(C_{pk} = \min(C_{pu},\, C_{pl})\). Il n'est égal à Cp que lorsque le processus est centré.
- Pp / Ppk
- Indices de performance qui utilisent les mêmes formules que Cp et Cpk, mais avec le σ global à long terme. Ils décrivent ce que le client constate réellement dans le temps.
- Limites de spécification et limites de contrôle
- Les limites de spécification proviennent des exigences du client ou de la conception et s'appliquent à chaque unité individuelle. Les limites de contrôle sont calculées à partir des données du processus (généralement moyenne ± 3σ de la statistique tracée) et indiquent si le processus se comporte de manière constante. Elles sont sans rapport entre elles et ne doivent pas être confondues.
- Maîtrise statistique
- État dans lequel seule une variation de causes communes est présente, de sorte que le processus est prévisible. Les indices de capabilité n'ont de sens que pour un processus maîtrisé.
- PPM / DPMO
- Parties par million ou défauts par million d'opportunités, soit le taux attendu de production non conforme.
- Niveau sigma
- La distance entre la moyenne et la limite de spécification la plus proche, exprimée en unités de σ. Il est égal à 3 × Cpk lorsqu'aucun décalage à long terme n'est supposé. Certaines conventions Six Sigma ajoutent un décalage à long terme de 1,5σ, ce qui explique que « 6 sigma » soit souvent cité comme 3,4 DPMO.
Questions fréquentes
Qu'est-ce qu'une bonne valeur de Cpk ? En règle générale, un Cpk \(\geq 1{,}33\) indique un processus capable, et une valeur \(\geq 1{,}67\) est préférable pour les caractéristiques touchant à la sécurité.
Pourquoi le Cpk est-il inférieur au Cp ? Le Cpk passe sous le Cp dès que la moyenne du processus s'éloigne du centre de l'intervalle de tolérance. Plus le décentrage est important, plus l'écart se creuse.
Le Cpk peut-il être négatif ? Oui. Si la moyenne sort de l'une des limites de spécification, l'indice unilatéral correspondant devient négatif, signe que le processus génère en moyenne des pièces hors spécification.