Proses Yeterlilik İndeksi nedir?
Proses yeterlilik indeksi, bir üretim ya da iş sürecinin çıktısını spesifikasyon limitleri içinde ne kadar başarılı şekilde üretebildiğini ölçer. Cp, sürecin potansiyel yeterliliğini gösterir; yani proses dağılımının izin verilen toleransa kıyasla ne durumda olduğunu anlatır. Cpk ise gerçek yeterliliği ifade eder ve sürecin limitler arasında ortalanmış olup olmadığını da hesaba katar. Bu indeksler, Altı Sigma ve istatistiksel proses kontrolünün (SPC) temel araçları arasında yer alır.
Bu hesaplama aracı nasıl kullanılır?
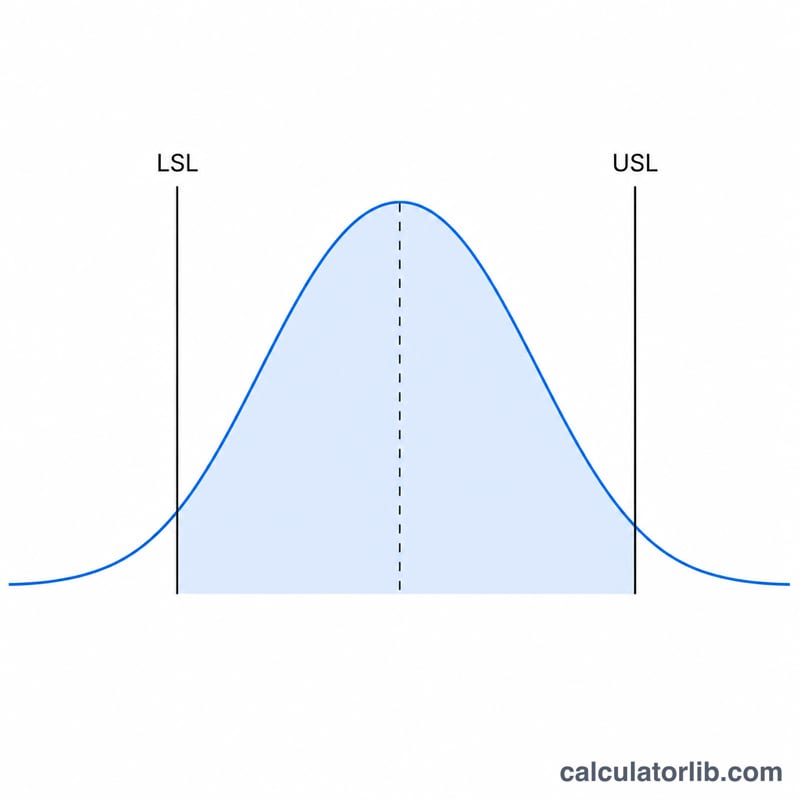
Üst Spesifikasyon Limiti (USL), Alt Spesifikasyon Limiti (LSL), ölçülen proses ortalaması (\(\mu\)) ve proses standart sapmasını (\(\sigma\)) girin. Araç; Cp, Cpk değerlerinin yanı sıra tek taraflı indeksler olan CPU ve CPL sonuçlarını verir. Değer yükseldikçe süreç daha yeterli kabul edilir. Genellikle 1,33 ve üzeri değerler beklenir; kritik özellikler için ise 1,67 ve üzeri tipik olarak istenir.
Formülün açıklaması
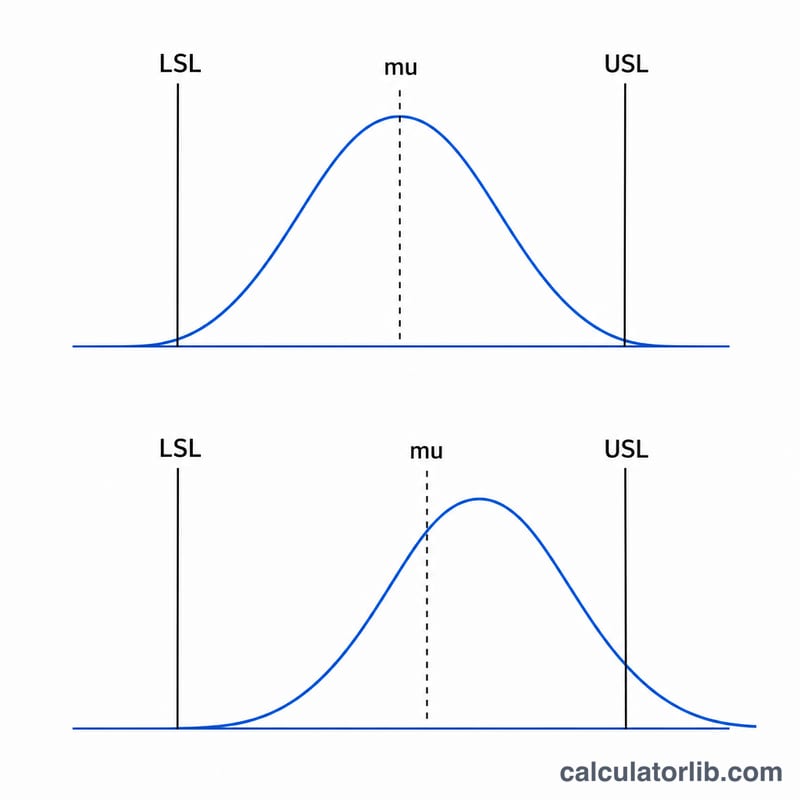
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma}$$ Paydadaki \(6\sigma\), sürecin doğal yayılımını temsil eder (ortalamanın çevresindeki \(\pm 3\sigma\) aralığı çıktının yaklaşık %99,73'ünü kapsar). Cpk ise iki tek taraflı oranın küçük olanını alır: $$C_{pu} = \frac{\text{USL} - \mu}{3\,\sigma} \qquad C_{pl} = \frac{\mu - \text{LSL}}{3\,\sigma}$$ Böylece ortalanmamış bir süreç cezalandırılmış olur. Süreç tam olarak ortalandığında Cp ile Cpk birbirine eşittir.
Çözümlü örnek
Diyelim ki \(\text{USL} = 10\), \(\text{LSL} = 2\), \(\mu = 6\), \(\sigma = 1\) olsun. Bu durumda $$C_p = \frac{10 - 2}{6 \times 1} = \frac{8}{6} = 1{,}333$$ olur. \(C_{pu} = \frac{10 - 6}{3} = 1{,}333\) ve \(C_{pl} = \frac{6 - 2}{3} = 1{,}333\) olduğundan $$C_{pk} = \min(1{,}333;\ 1{,}333) = 1{,}333$$ bulunur. Süreç ortalandığı için Cp ve Cpk değerleri eşit çıkar.
Cp ve Cpk Sonuçlarınızı Yorumlama
Cp, belirtim aralığının genişliğini (USL − LSL) sürecin doğal yayılımıyla (6σ) karşılaştırır. Süreç mükemmel şekilde ortalanmış olsaydı sınırların içine sığabilir miydi sorusuna yanıt verir. Cpk ise ortalamanın nerede durduğunu da hesaba katar: CPU ve CPL değerlerinin küçüğüdür ve ortalamanın en yakın sınıra 3σ birimiyle ne kadar yakın olduğunu ölçer.
Aşağıdaki tablo, Cpk değerini yaklaşık sigma seviyesine (3 × Cpk) ve iki taraflı belirtim sınırlarına sahip, ortalanmış ve normal dağılımlı bir süreç için milyonda parça (PPM) cinsinden beklenen toplam hata oranına eşler.
| Cpk | Yaklaşık sigma seviyesi (3 × Cpk) | Beklenen hatalar (PPM, iki taraflı, ortalanmış) | Genel değerlendirme |
|---|---|---|---|
| < 1,00 | < 3 | > 2.700 | Yetersiz |
| 1,00 | 3 | ≈ 2.700 | Sınırda; güvenlik payı yok |
| 1,33 | 4 | ≈ 63 | Kabul edilebilir bir süreç için sıkça belirtilen asgari değer |
| 1,50 | 4,5 | ≈ 6,8 | İyi |
| 1,67 | 5 | ≈ 0,57 | Çok iyi; genellikle kritik özellikler için kullanılır |
| 2,00 | 6 | ≈ 0,002 | Six Sigma seviyesi yeterlilik |
Kabul hedefleri sektöre ve müşteriye göre değişir. 1,33 veya 1,67 gibi değerler yaygın kurallardır, evrensel yasalar değildir; bu nedenle kendi müşteri veya standart gereksinimlerinizi kontrol edin.
Cp–Cpk farkını okumak
- Cp = Cpk: süreç ortalaması belirtimin merkezindedir.
- Cp > Cpk: süreç merkezden kaymıştır. Fark ne kadar büyükse, ortalamanın sınırlardan birine doğru kayması da o kadar büyüktür. Ortalamayı yeniden merkezlemek Cpk'yı Cp değerine kadar yükseltebilir.
- Cpk < 1,00: süreç belirtimi güvenilir biçimde karşılayamaz.
- Cpk = 0: ortalama tam olarak bir belirtim sınırının üzerindedir, bu nedenle çıktının yaklaşık yarısı sınırın dışına düşer.
- Negatif Cpk: ortalama belirtim sınırlarının dışındadır, dolayısıyla çıktının yarısından fazlası uygunsuzdur.
- Düşük Cp: yalnızca merkezleme yardımcı olmaz. Varyasyon (σ) azaltılmalı veya tolerans genişletilmelidir.
Sayıların arkasındaki varsayımlar
- Veriler yaklaşık olarak normal dağılımlı olmalıdır. Çarpık veya sınırlı verilerde tablodaki PPM değerleri ciddi biçimde yanlış olabilir.
- Süreç kararlı ve istatistiksel kontrol altında olmalıdır. Cp/Cpk değerlerine güvenmeden önce bir kontrol grafiğiyle doğrulayın.
- Cp ve Cpk, kısa vadeli (alt grup içi) σ kullanır. Genel, uzun vadeli σ kullanıldığında ise genellikle daha düşük çıkan Pp ve Ppk performans indeksleri elde edilir.
- Ölçüm sistemi yeterli olmalıdır, çünkü ölçüm hatası gözlenen σ değerini şişirir.
Temel Terimler ve Semboller
- USL (Üst Belirtim Sınırı)
- Müşterinin veya tasarımın izin verdiği bir özelliğin en büyük değeri.
- LSL (Alt Belirtim Sınırı)
- İzin verilen en küçük değer.
- Süreç ortalaması (μ)
- Örnek verilerden tahmin edilen, sürecin çıktısının ortalaması.
- Standart sapma (σ)
- Süreç yayılımının bir ölçüsü. Alt grup içi (kısa vadeli) σ, rasyonel alt gruplar içindeki yalnızca ortak nedenli varyasyonu yansıtır ve Cp ile Cpk için kullanılır. Genel (uzun vadeli) σ, alt gruplar arasındaki kaymaları ve sapmaları da içerir ve Pp ile Ppk için kullanılır.
- Cp
- Potansiyel yeterlilik: \(C_p = \frac{USL - LSL}{6\sigma}\). Merkezlemeyi dikkate almaz.
- CPU
- Üst yeterlilik: \(C_{pu} = \frac{USL - \mu}{3\sigma}\).
- CPL
- Alt yeterlilik: \(C_{pl} = \frac{\mu - LSL}{3\sigma}\).
- Cpk
- Gerçek yeterlilik: \(C_{pk} = \min(C_{pu},\, C_{pl})\). Yalnızca süreç ortalanmışsa Cp'ye eşittir.
- Pp / Ppk
- Cp ve Cpk ile aynı formülleri kullanan, ancak genel uzun vadeli σ ile hesaplanan performans indeksleri. Müşterinin zaman içinde gerçekte neyi yaşadığını tanımlarlar.
- Belirtim sınırları ve kontrol sınırları
- Belirtim sınırları müşteri veya tasarım gereksinimlerinden gelir ve tek tek birimlere uygulanır. Kontrol sınırları süreç verilerinden hesaplanır (genellikle çizilen istatistiğin ortalaması ± 3σ) ve sürecin tutarlı davranıp davranmadığını gösterir. Bunlar birbiriyle ilgisizdir ve birbirine karıştırılmamalıdır.
- İstatistiksel kontrol
- Yalnızca ortak nedenli varyasyonun bulunduğu, dolayısıyla sürecin öngörülebilir olduğu durum. Yeterlilik indeksleri yalnızca kontrol altındaki bir süreç için anlamlıdır.
- PPM / DPMO
- Milyonda parça veya milyon fırsat başına hata; uygunsuz çıktının beklenen oranı.
- Sigma seviyesi
- Ortalamanın en yakın belirtim sınırına olan uzaklığının σ birimiyle ifadesi. Uzun vadeli bir kayma varsayılmadığında 3 × Cpk'ye eşittir. Bazı Six Sigma kuralları 1,5σ uzun vadeli kayma ekler; bu nedenle "6 sigma" sıklıkla 3,4 DPMO olarak belirtilir.
Sıkça Sorulan Sorular
İyi bir Cpk değeri kaçtır? Genel olarak \(C_{pk} \geq 1{,}33\) yeterli kabul edilir; güvenlik açısından kritik özelliklerde ise \(\geq 1{,}67\) tercih edilir.
Cpk neden Cp'den düşük çıkar? Proses ortalaması spesifikasyon aralığının merkezinden uzaklaştıkça Cpk, Cp'nin altına iner. Merkezden ne kadar saparsa aradaki fark o kadar büyür.
Cpk negatif olabilir mi? Evet. Ortalama, spesifikasyon limitlerinden birinin dışına düşerse ilgili tek taraflı indeks negatif olur ve bu, sürecin ortalama olarak spesifikasyon dışı parça ürettiğini gösterir.