什麼是製程能力指數?
製程能力指數用來衡量一個製造或作業流程,能不能穩定地把產出控制在規格範圍之內。其中 Cp 反映的是潛在能力——也就是製程變異的幅度與允許公差之間的比例;而 Cpk 反映的是實際能力,會把製程平均值是否落在規格中心一併納入考量。這兩項指標是六標準差(Six Sigma)與統計製程管制(SPC)中最核心的評估工具。
如何使用這個計算器
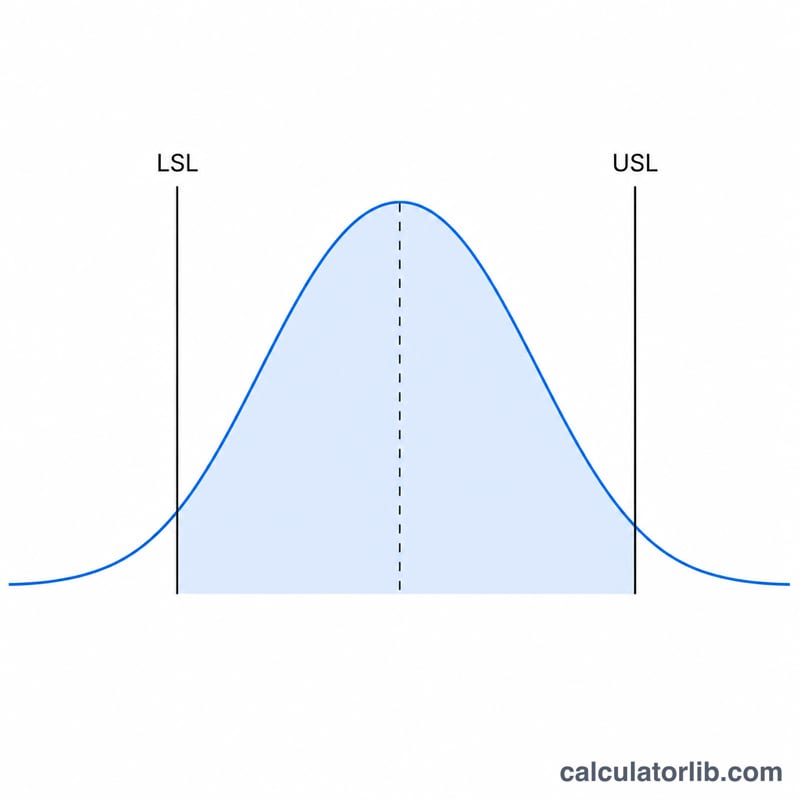
請依序輸入規格上限(USL)、規格下限(LSL)、實測的製程平均值(\(\mu\))以及製程標準差(\(\sigma\))。計算器會立即算出 Cp、Cpk,以及單邊指數 CPU 與 CPL。數值越高,代表製程能力越好;業界通常要求 1.33 以上,而攸關安全或關鍵特性的項目,多半會要求達到 1.67 以上。
公式說明
Cp =(USL − LSL)/(6σ)。分母的 6σ 代表製程的自然變異範圍(平均值上下各 ±3σ,約涵蓋 99.73% 的產出)。Cpk 則取兩個單邊比值中較小的一個——CPU =(USL − μ)/(3σ)與 CPL =(μ − LSL)/(3σ)——因此一旦製程偏離中心,數值就會被扣分。當製程剛好落在規格正中央時,Cp 會等於 Cpk。
$$\begin{gathered} C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left(C_{pu},\, C_{pl}\right) \\[1.5em] \text{where}\quad \left\{ \begin{aligned} C_{pu} &= \frac{\text{USL} - \mu}{3\,\sigma} \\[0.4em] C_{pl} &= \frac{\mu - \text{LSL}}{3\,\sigma} \end{aligned} \right. \end{gathered}$$
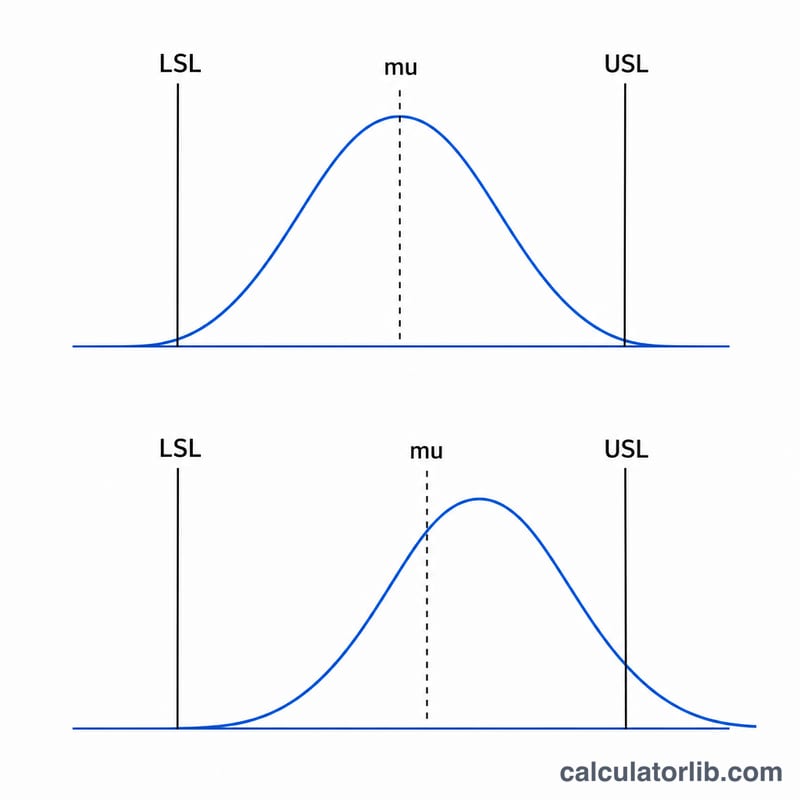
實際計算範例
假設 USL = 10、LSL = 2、\(\mu\) = 6、\(\sigma\) = 1。則 $$C_p = \frac{10 - 2}{6 \times 1} = \frac{8}{6} = 1.333$$ $$C_{pu} = \frac{10 - 6}{3} = 1.333 \qquad C_{pl} = \frac{6 - 2}{3} = 1.333$$ 因此 \(C_{pk} = \min(1.333,\ 1.333) = 1.333\)。由於製程正好置中,Cp 與 Cpk 完全相同。
解讀您的 Cp 與 Cpk 結果
Cp 比較規格寬度(USL − LSL)與製程的自然分散範圍(6σ)。它說明如果製程完全置中,製程是否能夠落在規格界限內。Cpk 則further 考量平均值的位置:它是 CPU 與 CPL 中較小的值,因此以 3σ 為單位,衡量平均值離最近規格界限有多近。
下表將 Cpk 對應到近似的 sigma 水準(3 × Cpk),以及置中、常態分布製程在雙邊規格界限下的預期總不良率(百萬分之一,PPM)。
| Cpk | 近似 sigma 水準(3 × Cpk) | 預期不良數(PPM,雙邊,置中) | 一般解讀 |
|---|---|---|---|
| < 1.00 | < 3 | > 2,700 | 能力不足 |
| 1.00 | 3 | ≈ 2,700 | 勉強達標;沒有安全邊際 |
| 1.33 | 4 | ≈ 63 | 常見引用的可接受製程最低標準 |
| 1.50 | 4.5 | ≈ 6.8 | 良好 |
| 1.67 | 5 | ≈ 0.57 | 非常好;常用於關鍵特性 |
| 2.00 | 6 | ≈ 0.002 | 六標準差(Six Sigma)能力水準 |
接受標準因產業與客戶而異。1.33 或 1.67 等數值是常見的慣例,而非普遍定律,因此請查核您自己的客戶或標準要求。
解讀 Cp–Cpk 差距
- Cp = Cpk:製程平均值位於規格的中心。
- Cp > Cpk:製程偏離中心。差距越大,平均值越偏向某一界限。重新置中平均值可將 Cpk 提升至接近 Cp 的數值。
- Cpk < 1.00:製程無法可靠地符合規格。
- Cpk = 0:平均值恰好位於某一規格界限上,因此約一半的產出會落在規格之外。
- Cpk 為負值:平均值位於規格界限之外,因此超過一半的產出不合格。
- Cp 偏低:單靠置中無法改善。必須降低變異(σ)或放寬公差。
數值背後的假設
- 數據大致呈常態分布。對於偏態或有界限的數據,表中的 PPM 數值可能嚴重失準。
- 製程必須穩定並處於統計管制狀態。在信賴 Cp/Cpk 之前,請先以管制圖確認。
- Cp 與 Cpk 使用短期(子組內)σ。若使用整體、長期 σ,則得出績效指數 Pp 與 Ppk,其數值通常較低。
- 量測系統必須足夠精確,因為量具誤差會使觀測到的 σ 膨脹。
關鍵術語與符號
- USL(規格上限,Upper Specification Limit)
- 客戶或設計所允許之特性的最大值。
- LSL(規格下限,Lower Specification Limit)
- 允許的最小值。
- 製程平均值(μ)
- 製程產出的平均值,由樣本數據估計而得。
- 標準差(σ)
- 製程分散程度的衡量指標。子組內(短期)σ 僅反映合理子組內的共同原因變異,用於 Cp 與 Cpk。整體(長期)σ 則包含子組之間的偏移與漂移,用於 Pp 與 Ppk。
- Cp
- 潛在能力:\(C_p = \frac{USL - LSL}{6\sigma}\)。它不考量置中。
- CPU
- 上限能力:\(C_{pu} = \frac{USL - \mu}{3\sigma}\)。
- CPL
- 下限能力:\(C_{pl} = \frac{\mu - LSL}{3\sigma}\)。
- Cpk
- 實際能力:\(C_{pk} = \min(C_{pu},\, C_{pl})\)。只有在製程置中時才會等於 Cp。
- Pp / Ppk
- 績效指數,其公式與 Cp 和 Cpk 相同,但使用整體長期 σ。它們描述客戶隨時間實際感受到的狀況。
- 規格界限與管制界限
- 規格界限來自客戶或設計要求,適用於個別單位。管制界限則由製程數據計算而得(通常為所繪統計量的平均值 ± 3σ),用以顯示製程是否表現穩定。兩者互不相關,不可混淆。
- 統計管制
- 僅存在共同原因變異的狀態,因此製程具可預測性。能力指數僅對處於管制狀態的製程具有意義。
- PPM / DPMO
- 百萬分之一,或每百萬次機會的缺陷數,即預期的不合格產出比率。
- Sigma 水準
- 平均值到最近規格界限的距離,以 σ 為單位。在不假設長期偏移時,它等於 3 × Cpk。部分六標準差慣例會加入 1.5σ 的長期偏移,這也是「6 sigma」常被引述為 3.4 DPMO 的原因。
常見問題
Cpk 多少才算好?一般來說,Cpk ≥ 1.33 即視為製程具備足夠能力;若是攸關安全的關鍵特性,則建議達到 1.67 以上。
為什麼 Cpk 會比 Cp 低?只要製程平均值偏離規格範圍的中心,Cpk 就會掉到 Cp 之下。偏離得越遠,兩者之間的差距就越大。
Cpk 有可能是負數嗎?會的。如果平均值已經落在某一邊規格界限之外,對應的單邊指數就會變成負值,表示這個製程平均而言已經在生產不良品(超出規格)。