Chỉ số năng lực quá trình là gì?
Chỉ số năng lực quá trình cho biết một quy trình sản xuất hoặc kinh doanh có khả năng tạo ra sản phẩm nằm trong giới hạn kỹ thuật tốt đến mức nào. Cp phản ánh năng lực tiềm năng — so sánh độ phân tán của quá trình với dung sai cho phép — trong khi Cpk phản ánh năng lực thực tế, có tính đến việc quá trình có nằm cân giữa hai giới hạn hay không. Đây là những công cụ cốt lõi trong Six Sigma và kiểm soát quá trình bằng thống kê (SPC).
Cách sử dụng công cụ
Hãy nhập Giới hạn kỹ thuật trên (USL), Giới hạn kỹ thuật dưới (LSL), giá trị trung bình đo được của quá trình (\(\mu\)) và độ lệch chuẩn của quá trình (\(\sigma\)). Công cụ sẽ trả về Cp, Cpk cùng hai chỉ số một phía là CPU và CPL. Giá trị càng cao thì quá trình càng có năng lực; thông thường yêu cầu đạt từ 1,33 trở lên, còn các đặc tính quan trọng thường cần từ 1,67 trở lên.
Giải thích công thức
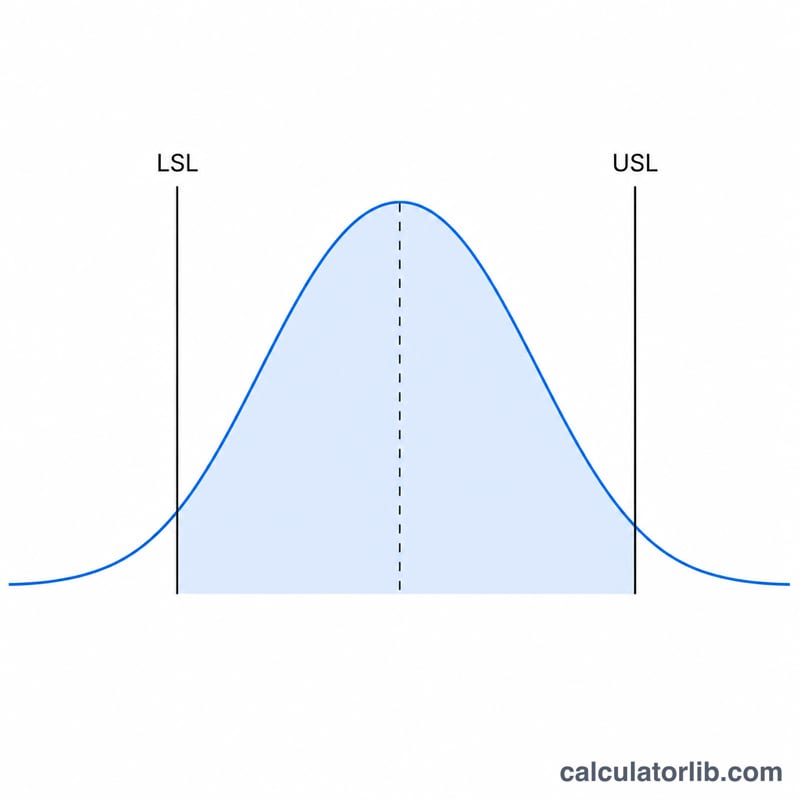
Cp = (USL − LSL) / (6σ). Mẫu số 6σ thể hiện độ phân tán tự nhiên của quá trình (khoảng ±3σ quanh giá trị trung bình bao phủ khoảng 99,73% sản phẩm). Cpk lấy giá trị nhỏ hơn trong hai tỉ số một phía — CPU = (USL − μ)/(3σ) và CPL = (μ − LSL)/(3σ) — nên một quá trình bị lệch tâm sẽ bị "trừ điểm". Khi quá trình cân giữa hoàn hảo, Cp bằng đúng Cpk.
$$\begin{gathered} C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left(C_{pu},\, C_{pl}\right) \\[1.5em] \text{where}\quad \left\{ \begin{aligned} C_{pu} &= \frac{\text{USL} - \mu}{3\,\sigma} \\[0.4em] C_{pl} &= \frac{\mu - \text{LSL}}{3\,\sigma} \end{aligned} \right. \end{gathered}$$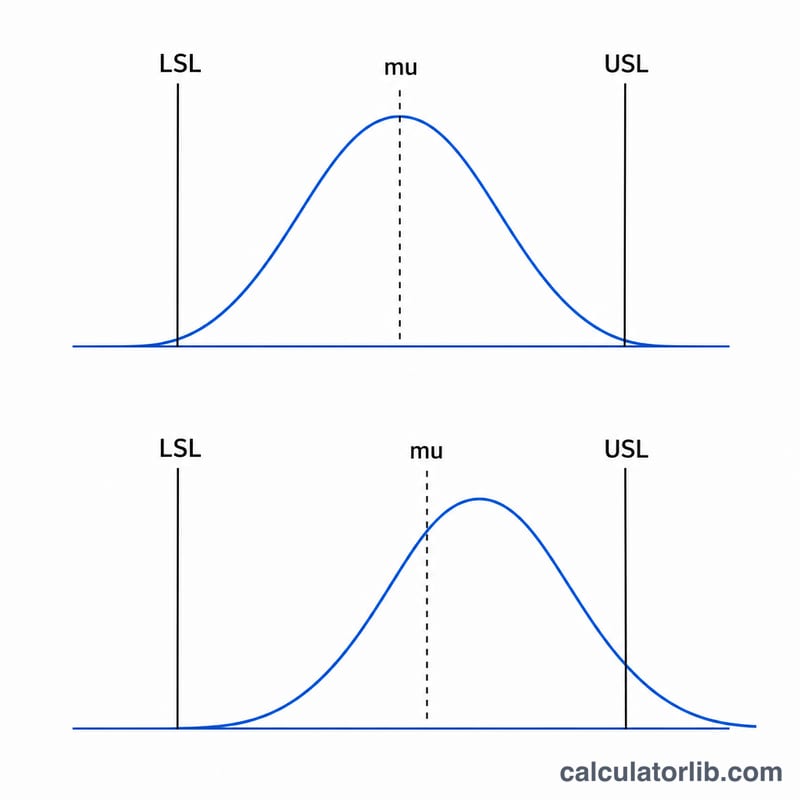
Ví dụ minh họa
Giả sử USL = 10, LSL = 2, μ = 6, σ = 1. Khi đó
$$C_p = \frac{10 - 2}{6 \times 1} = \frac{8}{6} = 1{,}333$$$$C_{pu} = \frac{10 - 6}{3} = 1{,}333 \qquad C_{pl} = \frac{6 - 2}{3} = 1{,}333$$$$C_{pk} = \min(1{,}333;\ 1{,}333) = 1{,}333$$Vì quá trình nằm cân giữa nên Cp và Cpk trùng nhau.
Diễn giải kết quả Cp và Cpk của bạn
Cp so sánh độ rộng của giới hạn quy cách (USL − LSL) với độ phân tán tự nhiên của quá trình (6σ). Nó cho biết quá trình có thể nằm gọn trong các giới hạn hay không nếu quá trình được căn giữa hoàn hảo. Cpk còn tính đến vị trí của giá trị trung bình: đó là giá trị nhỏ hơn giữa CPU và CPL, nên nó đo mức độ giá trị trung bình gần giới hạn gần nhất như thế nào, tính theo đơn vị 3σ.
Bảng dưới đây ánh xạ Cpk sang mức sigma xấp xỉ (3 × Cpk) và tỷ lệ lỗi tổng dự kiến tính theo phần triệu (PPM) đối với một quá trình được căn giữa, phân phối chuẩn với giới hạn quy cách hai phía.
| Cpk | Mức sigma xấp xỉ (3 × Cpk) | Số lỗi dự kiến (PPM, hai phía, được căn giữa) | Nhận định chung |
|---|---|---|---|
| < 1.00 | < 3 | > 2,700 | Không đủ năng lực |
| 1.00 | 3 | ≈ 2,700 | Ở ngưỡng biên; không có biên an toàn |
| 1.33 | 4 | ≈ 63 | Mức tối thiểu thường được nêu để quá trình được coi là chấp nhận được |
| 1.50 | 4.5 | ≈ 6.8 | Tốt |
| 1.67 | 5 | ≈ 0.57 | Rất tốt; thường dùng cho các đặc tính quan trọng |
| 2.00 | 6 | ≈ 0.002 | Năng lực mức Six Sigma |
Mục tiêu chấp nhận khác nhau tùy theo ngành và khách hàng. Các giá trị như 1.33 hoặc 1.67 là những quy ước phổ biến, không phải quy luật chung, vì vậy hãy kiểm tra yêu cầu của khách hàng hoặc tiêu chuẩn áp dụng cho bạn.
Đọc khoảng chênh lệch Cp–Cpk
- Cp = Cpk: giá trị trung bình của quá trình nằm ở tâm của giới hạn quy cách.
- Cp > Cpk: quá trình bị lệch tâm. Khoảng chênh lệch càng lớn, độ lệch về phía một giới hạn càng lớn. Căn chỉnh lại giá trị trung bình có thể nâng Cpk lên tới bằng giá trị Cp.
- Cpk < 1.00: quá trình không đủ năng lực để đáp ứng ổn định quy cách.
- Cpk = 0: giá trị trung bình nằm đúng tại một giới hạn quy cách, nên khoảng một nửa sản phẩm đầu ra nằm ngoài giới hạn.
- Cpk âm: giá trị trung bình nằm ngoài các giới hạn quy cách, nên hơn một nửa sản phẩm đầu ra không đạt yêu cầu.
- Cp thấp: chỉ căn chỉnh tâm sẽ không giúp ích gì. Cần giảm độ biến động (σ) hoặc nới rộng dung sai.
Các giả định đằng sau các con số
- Dữ liệu xấp xỉ phân phối chuẩn. Với dữ liệu lệch hoặc có giới hạn, các giá trị PPM trong bảng có thể sai lệch nghiêm trọng.
- Quá trình ổn định và nằm trong kiểm soát thống kê. Hãy kiểm tra bằng biểu đồ kiểm soát trước khi tin vào Cp/Cpk.
- Cp và Cpk sử dụng độ lệch chuẩn ngắn hạn (trong nhóm con). Dùng độ lệch chuẩn tổng thể, dài hạn sẽ cho ra các chỉ số hiệu năng Pp và Ppk, thường thấp hơn.
- Hệ thống đo lường phải đầy đủ, vì sai số của dụng cụ đo làm tăng độ lệch chuẩn quan sát được.
Thuật ngữ và ký hiệu chính
- USL (Giới hạn quy cách trên)
- Giá trị lớn nhất của một đặc tính mà khách hàng hoặc thiết kế cho phép.
- LSL (Giới hạn quy cách dưới)
- Giá trị nhỏ nhất được phép.
- Giá trị trung bình của quá trình (μ)
- Trung bình của đầu ra quá trình, được ước lượng từ dữ liệu mẫu.
- Độ lệch chuẩn (σ)
- Thước đo độ phân tán của quá trình. Độ lệch chuẩn trong nhóm con (ngắn hạn) chỉ phản ánh biến động nguyên nhân chung bên trong các nhóm con hợp lý và được dùng cho Cp và Cpk. Độ lệch chuẩn tổng thể (dài hạn) bao gồm các dịch chuyển và trôi giữa các nhóm con và được dùng cho Pp và Ppk.
- Cp
- Năng lực tiềm năng: \(C_p = \frac{USL - LSL}{6\sigma}\). Chỉ số này bỏ qua việc căn giữa.
- CPU
- Năng lực phía trên: \(C_{pu} = \frac{USL - \mu}{3\sigma}\).
- CPL
- Năng lực phía dưới: \(C_{pl} = \frac{\mu - LSL}{3\sigma}\).
- Cpk
- Năng lực thực tế: \(C_{pk} = \min(C_{pu},\, C_{pl})\). Nó chỉ bằng Cp khi quá trình được căn giữa.
- Pp / Ppk
- Các chỉ số hiệu năng sử dụng công thức giống Cp và Cpk nhưng với độ lệch chuẩn tổng thể dài hạn. Chúng mô tả điều khách hàng thực sự trải nghiệm theo thời gian.
- Giới hạn quy cách và giới hạn kiểm soát
- Giới hạn quy cách đến từ yêu cầu của khách hàng hoặc thiết kế và áp dụng cho từng sản phẩm riêng lẻ. Giới hạn kiểm soát được tính từ dữ liệu quá trình (thường là giá trị trung bình ± 3σ của thống kê được vẽ) và cho biết quá trình có hoạt động nhất quán hay không. Hai loại này không liên quan đến nhau và không được nhầm lẫn.
- Kiểm soát thống kê
- Trạng thái chỉ có biến động nguyên nhân chung, nên quá trình có thể dự đoán được. Các chỉ số năng lực chỉ có ý nghĩa khi quá trình nằm trong kiểm soát.
- PPM / DPMO
- Phần triệu hoặc số lỗi trên một triệu cơ hội, tức tỷ lệ dự kiến của đầu ra không đạt yêu cầu.
- Mức sigma
- Khoảng cách từ giá trị trung bình đến giới hạn quy cách gần nhất, tính theo đơn vị σ. Nó bằng 3 × Cpk khi không giả định có dịch chuyển dài hạn. Một số quy ước Six Sigma cộng thêm độ dịch chuyển dài hạn 1.5σ, đó là lý do "6 sigma" thường được nêu là 3.4 DPMO.
Câu hỏi thường gặp
Giá trị Cpk bao nhiêu là tốt? Thông thường Cpk ≥ 1,33 được xem là đạt năng lực, còn với các đặc tính liên quan đến an toàn thì nên đạt ≥ 1,67.
Vì sao Cpk thấp hơn Cp? Cpk tụt xuống dưới Cp mỗi khi giá trị trung bình của quá trình lệch khỏi tâm của khoảng kỹ thuật. Càng lệch tâm, khoảng cách giữa hai chỉ số càng lớn.
Cpk có thể âm không? Có — nếu giá trị trung bình rơi ra ngoài một giới hạn kỹ thuật, chỉ số một phía tương ứng sẽ mang giá trị âm, cho thấy quá trình tạo ra sản phẩm vượt giới hạn ngay từ mức trung bình.