Что такое индекс воспроизводимости процесса?
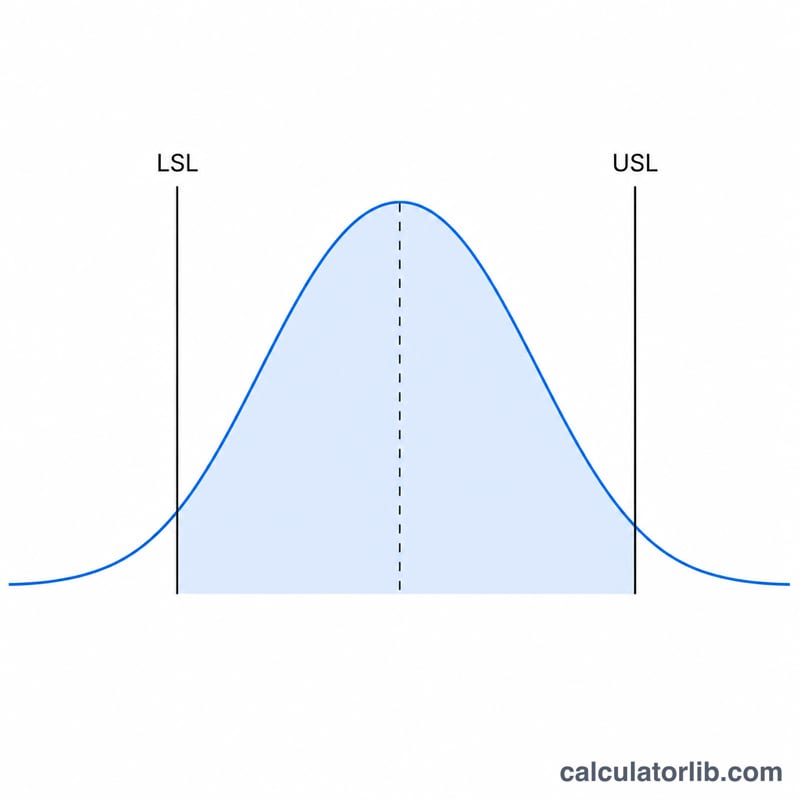
Индекс воспроизводимости процесса показывает, насколько производственный или бизнес-процесс способен выдавать результат в пределах заданного поля допуска. Cp отражает потенциальную воспроизводимость — соотношение разброса процесса и допустимого допуска, тогда как Cpk описывает фактическую воспроизводимость с учётом того, насколько процесс отцентрован между границами допуска. Эти индексы — базовые инструменты методологии «Шесть сигм» (Six Sigma) и статистического управления процессами (SPC).
Как пользоваться калькулятором
Введите верхнюю границу допуска (USL), нижнюю границу допуска (LSL), измеренное среднее значение процесса (μ) и стандартное отклонение процесса (σ). Калькулятор рассчитает Cp, Cpk, а также односторонние индексы CPU и CPL. Чем выше значение, тем более воспроизводим процесс: обычно требуется уровень 1,33 и выше, а для критических характеристик типичным считается 1,67 и более.
Разбор формулы
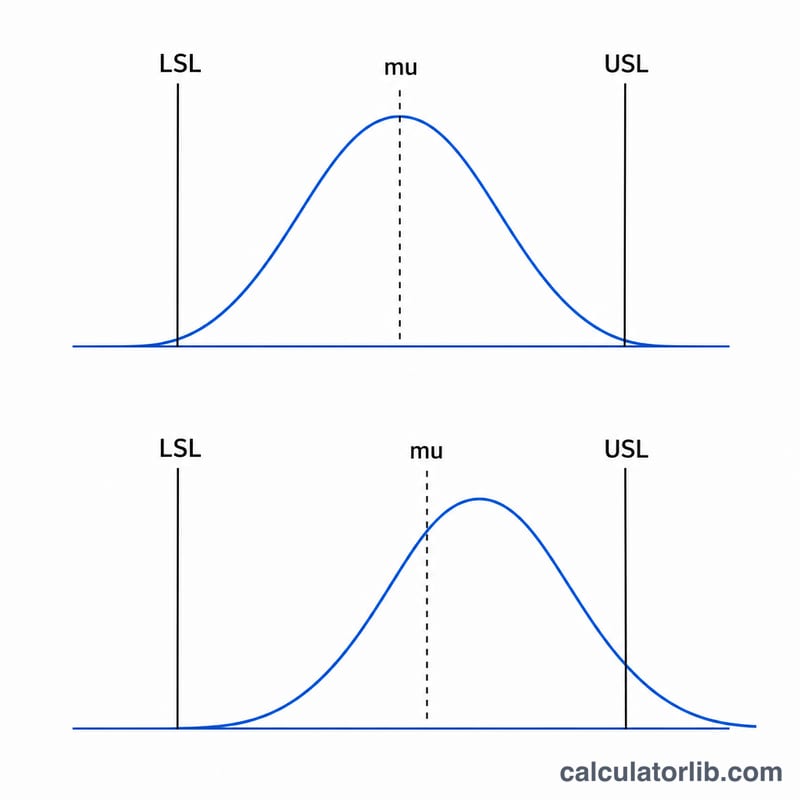
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma}$$ Знаменатель \(6\sigma\) соответствует естественному разбросу процесса (диапазон \(\pm 3\sigma\) вокруг среднего охватывает около 99,73 % продукции). Cpk берёт меньшее из двух односторонних отношений — $$C_{pu} = \frac{\text{USL} - \mu}{3\,\sigma} \qquad C_{pl} = \frac{\mu - \text{LSL}}{3\,\sigma}$$ поэтому несимметричный (смещённый от центра) процесс получает «штраф». Когда процесс идеально отцентрован, Cp равен Cpk.
Разбор примера
Пусть USL = 10, LSL = 2, μ = 6, σ = 1. Тогда $$C_p = \frac{10 - 2}{6 \times 1} = \frac{8}{6} = 1{,}333$$ $$C_{pu} = \frac{10 - 6}{3} = 1{,}333 \qquad C_{pl} = \frac{6 - 2}{3} = 1{,}333$$ поэтому \(C_{pk} = \min(1{,}333;\, 1{,}333) = 1{,}333\). Поскольку процесс отцентрован, Cp и Cpk совпадают.
Частые вопросы
Какое значение Cpk считается хорошим? Как правило, \(C_{pk} \geq 1{,}33\) говорит о воспроизводимом процессе, а для критичных с точки зрения безопасности характеристик предпочтительно \(\geq 1{,}67\).
Почему Cpk меньше Cp? Cpk опускается ниже Cp всякий раз, когда среднее значение процесса смещается от центра поля допуска. Чем сильнее смещение, тем больше разрыв между индексами.
Может ли Cpk быть отрицательным? Да. Если среднее выходит за одну из границ допуска, соответствующий односторонний индекс становится отрицательным — это означает, что процесс в среднем выдаёт детали вне допуска.
Интерпретация результатов Cp и Cpk
Cp сравнивает ширину спецификации (USL − LSL) с естественным разбросом процесса (6σ). Он показывает, могли бы процесс уложиться в допуски, если бы он был идеально отцентрирован. Cpk также учитывает, где находится среднее значение: это меньшее из CPU и CPL, поэтому он показывает, насколько среднее близко к ближайшей границе, в единицах 3σ.
Таблица ниже сопоставляет Cpk с приблизительным уровнем сигмы (3 × Cpk) и ожидаемой общей долей дефектов в миллионных долях (PPM) для отцентрированного, нормально распределённого процесса с двусторонними пределами спецификации.
| Cpk | Приблизительный уровень сигмы (3 × Cpk) | Ожидаемые дефекты (PPM, двусторонние, отцентрированный процесс) | Общая оценка |
|---|---|---|---|
| < 1,00 | < 3 | > 2 700 | Не способен |
| 1,00 | 3 | ≈ 2 700 | Пограничный; нет запаса прочности |
| 1,33 | 4 | ≈ 63 | Часто упоминаемый минимум для приемлемого процесса |
| 1,50 | 4,5 | ≈ 6,8 | Хорошо |
| 1,67 | 5 | ≈ 0,57 | Очень хорошо; часто используется для критических характеристик |
| 2,00 | 6 | ≈ 0,002 | Уровень возможностей Six Sigma |
Целевые значения приемлемости различаются в зависимости от отрасли и заказчика. Значения вроде 1,33 или 1,67 являются распространёнными соглашениями, а не универсальными законами, поэтому проверьте требования своего заказчика или стандарта.
Чтение разрыва Cp–Cpk
- Cp = Cpk: среднее значение процесса находится в центре спецификации.
- Cp > Cpk: процесс смещён от центра. Чем больше разрыв, тем сильнее смещение в сторону одной из границ. Перецентрирование среднего может повысить Cpk до значения Cp.
- Cpk < 1,00: процесс не способен надёжно соответствовать спецификации.
- Cpk = 0: среднее находится точно на границе спецификации, поэтому примерно половина продукции выходит за её пределы.
- Отрицательный Cpk: среднее лежит за пределами границ спецификации, поэтому более половины продукции не соответствует требованиям.
- Низкий Cp: одно только центрирование не поможет. Вариацию (σ) нужно уменьшить или расширить допуск.
Допущения, лежащие в основе расчётов
- Данные приблизительно нормально распределены. Для асимметричных или ограниченных данных значения PPM из таблицы могут быть сильно неверными.
- Процесс стабилен и находится под статистическим контролем. Проверьте с помощью контрольной карты, прежде чем доверять Cp/Cpk.
- Cp и Cpk используют краткосрочную (внутригрупповую) σ. Использование общей, долгосрочной σ даёт показатели эффективности Pp и Ppk, которые обычно ниже.
- Система измерений должна быть адекватной, так как погрешность измерительного прибора завышает наблюдаемую σ.
Ключевые термины и обозначения
- USL (верхний предел спецификации)
- Наибольшее значение характеристики, допускаемое заказчиком или конструкцией.
- LSL (нижний предел спецификации)
- Наименьшее допустимое значение.
- Среднее значение процесса (μ)
- Среднее значение выхода процесса, оцениваемое по данным выборки.
- Стандартное отклонение (σ)
- Мера разброса процесса. Внутригрупповая (краткосрочная) σ отражает только вариацию общих причин внутри рациональных подгрупп и используется для Cp и Cpk. Общая (долгосрочная) σ включает сдвиги и дрейф между подгруппами и используется для Pp и Ppk.
- Cp
- Потенциальная возможность: \(C_p = \frac{USL - LSL}{6\sigma}\). Не учитывает центрирование.
- CPU
- Верхняя возможность: \(C_{pu} = \frac{USL - \mu}{3\sigma}\).
- CPL
- Нижняя возможность: \(C_{pl} = \frac{\mu - LSL}{3\sigma}\).
- Cpk
- Фактическая возможность: \(C_{pk} = \min(C_{pu},\, C_{pl})\). Равен Cp только тогда, когда процесс отцентрирован.
- Pp / Ppk
- Показатели эффективности, которые используют те же формулы, что Cp и Cpk, но с общей долгосрочной σ. Они описывают то, что заказчик фактически получает со временем.
- Пределы спецификации и контрольные пределы
- Пределы спецификации задаются требованиями заказчика или конструкции и относятся к отдельным единицам продукции. Контрольные пределы рассчитываются по данным процесса (обычно среднее ± 3σ отображаемой статистики) и показывают, ведёт ли себя процесс стабильно. Они не связаны между собой и не должны смешиваться.
- Статистический контроль
- Состояние, при котором присутствует только вариация общих причин, поэтому процесс предсказуем. Индексы возможностей имеют смысл только для процесса под контролем.
- PPM / DPMO
- Миллионные доли или дефекты на миллион возможностей — ожидаемая доля несоответствующей продукции.
- Уровень сигмы
- Расстояние от среднего до ближайшей границы спецификации в единицах σ. Равен 3 × Cpk, если не предполагается долгосрочный сдвиг. Некоторые соглашения Six Sigma добавляют долгосрочный сдвиг 1,5σ, поэтому «6 сигма» часто приводится как 3,4 DPMO.