什么是过程能力指数?
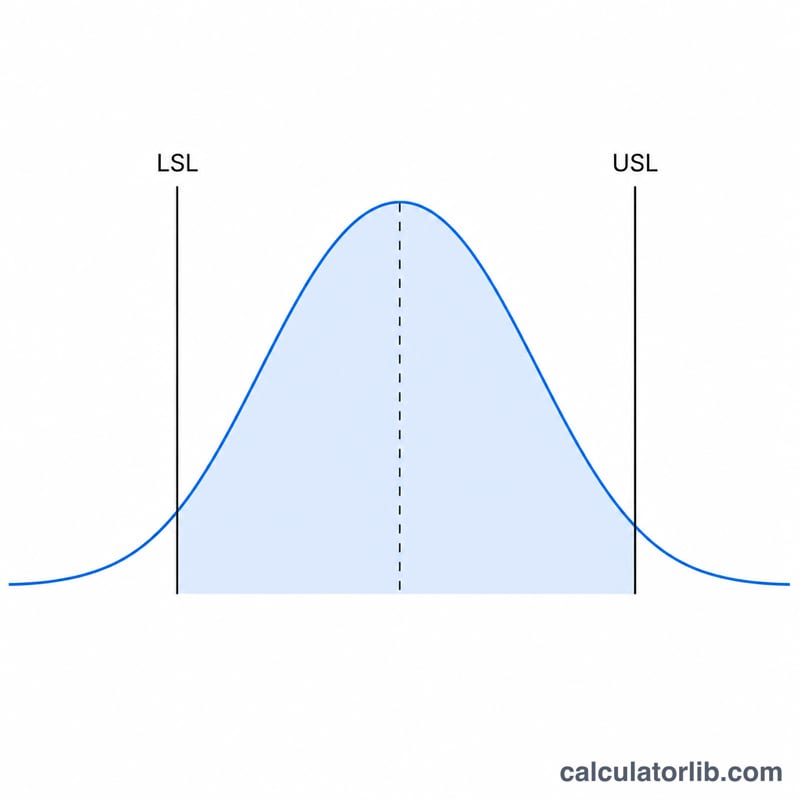
过程能力指数用来衡量一道生产或业务流程在规格界限内稳定输出的能力。Cp 反映的是潜在能力,即过程的波动幅度与允许公差之间的比值;Cpk 反映的则是实际能力,它还会考虑过程是否居中(即均值是否处于规格上下限的中央)。这两个指数是六西格玛和统计过程控制(SPC)中的核心工具。
如何使用本计算器
依次填入规格上限(USL)、规格下限(LSL)、实测过程均值(\(\mu\))以及过程标准差(\(\sigma\))。计算器会输出 Cp、Cpk 以及单侧指数 CPU 和 CPL。数值越高,代表过程能力越强:通常要求 Cp/Cpk 达到 1.33 以上,对于关键特性则普遍要求 1.67 以上。
公式详解
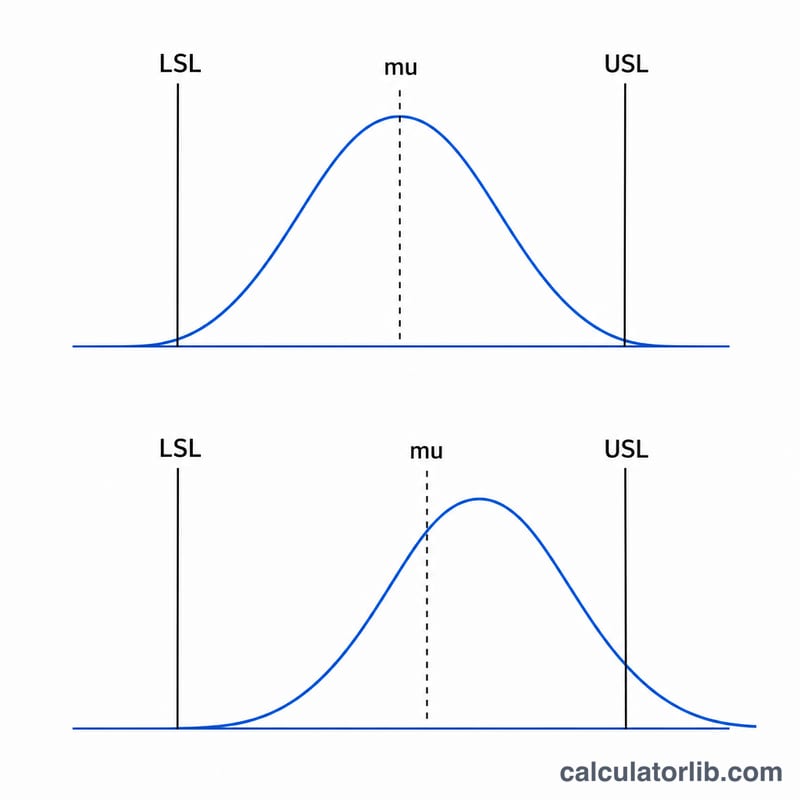
Cp =(USL − LSL)/(6σ)。分母 6σ 代表过程的自然波动范围(均值上下 ±3σ 覆盖约 99.73% 的产出)。Cpk 取两个单侧比值中较小的一个——CPU =(USL − μ)/(3σ),CPL =(μ − LSL)/(3σ)——因此一旦过程偏离中心,就会被「扣分」。当过程完全居中时,Cp 与 Cpk 相等。
$$\begin{gathered} C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left(C_{pu},\, C_{pl}\right) \\[1.5em] \text{where}\quad \left\{ \begin{aligned} C_{pu} &= \frac{\text{USL} - \mu}{3\,\sigma} \\[0.4em] C_{pl} &= \frac{\mu - \text{LSL}}{3\,\sigma} \end{aligned} \right. \end{gathered}$$
计算实例
假设 USL = 10,LSL = 2,\(\mu = 6\),\(\sigma = 1\)。则 $$C_p = \frac{10 - 2}{6 \times 1} = \frac{8}{6} = 1.333$$ $$C_{pu} = \frac{10 - 6}{3} = 1.333, \quad C_{pl} = \frac{6 - 2}{3} = 1.333$$ 因此 $$C_{pk} = \min(1.333,\, 1.333) = 1.333$$ 由于过程恰好居中,Cp 与 Cpk 完全一致。
解读你的 Cp 和 Cpk 结果
Cp 将规格宽度(USL − LSL)与过程的自然离散范围(6σ)进行比较。它说明如果过程完全居中,是否能够落在规格限之内。Cpk 还考虑了均值的位置:它是 CPU 和 CPL 中较小的那个值,因此以 3σ 为单位衡量均值距离最近规格限的远近。
下表将 Cpk 映射到近似的西格玛水平(3 × Cpk),并给出对于居中、服从正态分布、具有双侧规格限的过程,预期的总缺陷率(百万分之缺陷数,PPM)。
| Cpk | 近似西格玛水平(3 × Cpk) | 预期缺陷数(PPM,双侧,居中) | 总体解读 |
|---|---|---|---|
| < 1.00 | < 3 | > 2,700 | 不具备能力 |
| 1.00 | 3 | ≈ 2,700 | 勉强合格;没有安全余量 |
| 1.33 | 4 | ≈ 63 | 通常认可的可接受过程最低标准 |
| 1.50 | 4.5 | ≈ 6.8 | 良好 |
| 1.67 | 5 | ≈ 0.57 | 很好;常用于关键特性 |
| 2.00 | 6 | ≈ 0.002 | 六西格玛水平能力 |
可接受目标因行业和客户而异。1.33 或 1.67 等数值是常见惯例,而非普遍规律,因此请核对你自身客户或标准的要求。
解读 Cp–Cpk 差距
- Cp = Cpk:过程均值位于规格的中心。
- Cp > Cpk:过程偏离中心。差距越大,均值向某一规格限的偏移就越大。将均值重新调整到中心,可以把 Cpk 提高到 Cp 的数值。
- Cpk < 1.00:过程无法可靠地满足规格要求。
- Cpk = 0:均值恰好位于某一规格限上,因此约一半的输出落在规格之外。
- 负的 Cpk:均值位于规格限之外,因此超过一半的输出不合格。
- Cp 较低:仅调整居中无济于事。必须降低变异(σ),或放宽公差。
数值背后的假设
- 数据近似服从正态分布。对于偏态或有界数据,表中的 PPM 数值可能存在很大误差。
- 过程稳定且处于统计受控状态。在信任 Cp/Cpk 之前,请先用控制图进行检查。
- Cp 和 Cpk 使用短期(子组内)σ。使用总体的长期 σ 则得到性能指数 Pp 和 Ppk,它们通常更低。
- 测量系统必须足够充分,因为量具误差会放大观测到的 σ。
关键术语和符号
- USL(规格上限)
- 客户或设计所允许的特性最大值。
- LSL(规格下限)
- 允许的最小值。
- 过程均值(μ)
- 根据样本数据估计的过程输出平均值。
- 标准差(σ)
- 衡量过程离散程度的指标。子组内(短期)σ 仅反映合理子组内的普通原因变异,用于 Cp 和 Cpk。总体(长期)σ 包括子组之间的偏移和漂移,用于 Pp 和 Ppk。
- Cp
- 潜在能力:\(C_p = \frac{USL - LSL}{6\sigma}\)。它不考虑居中情况。
- CPU
- 上侧能力:\(C_{pu} = \frac{USL - \mu}{3\sigma}\)。
- CPL
- 下侧能力:\(C_{pl} = \frac{\mu - LSL}{3\sigma}\)。
- Cpk
- 实际能力:\(C_{pk} = \min(C_{pu},\, C_{pl})\)。只有过程居中时,它才等于 Cp。
- Pp / Ppk
- 性能指数,其公式与 Cp 和 Cpk 相同,但使用总体长期 σ。它们描述客户随时间实际体验到的情况。
- 规格限与控制限
- 规格限来自客户或设计要求,适用于单个单元。控制限根据过程数据计算(通常为所绘统计量的均值 ± 3σ),用于显示过程是否表现一致。两者毫无关系,不可混淆。
- 统计受控
- 仅存在普通原因变异、因而过程可预测的状态。只有对处于受控状态的过程,能力指数才有意义。
- PPM / DPMO
- 百万分之缺陷数,或每百万次机会的缺陷数,即不合格输出的预期比率。
- 西格玛水平
- 均值到最近规格限的距离,以 σ 为单位。在不假设长期偏移时,它等于 3 × Cpk。一些六西格玛惯例加入了 1.5σ 的长期偏移,这就是“6 sigma”常被表述为 3.4 DPMO 的原因。
常见问题
Cpk 多少算合格?一般来说 Cpk ≥ 1.33 即视为过程能力达标;对于安全关键特性,则更倾向于要求 ≥ 1.67。
为什么 Cpk 会低于 Cp?只要过程均值偏离规格区间的中心,Cpk 就会低于 Cp。偏离越远,两者差距越大。
Cpk 可能为负值吗?会的。如果均值已经落到某条规格界限之外,对应的单侧指数就会变成负数,说明该过程平均下来就在生产不合格品。