工程能力指数とは?
工程能力指数は、製造工程や業務プロセスが規格(仕様)の範囲内でどれだけ安定して成果物を生み出せるかを示す指標です。Cpは潜在的な能力を表し、工程のばらつきが許容公差に対してどの程度かを示します。一方Cpkは実際の能力を表し、工程の平均が規格の中心からどれだけ偏っているかを加味します。これらはシックスシグマや統計的工程管理(SPC)における中心的な指標です。
この計算ツールの使い方
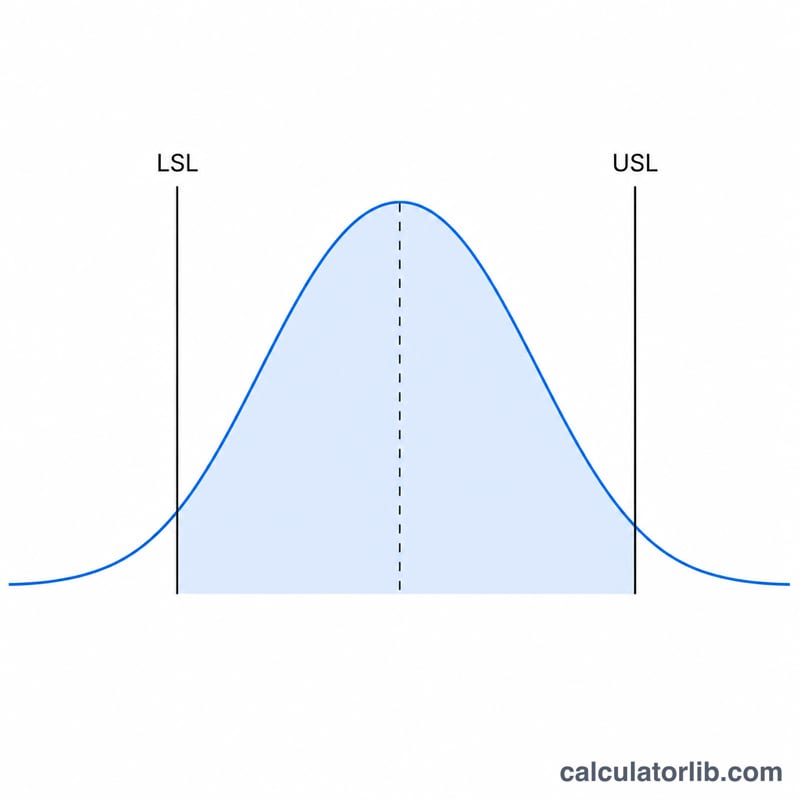
規格上限(USL)、規格下限(LSL)、測定した工程平均(μ)、工程の標準偏差(σ)を入力してください。CpとCpk、さらに片側指数であるCPU・CPLが算出されます。値が大きいほど工程能力が高いことを意味します。一般に1.33以上が求められ、重要特性では1.67以上が目安とされます。
計算式の解説
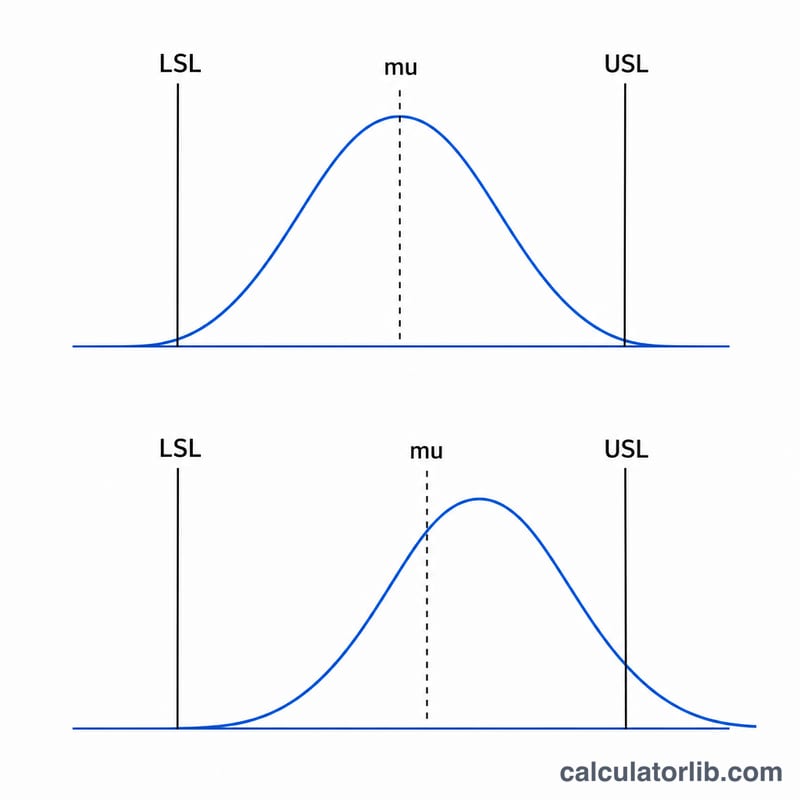
$$C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma}$$分母の6σは工程の自然なばらつき幅を表し、平均を中心とした±3σの範囲で出力全体の約99.73%をカバーします。Cpkは2つの片側比率のうち小さい方を採用します。すなわち$$C_{pu} = \frac{\text{USL} - \mu}{3\,\sigma} \qquad C_{pl} = \frac{\mu - \text{LSL}}{3\,\sigma}$$であり、中心から外れた工程ほど低く評価される仕組みです。工程が完全に中心にある場合、CpとCpkは一致します。
計算例
たとえばUSL = 10、LSL = 2、μ = 6、σ = 1とします。このとき\(C_p = (10 - 2)/(6 \times 1) = 8/6 = 1.333\)。\(C_{pu} = (10 - 6)/3 = 1.333\)、\(C_{pl} = (6 - 2)/3 = 1.333\)となるため、\(C_{pk} = \min(1.333,\, 1.333) = 1.333\)です。工程が中心に位置しているため、CpとCpkは一致します。
Cp・Cpkの結果の解釈
Cp は、規格の幅(USL − LSL)とプロセスの自然なばらつき(6σ)を比較します。プロセスが完全に中心に置かれている場合に、規格限界内に収まるかどうかを示します。Cpk は平均値の位置も考慮します。CPU と CPL のうち小さい方の値であり、平均値が最も近い規格限界からどれだけ離れているかを、3σ を単位として測ります。
次の表は、Cpk を近似シグマレベル(3 × Cpk)に対応させ、両側規格限界をもつ中心に置かれた、正規分布に従うプロセスについて、100万個あたりの想定不良率(PPM)を示したものです。
| Cpk | 近似シグマレベル(3 × Cpk) | 想定不良数(PPM、両側、中心) | 一般的な評価 |
|---|---|---|---|
| < 1.00 | < 3 | > 2,700 | 能力不足 |
| 1.00 | 3 | ≈ 2,700 | 境界域。余裕がない |
| 1.33 | 4 | ≈ 63 | 許容できるプロセスとして一般に挙げられる最低ライン |
| 1.50 | 4.5 | ≈ 6.8 | 良好 |
| 1.67 | 5 | ≈ 0.57 | 非常に良好。重要特性に用いられることが多い |
| 2.00 | 6 | ≈ 0.002 | シックスシグマレベルの能力 |
合否の目標値は業界や顧客によって異なります。1.33 や 1.67 といった値は一般的な慣行であり、普遍的な法則ではありません。ご自身の顧客や規格の要求事項を確認してください。
Cp–Cpkの差の読み方
- Cp = Cpk: プロセスの平均値が規格の中心にあります。
- Cp > Cpk: プロセスが中心からずれています。差が大きいほど、どちらか一方の限界側へのずれが大きくなります。平均値を中心に戻すことで、Cpk を Cp の値まで高められる場合があります。
- Cpk < 1.00: プロセスは規格を確実に満たす能力がありません。
- Cpk = 0: 平均値がちょうど規格限界上にあるため、出力のおよそ半分が規格外になります。
- 負の Cpk: 平均値が規格限界の外側にあるため、出力の半分以上が不適合になります。
- Cp が低い: 中心合わせだけでは改善しません。ばらつき(σ)を減らすか、許容差を広げる必要があります。
数値の前提条件
- データはおおむね正規分布に従う必要があります。歪んだデータや範囲が限定されたデータの場合、表中の PPM の値は大きく誤っている可能性があります。
- プロセスは安定しており、統計的管理状態にある必要があります。Cp/Cpk を信頼する前に管理図で確認してください。
- Cp と Cpk は短期(群内)σを用います。全体の長期 σ を用いると、通常それより低くなる性能指標 Pp と Ppk が得られます。
- ゲージの誤差は観測された σ を膨らませるため、測定システムは適切でなければなりません。
主要用語と記号
- USL(上方規格限界)
- 顧客または設計が許容する特性値の最大値。
- LSL(下方規格限界)
- 許容される最小値。
- プロセス平均(μ)
- サンプルデータから推定した、プロセス出力の平均値。
- 標準偏差(σ)
- プロセスのばらつきの尺度。群内(短期)σ は合理的な群の内部にある偶発的原因によるばらつきのみを反映し、Cp と Cpk に用いられます。全体(長期)σ は群間の変動やドリフトを含み、Pp と Ppk に用いられます。
- Cp
- 潜在能力: \(C_p = \frac{USL - LSL}{6\sigma}\)。中心位置は考慮しません。
- CPU
- 上方能力: \(C_{pu} = \frac{USL - \mu}{3\sigma}\)。
- CPL
- 下方能力: \(C_{pl} = \frac{\mu - LSL}{3\sigma}\)。
- Cpk
- 実際の能力: \(C_{pk} = \min(C_{pu},\, C_{pl})\)。プロセスが中心にある場合にのみ Cp と等しくなります。
- Pp / Ppk
- Cp・Cpk と同じ式を用いますが、全体の長期 σ を使う性能指標です。顧客が時間の経過とともに実際に経験する状態を表します。
- 規格限界と管理限界
- 規格限界は顧客または設計の要求から定まり、個々の製品に適用されます。管理限界はプロセスデータから計算され(通常は打点される統計量の平均 ±3σ)、プロセスが一貫して安定しているかを示します。両者は無関係であり、混同してはなりません。
- 統計的管理状態
- 偶発的原因によるばらつきのみが存在する状態で、プロセスが予測可能であることを意味します。能力指数は管理状態にあるプロセスに対してのみ意味を持ちます。
- PPM / DPMO
- 100万個あたりの不良数、または100万機会あたりの欠陥数。不適合出力の想定発生率です。
- シグマレベル
- 平均値から最も近い規格限界までの距離を σ を単位として表したもの。長期的なずれを想定しない場合、3 × Cpk に等しくなります。シックスシグマの慣例の中には1.5σの長期的なずれを加えるものがあり、そのため「6シグマ」はしばしば 3.4 DPMO と表記されます。
よくある質問(FAQ)
Cpkはどのくらいの値が望ましいですか?一般に\(C_{pk} \geq 1.33\)であれば工程能力ありとされ、安全に関わる重要特性では1.67以上が好まれます。
なぜCpkはCpより低くなるのですか?工程の平均が規格範囲の中心からずれるほど、CpkはCpを下回ります。中心からの偏りが大きいほど、その差は広がります。
Cpkがマイナスになることはありますか?あります。平均が規格限界の外側に出てしまうと、対応する片側指数がマイナスになり、平均的に規格外品を生産している状態を示します。