¿Qué es el índice de capacidad de proceso?
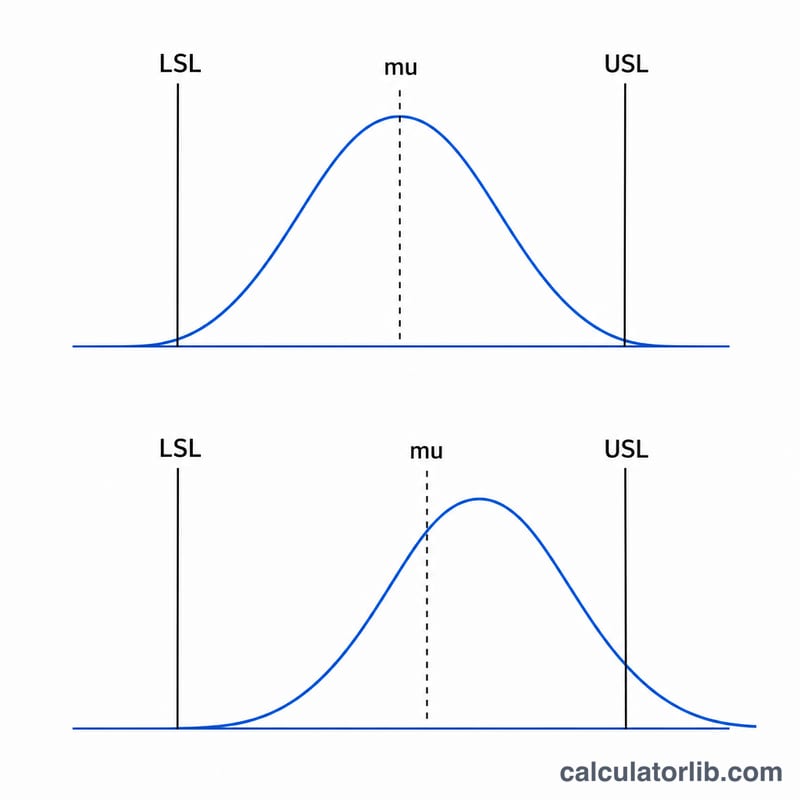
El índice de capacidad de proceso mide hasta qué punto un proceso industrial o de negocio es capaz de fabricar resultados dentro de sus límites de especificación. El Cp refleja la capacidad potencial: compara la dispersión del proceso con la tolerancia permitida. El Cpk, en cambio, refleja la capacidad real, porque tiene en cuenta si el proceso está centrado entre ambos límites. Estos índices son herramientas fundamentales en Six Sigma y en el control estadístico de procesos (SPC).
Cómo usar esta calculadora
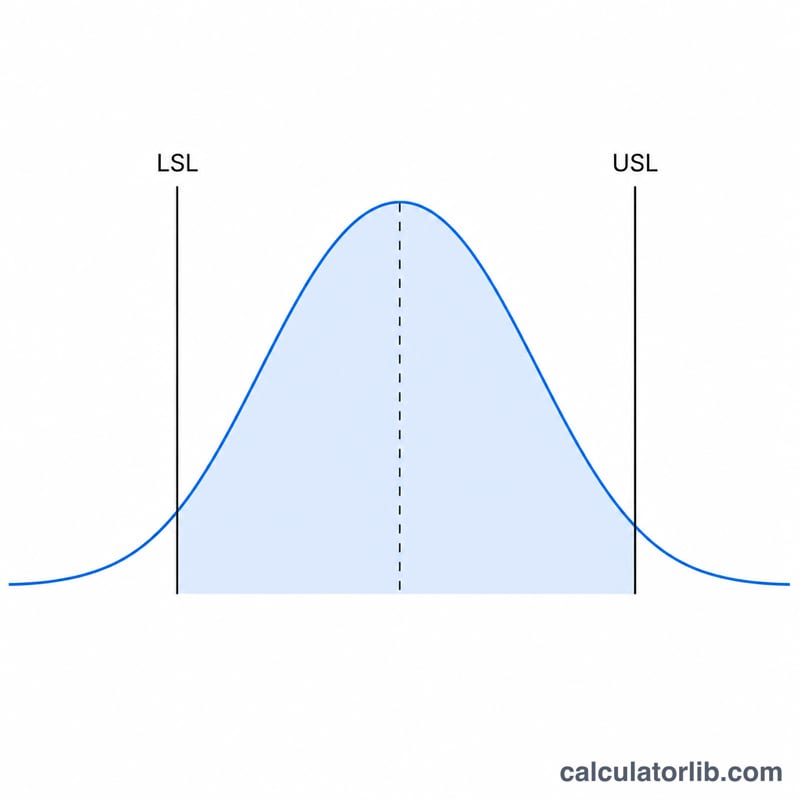
Introduce el límite superior de especificación (LSE), el límite inferior de especificación (LIE), la media del proceso medida (μ) y la desviación estándar del proceso (σ). La calculadora te devuelve Cp, Cpk y los índices unilaterales CPU y CPL. Cuanto mayor es el valor, más capaz es el proceso: lo habitual es exigir valores de 1,33 o superiores, mientras que para características críticas suele requerirse 1,67 o más.
La fórmula explicada
\(C_p = (\text{LSE} - \text{LIE}) / (6\sigma)\). El denominador \(6\sigma\) representa la dispersión natural del proceso (\(\pm 3\sigma\) en torno a la media abarca aproximadamente el 99,73 % de la producción).
$$ C_p = \frac{\text{USL} - \text{LSL}}{6\,\sigma} \qquad C_{pk} = \min\!\left(C_{pu},\, C_{pl}\right) $$El Cpk toma el menor de dos cocientes unilaterales —\(C_{pu} = (\text{LSE} - \mu)/(3\sigma)\) y \(C_{pl} = (\mu - \text{LIE})/(3\sigma)\)—, de modo que un proceso descentrado se penaliza.
$$ \text{donde}\quad \left\{ \begin{aligned} C_{pu} &= \frac{\text{USL} - \mu}{3\,\sigma} \\[0.4em] C_{pl} &= \frac{\mu - \text{LSL}}{3\,\sigma} \end{aligned} \right. $$Cuando el proceso está perfectamente centrado, Cp y Cpk coinciden.
Ejemplo resuelto
Supongamos \(\text{LSE} = 10\), \(\text{LIE} = 2\), \(\mu = 6\) y \(\sigma = 1\). Entonces
$$ C_p = \frac{10 - 2}{6 \times 1} = \frac{8}{6} = 1{,}333 $$\(C_{pu} = (10 - 6)/3 = 1{,}333\) y \(C_{pl} = (6 - 2)/3 = 1{,}333\), por lo que \(C_{pk} = \min(1{,}333;\ 1{,}333) = 1{,}333\). Como el proceso está centrado, Cp y Cpk son iguales.
Interpretación de sus resultados de Cp y Cpk
Cp compara el ancho de la especificación (USL − LSL) con la dispersión natural del proceso (6σ). Indica si el proceso podría encajar dentro de los límites si estuviera perfectamente centrado. Cpk también tiene en cuenta la posición de la media: es el menor de CPU y CPL, por lo que mide qué tan cerca está la media del límite más cercano, en unidades de 3σ.
La tabla siguiente relaciona Cpk con un nivel sigma aproximado (3 × Cpk) y con la tasa total esperada de defectos en partes por millón (PPM) para un proceso centrado, con distribución normal y límites de especificación bilaterales.
| Cpk | Nivel sigma aprox. (3 × Cpk) | Defectos esperados (PPM, bilateral, centrado) | Interpretación general |
|---|---|---|---|
| < 1.00 | < 3 | > 2,700 | No capaz |
| 1.00 | 3 | ≈ 2,700 | Marginal; sin margen de seguridad |
| 1.33 | 4 | ≈ 63 | Mínimo citado comúnmente para un proceso aceptable |
| 1.50 | 4.5 | ≈ 6.8 | Bueno |
| 1.67 | 5 | ≈ 0.57 | Muy bueno; a menudo se usa para características críticas |
| 2.00 | 6 | ≈ 0.002 | Capacidad de nivel Six Sigma |
Los objetivos de aceptación varían según la industria y el cliente. Valores como 1.33 o 1.67 son convenciones habituales, no leyes universales, así que consulte los requisitos de su cliente o norma.
Interpretación de la brecha Cp–Cpk
- Cp = Cpk: la media del proceso está en el centro de la especificación.
- Cp > Cpk: el proceso está descentrado. Cuanto mayor es la brecha, mayor es el desplazamiento hacia uno de los límites. Volver a centrar la media puede elevar Cpk hasta el valor de Cp.
- Cpk < 1.00: el proceso no es capaz de cumplir la especificación de forma fiable.
- Cpk = 0: la media está exactamente sobre un límite de especificación, por lo que aproximadamente la mitad de la producción queda fuera de él.
- Cpk negativo: la media está fuera de los límites de especificación, por lo que más de la mitad de la producción no es conforme.
- Cp bajo: centrar el proceso no bastará. Hay que reducir la variación (σ) o ampliar la tolerancia.
Supuestos detrás de las cifras
- Los datos se distribuyen aproximadamente de forma normal. Para datos asimétricos o acotados, las cifras de PPM de la tabla pueden ser muy erróneas.
- El proceso es estable y está bajo control estadístico. Verifíquelo con un gráfico de control antes de confiar en Cp/Cpk.
- Cp y Cpk usan una σ a corto plazo (dentro de subgrupos). Usar la σ global, a largo plazo, da los índices de desempeño Pp y Ppk, que suelen ser más bajos.
- El sistema de medición debe ser adecuado, porque el error del instrumento infla la σ observada.
Términos y símbolos clave
- USL (Límite superior de especificación)
- El mayor valor de una característica que permite el cliente o el diseño.
- LSL (Límite inferior de especificación)
- El menor valor permitido.
- Media del proceso (μ)
- El promedio de la salida del proceso, estimado a partir de datos de muestra.
- Desviación estándar (σ)
- Medida de la dispersión del proceso. La σ dentro de subgrupos (a corto plazo) refleja solo la variación por causas comunes dentro de subgrupos racionales y se usa para Cp y Cpk. La σ global (a largo plazo) incluye desplazamientos y derivas entre subgrupos y se usa para Pp y Ppk.
- Cp
- Capacidad potencial: \(C_p = \frac{USL - LSL}{6\sigma}\). No tiene en cuenta el centrado.
- CPU
- Capacidad superior: \(C_{pu} = \frac{USL - \mu}{3\sigma}\).
- CPL
- Capacidad inferior: \(C_{pl} = \frac{\mu - LSL}{3\sigma}\).
- Cpk
- Capacidad real: \(C_{pk} = \min(C_{pu},\, C_{pl})\). Solo es igual a Cp cuando el proceso está centrado.
- Pp / Ppk
- Índices de desempeño que usan las mismas fórmulas que Cp y Cpk, pero con la σ global a largo plazo. Describen lo que el cliente realmente experimenta a lo largo del tiempo.
- Límites de especificación frente a límites de control
- Los límites de especificación provienen de los requisitos del cliente o del diseño y se aplican a unidades individuales. Los límites de control se calculan a partir de los datos del proceso (normalmente media ± 3σ del estadístico graficado) y muestran si el proceso se comporta de manera consistente. No están relacionados y no deben confundirse.
- Control estadístico
- Estado en el que solo está presente la variación por causas comunes, por lo que el proceso es predecible. Los índices de capacidad solo son significativos para un proceso bajo control.
- PPM / DPMO
- Partes por millón o defectos por millón de oportunidades, la tasa esperada de producción no conforme.
- Nivel sigma
- La distancia desde la media hasta el límite de especificación más cercano, en unidades de σ. Es igual a 3 × Cpk cuando no se supone ningún desplazamiento a largo plazo. Algunas convenciones de Six Sigma añaden un desplazamiento a largo plazo de 1.5σ, por lo que «6 sigma» suele citarse como 3.4 DPMO.
Preguntas frecuentes
¿Qué valor de Cpk se considera bueno? Por lo general, un \(C_{pk} \geq 1{,}33\) se considera capaz, y se prefiere un valor \(\geq 1{,}67\) para características críticas de seguridad.
¿Por qué el Cpk es menor que el Cp? El Cpk baja por debajo del Cp siempre que la media del proceso se desvía del centro del rango de especificación. Cuanto más descentrado está, mayor es la diferencia.
¿Puede ser negativo el Cpk? Sí. Si la media queda fuera de uno de los límites de especificación, el índice unilateral correspondiente se vuelve negativo, lo que indica que, en promedio, el proceso genera piezas fuera de tolerancia.