六角形キルト計算機とは?
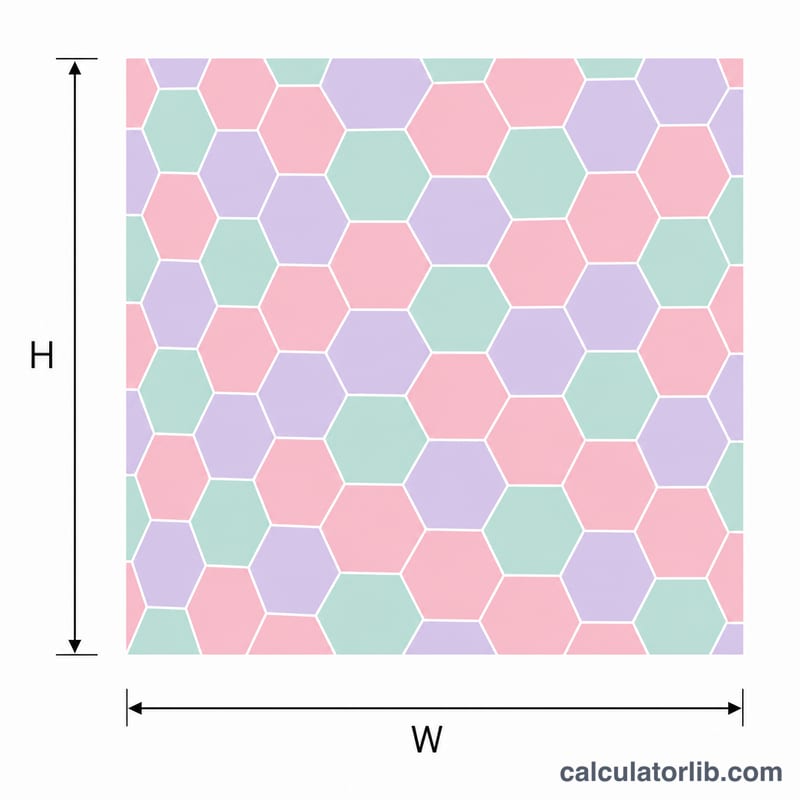
六角形キルト(英語では「ヘキシー(hexie)」とも呼ばれます)は、小さな正六角形のピースを辺どうしで縫い合わせて作る、パッチワークの定番デザインです。この計算機では、六角形1枚の一辺の長さをもとに、指定した幅と高さのキルトを埋めるのに必要なヘキサゴンの枚数を見積もります。さらに、六角形1枚の面積とキルト全体の面積も表示されるので、生地をどれだけ用意すればよいか安心して計画できます。
使い方
仕上がりのキルトの幅と高さをインチ(in)で入力し、続けて六角形1枚の一辺(まっすぐな辺1本分)の長さを入力してください。計算機はキルト全体の面積を六角形1枚の面積で割り、その値を切り上げます。ピースは小数単位では用意できないためです。六角形はすき間なくきれいに敷き詰められる(タイル状に並ぶ)ので、この面積ベースの見積もりは精度が高く信頼できます。実際には、縫い代やふちのトリミング分として、少し多めに余裕を見込んでおくとよいでしょう。
計算式の解説
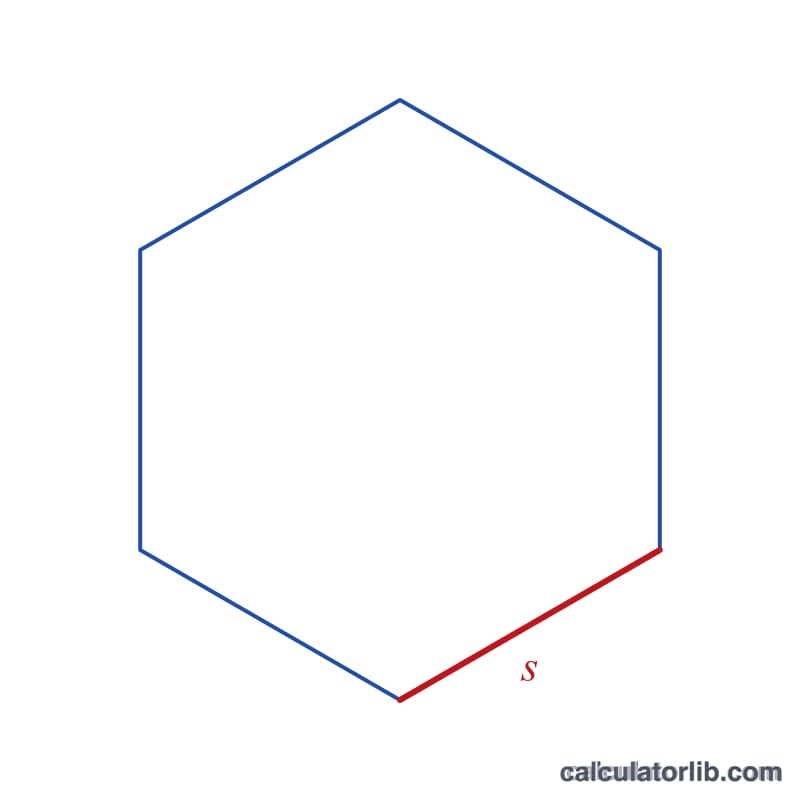
一辺の長さが \(s\) の正六角形の面積は $$A = \frac{3\sqrt{3}}{2} \times s^{2} \approx 2.598 \times s^{2}$$ で求められます。キルトの面積は単純に「幅 × 高さ」です。キルトの面積を六角形1枚の面積で割れば、必要な六角形の枚数が得られます:$$n = \frac{W \times H}{A}.$$
計算例
60 in × 80 in のキルトを、一辺 2.5 in の六角形で作る場合:六角形1枚の面積 $$= 2.598 \times 2.5^{2} \approx 16.238 \text{ in}^{2}.$$ キルトの面積 $$= 60 \times 80 = 4{,}800 \text{ in}^{2}.$$ 必要枚数 $$= 4{,}800 \div 16.238 \approx 295.6$$ となり、おおよそ 296枚 の六角形が必要です。
六角形サイズ変換表
キルターは通常「hexie」を辺の長さ \(s\) で表します。これは6つの等しい辺のうち1つの長さです。正六角形のその他すべての寸法は、その1つの数値から導き出されます:
$$\text{平坦面間}=s\sqrt{3}\approx 1.732\,s,\qquad \text{頂点間}=2s,\qquad A=\frac{3\sqrt{3}}{2}s^{2}\approx 2.598\,s^{2}$$
頂点間測定は六角形の長い対角線です。平坦面間測定は短い対角線です。どちらがピースの高さになるかは方向によります。フラット頂部の六角形(上下に平坦な辺があり、通常の列のレイアウト)は \(s\sqrt{3}\) の高さで、ポイント頂部の六角形は \(2s\) の高さです。以下のすべての値は、縫い代を加える前の完成サイズです。
| 辺 \(s\) (in) | 辺 \(s\) (cm) | 平坦面間 / 短対角線 \(s\sqrt{3}\) (in) | 頂点間 / 長対角線 \(2s\) (in) | 周囲 \(6s\) (in) | 面積 \(2.598\,s^{2}\) (in²) |
|---|---|---|---|---|---|
| 0.5 | 1.27 | 0.866 | 1.00 | 3.0 | 0.650 |
| 0.75 | 1.91 | 1.299 | 1.50 | 4.5 | 1.461 |
| 1 | 2.54 | 1.732 | 2.00 | 6.0 | 2.598 |
| 1.25 | 3.18 | 2.165 | 2.50 | 7.5 | 4.060 |
| 1.5 | 3.81 | 2.598 | 3.00 | 9.0 | 5.846 |
| 2 | 5.08 | 3.464 | 4.00 | 12.0 | 10.392 |
| 2.5 | 6.35 | 4.330 | 5.00 | 15.0 | 16.238 |
| 3 | 7.62 | 5.196 | 6.00 | 18.0 | 23.383 |
辺の長さは正確な関係式 1 in = 2.54 cm で変換されます。プリカット紙とアクリルテンプレートはサプライヤー間でラベルが一貫していないことに注意してください。「1インチ六角形」という用語は、1 in の辺を意味するものもあれば、平坦面間で1 in を意味するもの(これは0.577 in の辺のみ)もあります。値を入力する前にテンプレートの1つの辺を測定してください。
キルトサイズと六角形サイズに必要な六角形
カウント数は、キルトの表面積を1つの六角形の面積で割り、整数に四捨五入したものです:
$$N=\left\lceil \frac{W \times H}{2.598\,s^{2}} \right\rceil$$
実践例 — 70 in × 90 in のツインキルト、1.5 in 六角形の場合:
$$N=\left\lceil \frac{70 \times 90}{2.598 \times 1.5^{2}} \right\rceil=\left\lceil \frac{6300}{5.846} \right\rceil=\left\lceil 1077.7 \right\rceil=1078$$
したがって、ツイントップをカバーするには、1.5 in 辺の1078個の六角形が必要です。
以下のキルト寸法は、北米(米国)の一般的なマットレスベースのキルトサイズ(インチ単位)です。寝具のサイズは英国、ヨーロッパ、オーストラリア、日本では異なるため、ラベルに頼るのではなく、自分のマットレスと希望の垂れを測定してください。
| キルトサイズ | 寸法 (in) | トップ面積 (in²) | \(s=1\) in (各2.598 in²) |
\(s=1.5\) in (各5.846 in²) |
\(s=2.5\) in (各16.238 in²) |
|---|---|---|---|---|---|
| ベビー / クリブ | 36 × 52 | 1,872 | 721 | 321 | 116 |
| ラップ / スロー | 50 × 65 | 3,250 | 1,251 | 556 | 201 |
| ツイン | 70 × 90 | 6,300 | 2,425 | 1,078 | 388 |
| クイーン | 90 × 95 | 8,550 | 3,291 | 1,463 | 527 |
| キング | 108 × 98 | 10,584 | 4,074 | 1,811 | 652 |
算術が明らかにする2つのこと。まず、辺の長さを半分にすると、ピース数がおおよそ4倍になります。なぜなら面積は \(s^{2}\) に比例するからです。同じクイーントップは、2.5 in 六角形で527ピースですが、1 in 六角形では3,291ピースです。次に、これらは純粋な面積カウントです。六角形が長方形を完全にタイル張りすると仮定し、端で切り落とされたピースやミスの余地はありません。これらを計画の最小値として扱い、以下で説明されているようにマージンを追加してください。
実用的な生地とカッティングの推奨事項
- 5~10% の余分な六角形を追加してください。 六角形は長方形を完全に埋めることができないため、すべての端のピースはトリミングまたは交換され、一部は地の目がずれたり、モチーフカットが失敗したり、間違った場所で縫われたりします。上記の1,078個の六角形ツインの場合、およそ1,135~1,190ピースを計画してください。モチーフをこだわりのカットをするときは、その範囲の上限(またはそれ以上)に進んでください。中心がずれたカットは拒否されるからです。
- カッティング前に直線縁の処理方法を決定してください。 六角形フィールドはジグザグで終わります。3つの通常のオプションがあります。(a) サイドと端に沿って半六角形と四分の一/端三角形をつなぎ合わせて、トップを正方形にします。半六角形は面積の半分で完成し、\(1.299\,s^{2}\) となります。(b) 六角形をつなぎ合わせた後、ジグザグを直線で切り落とします。これはエッジのピースを失い、バインディングで安定させるために生のバイアスエッジが残ります。または(c) ジグザグを保ち、波状または面取り縁としてバインディングを行います。これは最も少ないピースを使用しますが、バイアスバインディングが必要です。
- すべてのカット片に縫い代を追加してください。 1/4 in の余裕が通常のキルティング標準です(メートル法パターンでは6 mm)。幾何学的には、すべての6つの辺を1/4 in 外側に押すと、辺の長さが \(2 \times 0.25/\sqrt{3}\approx 0.29\) in 伸びます。したがって、1 in 完成六角形は約1.29 in の辺でカットし、1.5 in 六角形は約1.79 in の辺でカットすべきです。単に1/4 in を辺に追加するという一般的なショートカット(1 in 完成で1.25 in カット)では、約7/32 in のわずかに不足した余裕が残ります。これはイングリッシュペーパーピーシングには問題ありませんが、マシンピーシングではタイトです。確実な場合は、より大きなサイズでカットしてください。
- 完成面積ではなく、カット面積からヤーデージを見積もってください。 この順序で作業してください。カット六角形面積 \(= 2.598 \times (\text{カット辺})^{2}\); 総ピース数を掛ける; 使用可能な生地幅で割る; 36で割ってヤード数を取得; 次に、カッティングレイアウトの六角形間のギャップを考慮して10~15% を追加します。米国で販売されるキルティングコットンは通常42~45 in 幅ですが、セルバッジと収縮後の使用可能部分は約40~42 in です。ヨーロッパと日本のコットンはしばしば狭いため、ボルトを測定してください。1.5 in 完成(1.79 in カット、1,078ピース)のツインの場合:$$2.598 \times 1.79^{2}\approx 8.32\ \text{in}^{2};\quad 1078 \times 8.32\approx 8969\ \text{in}^{2};\quad \frac{8969}{40}\approx 224\ \text{in};\quad \frac{224}{36}\approx 6.2\ \text{yd};\quad 6.2 \times 1.15\approx 7.2\ \text{yd}$$ したがって、すべてのプリント全体で約7 1/4 yd(およそ6.6 m)を購入してください。その後、色のプランに応じてファブリック間で分割し、各個別カットを最も近い1/4 yd またはファットクォーターに四捨五入してください。
- ペーパーとテンプレートの全パックに四捨五入してください。 プリカットイングリッシュペーパーピーシングペーパーは固定パックサイズで販売されています(通常パックあたり50または100個)。1,135ピースは11.35ではなく、100パックの12を意味します。ペーパーは再利用可能です。ほとんどのキルターは大規模プロジェクトを通じて一度に100~300をサイクルします。したがって、快適なバッチをバストするのに十分なペーパーを購入し、1つの六角形あたり1つのペーパーを購入します。ペーパーとアクリルカッティングテンプレートを同じサイズラインから購入して一致させます。
- 単に面積ではなく、レイアウトに対してカウント数をチェックしてください。 面積分割はどのくらいの生地を購入するかを示します。1行の簡単なスケッチは、六角形が実際にどのように配置されるかを示しています。フラットトップの行は、列あたり \(1.5\,s\) 水平方向に進み、行あたり \(s\sqrt{3}\) 進むため、列と行がキルト幅を均等に分割することはほとんどありません。完成したキルトサイズを1インチまたは2インチ調整して、六角形の整数に着地するのは通常、細長い列をピースするよりも簡単です。
カッティングサイズのエラーが行全体に複合し、計算されたサイズより小さくまたは大きく完成するキルトとして表示される前に、1つのテスト六角形をカットし、2~3つをステッチします。
よくある質問
「一辺の長さ」は六角形の幅と同じですか? いいえ、違います。「一辺」は辺1本分の長さです。正六角形の対辺間(平らな面どうし)の幅は \(s \times \sqrt{3}\)、対角(頂点どうし)の幅は \(2 \times s\) になります。
生地は多めに用意すべきですか? はい。縫い代やふちのトリミング、作業ミスに備えて、5〜10%ほど多めに見込んでおきましょう。
この計算は縫い代を含んでいますか? いいえ。仕上がりサイズで計算しています。実際に布を裁つときは、縫い代分だけ六角形を大きめにカットしてください。