관리상한선(UCL)이란?
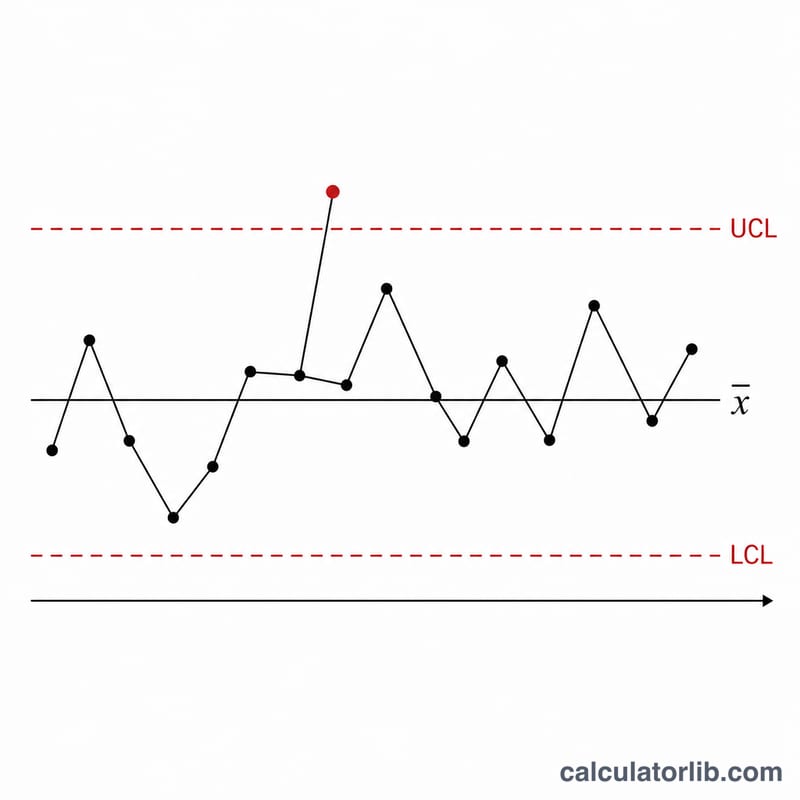
관리상한선(UCL, Upper Control Limit)은 통계적 공정관리(SPC) 관리도에서 공정 측정값이 여전히 "관리 상태(in control)"로 인정되는 최대값을 뜻합니다. 관리하한선(LCL)과 중심선(공정 평균)과 함께, 안정적이고 예측 가능한 공정이 움직여야 할 범위의 경계를 정의하죠. 이 한계선을 벗어난 점은 이상 원인(special-cause) 변동을 나타내므로 원인 조사가 필요합니다.
계산기 사용 방법
세 가지 값을 입력하세요. 공정 평균(x̄, 표본들의 평균), 표준편차(\(\sigma\), 데이터의 산포), 그리고 시그마 배수(\(k\))입니다. 가장 널리 쓰이는 슈하트(Shewhart) 관리도는 \(k = 3\)을 사용하며, 정규분포 데이터의 약 99.7%를 포괄합니다. 계산기는 UCL, LCL, 중심선을 즉시 산출해 줍니다.
공식 설명
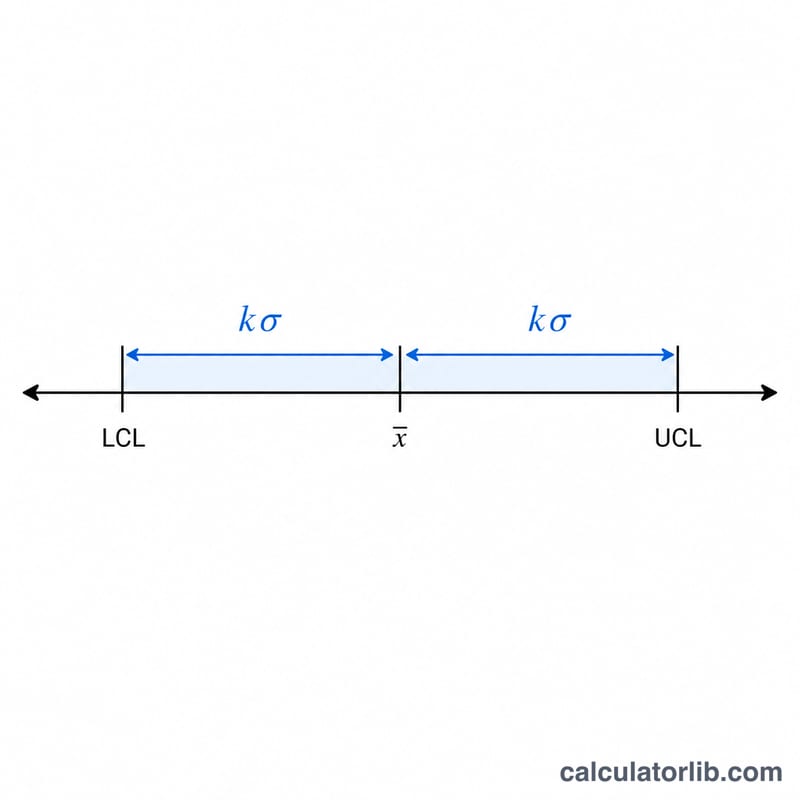
관리 한계선은 다음과 같이 계산합니다.
$$\begin{gathered} \text{UCL} = \text{Mean} + \text{k} \cdot \sigma \\[1em] \text{LCL} = \text{Mean} - \text{k} \cdot \sigma \end{gathered}$$\(k = 3\)이면 한계선은 평균에서 표준편차 3배 떨어진 위치에 놓입니다. \(k\)가 작을수록(예: 2) 한계선이 좁아져 경보가 더 자주 발생하고, \(k\)가 클수록 한계선이 넓어집니다. 일부 실무자는 개별 값이 아니라 부분군(subgroup) 평균의 표준편차를 \(\sigma\)로 사용하므로, 사용하는 \(\sigma\)가 관리도 유형과 맞는지 반드시 확인하세요.
계산 예시
어느 충전 라인의 평균 충전량이 50 mL, 표준편차가 5 mL이고 \(k = 3\)이라고 가정해 봅시다. 그러면 $$\text{UCL} = 50 + 3 \times 5 = 65 \text{ mL},$$ $$\text{LCL} = 50 - 3 \times 5 = 35 \text{ mL}$$가 됩니다. 65 mL를 넘거나 35 mL 미만으로 측정된 병은 관리 이탈 상태이므로 따로 표시해 점검해야 합니다.
관리 한계선의 k 값에 따른 변화
승수 k는 중심선에서 관리 한계선까지의 거리를 정합니다. 이 표는 예시 계산을 사용합니다: 공정 평균 = 50, 표준편차 \(\sigma\) = 5이므로 UCL = 50 + k·5, LCL = 50 − k·5입니다. 예를 들어 k = 3일 때 상한선은 50 + 3 × 5 = 65입니다.
| k | UCL | LCL | 관리 상태 정규 데이터가 한계 내에 있는 비율 | 점당 대략적인 오경보율 |
|---|---|---|---|---|
| 1 | 55 | 45 | 68.27% | 약 3개 중 1개 |
| 2 | 60 | 40 | 95.45% | 약 22개 중 1개 |
| 2.5 | 62.5 | 37.5 | 98.76% | 약 81개 중 1개 |
| 3 | 65 | 35 | 99.73% | 약 370개 중 1개 |
| 4 | 70 | 30 | 99.994% | 약 15,787개 중 1개 |
위 비율은 안정된 공정과 정규분포를 따르는 데이터를 가정합니다. 한계선이 좁으면(작은 k) 변화를 더 빨리 포착하지만 오경보가 늘어납니다. 한계선이 넓으면(큰 k) 오경보는 줄지만 실제 변화에 대한 반응이 느려집니다. k = 3은 전통적인 슈하트 방식의 표준 선택입니다.
관리 한계선 해석하기
우연 원인 변동은 안정된 공정에 내재된 자연스럽고 무작위적인 변동입니다. 여러 작은 원인에서 비롯되며 한계 내에서는 예측 가능합니다. 이상 원인 변동은 공구 고장, 새 원자재 로트, 작업자 교체처럼 특정하고 식별 가능한 사건에서 비롯됩니다. 이는 공정이 평소 패턴과 다르게 움직이게 만듭니다.
UCL 위 또는 LCL 아래의 점은 이상 원인 변동이 있을 가능성을 나타내는 신호이며 조사해야 합니다. 한계 내의 점들은 우연 원인 변동과 일치하지만, 한계 내에서도 특정 패턴은 문제를 알릴 수 있습니다. 흔히 사용되는 런 규칙(웨스턴 일렉트릭 / 넬슨)은 다음과 같습니다:
- 중심선의 같은 쪽에 연속으로 있는 8개의 점(일부 버전은 9개를 사용합니다).
- 6개의 점이 연속으로 꾸준히 증가하거나 감소함.
- 연속된 3개 중 2개의 점이 중심선의 같은 쪽에서 2시그마를 벗어남.
규칙을 추가할수록 민감도가 높아지지만 전체 오경보율도 함께 올라가므로, 신중하게 적용해야 합니다.
관리 한계선은 규격 한계선이 아닙니다. 관리 한계선은 공정 자체의 데이터에서 도출되며 공정이 실제로 하고 있는 것을 나타냅니다. 규격 한계선은 고객 또는 설계 요구사항에서 도출되며 공정이 해야 하는 것을 나타냅니다. 공정이 완벽하게 관리 상태에 있더라도, 예를 들어 안정적이지만 목표에서 치우쳐 중심이 맞지 않거나 자연적 산포가 너무 크다면 규격을 벗어난 제품을 생산할 수 있습니다. 반대로 공정이 규격 안에 있으면서도 관리 상태를 벗어날 수도 있습니다.
관리도 상수 (A2, D3, D4, d2)
이 표준 SPC 상수들은 부분군 크기 n에 따라 달라지며, X-bar 관리도와 R 관리도에 사용됩니다.
| n | d2 | A2 | D3 | D4 |
|---|---|---|---|---|
| 2 | 1.128 | 1.880 | 0 | 3.267 |
| 3 | 1.693 | 1.023 | 0 | 2.574 |
| 4 | 2.059 | 0.729 | 0 | 2.282 |
| 5 | 2.326 | 0.577 | 0 | 2.114 |
| 6 | 2.534 | 0.483 | 0 | 2.004 |
| 7 | 2.704 | 0.419 | 0.076 | 1.924 |
| 8 | 2.847 | 0.373 | 0.136 | 1.864 |
| 9 | 2.970 | 0.337 | 0.184 | 1.816 |
| 10 | 3.078 | 0.308 | 0.223 | 1.777 |
사용 방법:
- 평균 부분군 범위로부터 공정 표준편차를 추정합니다: \(\hat{\sigma} \approx \bar{R} / d_2\). 이 값을 계산기에 시그마로 입력할 수 있습니다(개별 값의 경우; 부분군 평균의 경우 표준오차는 \(\hat{\sigma}/\sqrt{n}\)입니다).
- X-bar 관리도 한계: \(\bar{\bar{X}} \pm A_2 \cdot \bar{R}\), 여기서 \(\bar{\bar{X}}\)는 부분군 평균들의 전체 평균입니다.
- R 관리도 한계: \(\text{LCL} = D_3 \cdot \bar{R}\) 및 \(\text{UCL} = D_4 \cdot \bar{R}\). D3가 0이면 하한선은 0입니다.
이 상수들은 3시그마 한계와 정규분포 데이터를 가정합니다.
자주 묻는 질문
왜 k는 보통 3인가요? 3시그마 한계선은 민감도와 오경보 사이의 균형을 맞춰 줍니다. 관리 상태 점의 약 99.73%가 이 안에 들어오므로, 실제로 무언가 바뀌지 않는 한 한계 이탈 점은 드물게 나타납니다.
LCL이 음수가 될 수 있나요? 수학적으로는 가능합니다. 다만 음수가 될 수 없는 계수형 데이터나 측정값의 경우, LCL은 보통 0으로 절단(truncate)합니다.
어떤 관리도에 적용되나요? 평균 \(\pm\, k \cdot \sigma\) 라는 동일한 논리가 X̄ 관리도, 개별값 관리도(I-MR) 등 다양한 슈하트 관리도의 바탕이 됩니다. 차이는 \(\sigma\)를 어떻게 추정하느냐에 있을 뿐입니다.