Gerçek Konum (True Position) Nedir?
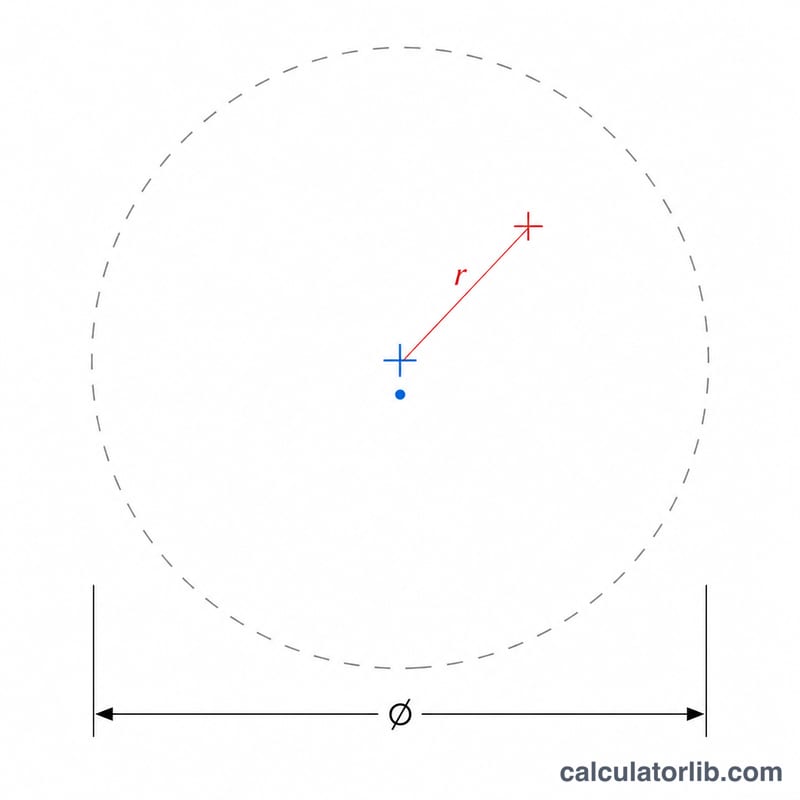
Gerçek konum, bir elemanın gerçek merkezinin teorik olarak tam (nominal) konumundan ne kadar sapabileceğini tanımlayan bir Geometrik Boyutlandırma ve Toleranslama (GD&T) kontrolüdür. Tolerans bölgesi, nominal noktayı merkez alan bir daire (2 boyutta) olduğundan, gerçek konum bir çap olarak ifade edilir; radyal sapmanın ikiyle çarpılmasının nedeni de tam olarak budur.
Bu Hesaplayıcı Nasıl Kullanılır?
Önce elemanın teorik olarak tam nominal X ve Y koordinatlarını girin, ardından muayeneden (CMM, optik komparatör vb.) elde ettiğiniz ölçülen X ve Y koordinatlarını girin. Hesaplayıcı; gerçek konum değerini (elemanı içine alacak tolerans bölgesinin çapını) X, Y ve radyal sapmalarla birlikte verir. Tüm değerlerde aynı birimi kullanın — milimetre veya inç.
Formülün Açıklaması
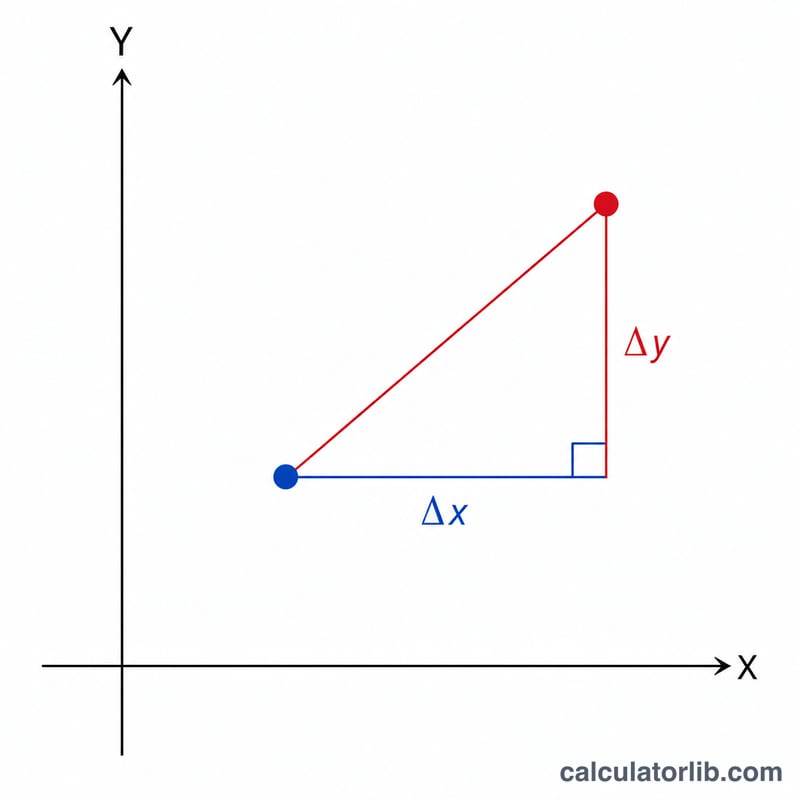
İlk olarak sapmaları bulun: \(\Delta X = X_{\text{ölçülen}} - X_{\text{nominal}}\) ve \(\Delta Y = Y_{\text{ölçülen}} - Y_{\text{nominal}}\). Radyal sapma
$$r = \sqrt{\Delta X^2 + \Delta Y^2}$$şeklindedir; bu, gerçek konuma olan fiili mesafedir. Gerçek konum ise
$$\text{TP} = 2 \times r$$olur; çünkü silindirik (dairesel) tolerans bölgesi yarıçapla değil, çapla tanımlanır.
Çözümlü Örnek
Bir delik nominal olarak (10, 10) mm konumundayken (10.3, 10.4) mm noktasında ölçülmüş olsun. \(\Delta X = 0{,}3\), \(\Delta Y = 0{,}4\) olur; dolayısıyla
$$r = \sqrt{0{,}09 + 0{,}16} = \sqrt{0{,}25} = 0{,}5 \text{ mm}$$Gerçek konum =
$$2 \times 0{,}5 = \mathbf{1{,}0 \text{ mm}}$$Bu eleman, ancak teknik resimdeki konumsal tolerans 1,0 mm veya daha büyükse (herhangi bir bonus tolerans eklenmeden önce) kabul edilebilir.
GD&T Terimleri (Gerçek Konum İçin Kullanılan)
Bu tanımlar ASME Y14.5 standardını (ABD GD&T standardı) izler. ISO 1101 ise ISO karşılığıdır; terminoloji ve bazı kurallar iki standart arasında hafifçe farklılık gösterir.
- Temel boyut (teorik olarak tam boyut)
- Bir özelliğin tam boyutunu, konumunu veya yönelimini tanımlayan, kutu içinde gösterilen sayısal değer. Kendine ait bir toleransı yoktur. Tolerans, özellik kontrol çerçevesinden gelir.
- Nominal / gerçek konum
- Temel boyutlarla, referans veri çerçevesine göre tanımlanan, bir özelliğin tam teorik konumu. Hesap makinesi, bu noktadan sapmayı ölçer.
- Özellik kontrol çerçevesi
- Çizimde geometrik özelliği (konum ⌖ gibi), tolerans değerini ve tolerans bölgesi şeklini (⌀0,25 gibi), varsa malzeme durumu değiştiricisini ve veri referanslarını belirten dikdörtgen kutu.
- Tolerans bölgesi
- Özelliğin (konum için ekseni veya orta düzlemi) içinde bulunması gereken bölge. ⌀ konum için, gerçek konum merkezli bir silindir (2B'de bir daire) biçimindedir.
- Veri referans çerçevesi
- Temel boyutların ve ölçümlerin başlangıç noktasını oluşturan, referans verilen veri özelliklerinden oluşturulmuş, birbirine dik düzlemler kümesi.
- MMC (maksimum malzeme durumu)
- Bir özelliğin en fazla malzemeyi içerdiği boyut: boyut sınırları içindeki en küçük delik veya en büyük mil/şaft.
- LMC (en az malzeme durumu)
- Bir özelliğin en az malzemeyi içerdiği boyut: boyut sınırları içindeki en büyük delik veya en küçük mil/şaft.
- RFS (özellik boyutundan bağımsız)
- Tolerans, özelliğin üretilen her boyutunda geçerlidir ve ek (bonus) tolerans yoktur. MMC veya LMC belirtilmediği sürece ASME Y14.5'te konum için varsayılan durumdur.
- Bonus tolerans
- Bir özellik, MMC'den (veya LMC'den) karşı boyut sınırına doğru saptığında kazanılan ek konum toleransı. Belirtilen malzeme durumu boyutundan olan sapmaya eşittir.
- Radyal sapma
- Ölçülen ve nominal konumlar arasındaki \(\sqrt{(\Delta x)^2 + (\Delta y)^2}\) düz çizgi mesafesi. Çap olarak raporlanan gerçek konum, bu değerin iki katıdır.
- CMM (koordinat ölçüm makinesi)
- Özellik koordinatlarını ve boyutlarını raporlamak için bir parçayı tarayan ölçüm cihazı; genellikle buraya girilen ölçülmüş X ve Y değerlerinin kaynağıdır.
Sıkça Sorulan Sorular
Neden 2 ile çarpıyoruz? Konumsal tolerans bölgesi, çapıyla tanımlanan bir daire/silindirdir. Ölçülen nokta bu dairenin içinde \(r\) yarıçapında bir yerde bulunduğundan, gereken çap \(2r\) olur.
Bu hesaplama bonus toleransı içerir mi? Hayır. Burada yalnızca temel konumsal sapma hesaplanır. MMC/LMC değiştiricilerinden gelen bonus tolerans, izin verilen toleransınıza ayrıca eklenmelidir.
Hangi birimleri kullanmalıyım? Birbiriyle tutarlı olmak kaydıyla herhangi bir birim. Nominal ve ölçülen değerler milimetre cinsindense sonuç milimetre, inç cinsindense sonuç inç olarak çıkar.