什麼是真位度?
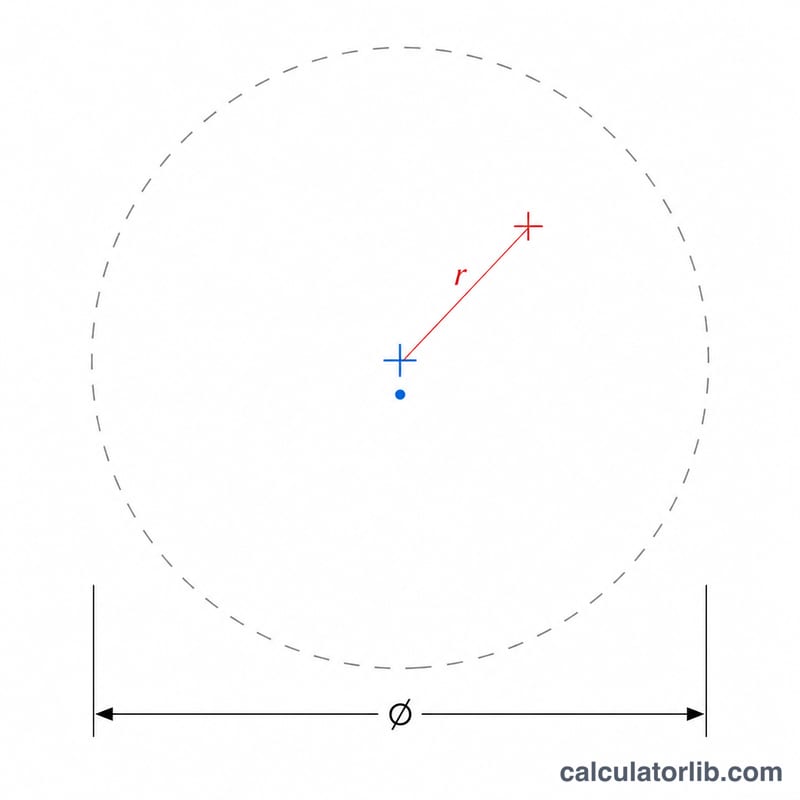
真位度(True Position)是幾何尺寸與公差(GD&T,Geometric Dimensioning and Tolerancing)中的一種位置控制,用來規範特徵的實際中心可以偏離理論精確(標稱)位置多遠。由於公差帶在二維平面上是一個以理論點為圓心的圓,真位度是以直徑來表示——這也正是半徑偏差要乘以 2 的原因。
如何使用本計算器
先輸入特徵理論精確的標稱 X、Y 座標,再輸入你在檢測(三次元量床 CMM、投影機等)時所得到的量測 X、Y 座標。計算器會回傳真位度數值(包覆該特徵所需公差帶的直徑),以及 X、Y 與半徑方向的偏差。整個計算請使用一致的單位——公釐(mm)或英吋(inch)皆可,但不要混用。
公式說明
首先求出各方向偏差:\(\Delta X = X_{\text{量測}} - X_{\text{標稱}}\),\(\Delta Y = Y_{\text{量測}} - Y_{\text{標稱}}\)。半徑偏差為 \(r = \sqrt{\Delta X^2 + \Delta Y^2}\),也就是實際位置與理論位置之間的距離。真位度則為以下公式,因為圓柱(圓形)公差帶是以直徑而非半徑來標註。
$$\text{TP} = 2 \times r$$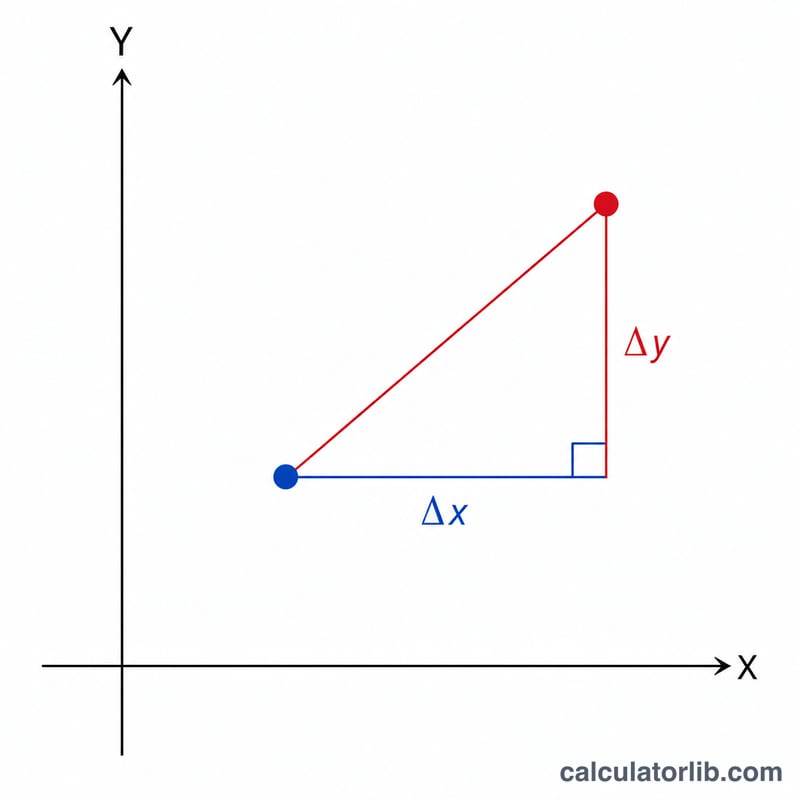
實例演算
某孔的標稱位置為 (10, 10) mm,量測結果為 (10.3, 10.4) mm。\(\Delta X = 0.3\)、\(\Delta Y = 0.4\),因此
$$r = \sqrt{0.09 + 0.16} = \sqrt{0.25} = 0.5 \text{ mm}$$真位度 = $$2 \times 0.5 = \mathbf{1.0 \text{ mm}}$$只有當圖面標註的位置公差為 1.0 mm 或更大時(尚未計入任何額外公差),此特徵才算合格。
真位度中使用的 GD&T 術語
這些定義遵循 ASME Y14.5(美國 GD&T 標準)。ISO 1101 是其 ISO 對應標準,兩者的術語與部分規則略有不同。
- 基準尺寸(理論精確尺寸)
- 以方框標示的數值,用來定義特徵的精確尺寸、位置或方向。它本身不帶公差,公差來自特徵控制框。
- 標稱/真位置
- 特徵的精確理論位置,由相對於基準參考框架的基準尺寸所定義。計算器測量的是與此點之間的偏差。
- 特徵控制框
- 圖面上的矩形方框,標示幾何特性(例如位置 ⌖)、公差值與公差帶形狀(例如 ⌀0.25)、任何材料條件修飾符,以及基準參考。
- 公差帶
- 特徵(就位置而言,為其軸線或中心平面)必須落在其中的區域。對於 ⌀ 位置度而言,它是以真位置為中心的圓柱(在二維中為圓形)。
- 基準參考框架
- 由所參考的基準特徵建立、彼此互相垂直的一組平面,基準尺寸與量測皆由此起算。
- MMC(最大實體條件)
- 特徵含有最多材料時的尺寸:在其尺寸界限內最小的孔或最大的銷或軸。
- LMC(最小實體條件)
- 特徵含有最少材料時的尺寸:在其尺寸界限內最大的孔或最小的銷或軸。
- RFS(不論特徵尺寸)
- 公差適用於特徵的任何實際尺寸,不提供額外獎勵公差。除非另外指定 MMC 或 LMC,否則這是 ASME Y14.5 中位置度的預設條件。
- 獎勵公差
- 當特徵從 MMC(或 LMC)朝向其相反尺寸界限偏離時,所獲得的額外位置公差。其值等於偏離指定材料條件尺寸的量。
- 徑向偏差
- 量測位置與標稱位置之間的直線距離 \(\sqrt{(\Delta x)^2 + (\Delta y)^2}\)。以直徑表示的真位置為此數值的兩倍。
- CMM(三座標量測機)
- 一種量測儀器,透過探針接觸工件以回報特徵的座標與尺寸,通常是此處輸入的量測 X 與 Y 值的來源。
常見問題
為什麼要乘以 2?位置公差帶是一個以直徑定義的圓/圓柱。量測點位於該圓內半徑 \(r\) 的某處,因此所需的直徑就是 \(2r\)。
這有包含額外公差(Bonus Tolerance)嗎?沒有。本計算器算的是基本位置偏差。由最大實體狀態(MMC)或最小實體狀態(LMC)符號所衍生的額外公差,必須另外加進你允許的公差之中。
我應該使用什麼單位?任何一致的單位都可以。若標稱值與量測值都以公釐輸入,結果即為公釐;若以英吋輸入,結果即為英吋。