什麼是管制上限?
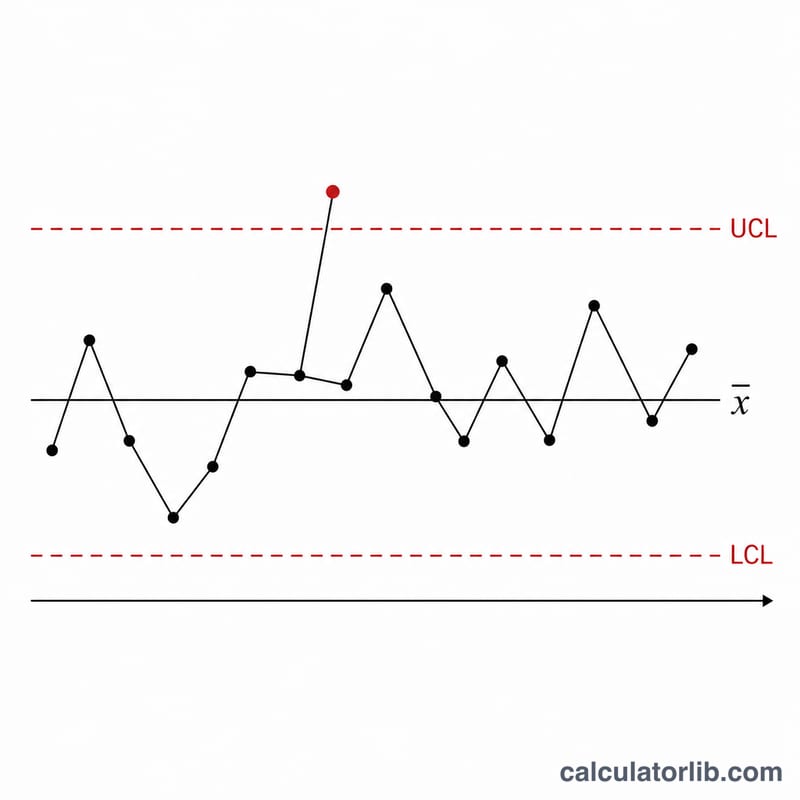
管制上限(Upper Control Limit,UCL)是指在統計製程管制(SPC)管制圖中,製程量測值仍被視為「製程穩定」的最大值。它與管制下限(LCL)以及中心線(製程平均數)共同界定出一條穩定、可預測製程應運作的範圍。當資料點落在這些界限之外時,就代表出現了異常原因變異(special-cause variation),需要進一步追查。
如何使用本計算器
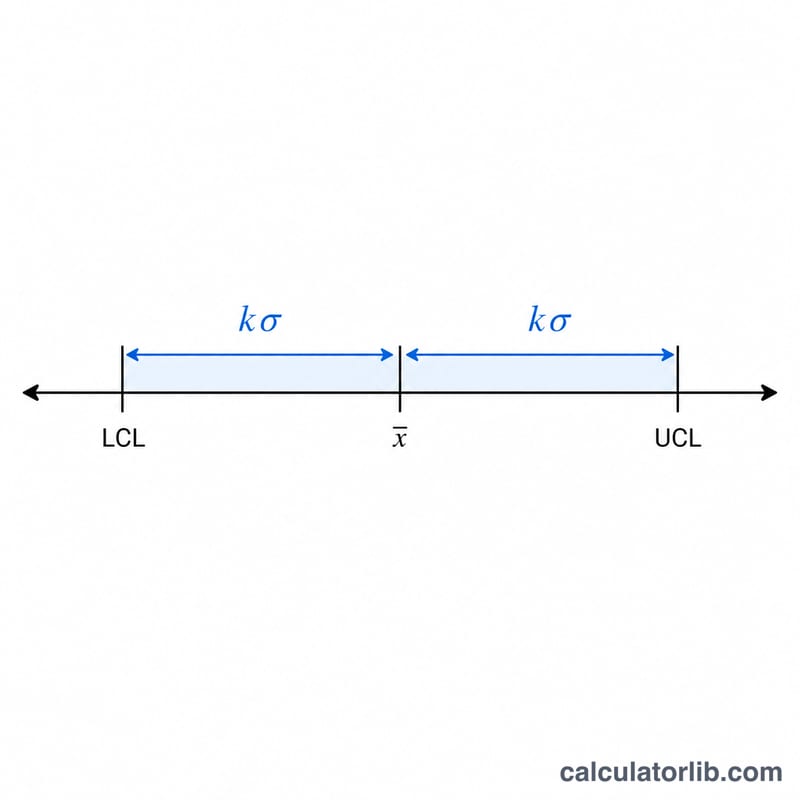
請輸入三個數值:製程平均數(x̄,樣本的平均值)、標準差(\(\sigma\),資料的離散程度),以及 Sigma 倍數(\(k\))。經典的休哈特(Shewhart)管制圖採用 \(k = 3\),可涵蓋常態分布資料中約 99.7% 的範圍。計算器會立即回傳 UCL、LCL 與中心線。
公式說明
管制界限的計算方式如下:
$$\begin{gathered} \text{UCL} = \text{Mean} + k \cdot \sigma \\[1em] \text{LCL} = \text{Mean} - k \cdot \sigma \end{gathered}$$當 \(k = 3\) 時,界限位於距離平均數三個標準差之處。較小的 \(k\)(例如 2)會收緊界限、觸發更多警示;較大的 \(k\) 則會放寬界限。部分實務工作者會以「子群平均值的標準差」而非個別值的標準差作為 \(\sigma\),因此請務必確認你的 \(\sigma\) 與所使用的管制圖類型相符。
實例演練
假設某條充填生產線的平均充填量為 50 mL、標準差為 5 mL,且 \(k = 3\)。則 $$\text{UCL} = 50 + 3 \times 5 = 65 \text{ mL}$$ $$\text{LCL} = 50 - 3 \times 5 = 35 \text{ mL}$$ 任何量測值高於 65 mL 或低於 35 mL 的瓶子皆屬於失控狀態,應加以標記檢查。
不同 k 值如何改變管制界限
乘數 k 決定界限與中心線之間的距離。表格採用一個範例:製程平均值 = 50,標準差 \(\sigma\) = 5,因此 UCL = 50 + k·5,LCL = 50 − k·5。例如,當 k = 3 時,上限為 50 + 3 × 5 = 65。
| k | UCL | LCL | 在管制內常態資料落於界限內的比例 | 每個點的約略誤報率 |
|---|---|---|---|---|
| 1 | 55 | 45 | 68.27% | 約 1/3 |
| 2 | 60 | 40 | 95.45% | 約 1/22 |
| 2.5 | 62.5 | 37.5 | 98.76% | 約 1/81 |
| 3 | 65 | 35 | 99.73% | 約 1/370 |
| 4 | 70 | 30 | 99.994% | 約 1/15,787 |
百分比假設製程穩定且資料呈常態分佈。較窄的界限(較小的 k)能較快偵測到偏移,但會提高誤報率。較寬的界限(較大的 k)誤報較少,但對真正偏移的反應較慢。k = 3 是傳統的 Shewhart 選擇。
解讀您的管制界限
普通原因變異是穩定製程中固有的自然隨機變異。它來自許多微小來源,在界限內可以預測。特殊原因變異則來自特定、可辨識的事件,例如工具故障、新的材料批次或操作員更換。它會使製程的行為偏離其一般模式。
點位高於 UCL 或低於 LCL,是可能出現特殊原因變異的訊號,應加以調查。落在界限內的點與普通原因變異一致,不過界限內的某些模式也可能顯示出問題。常用的運行規則(Western Electric / Nelson)包括:
- 連續 8 點位於中心線同一側(某些版本的規則使用 9 點)。
- 連續 6 點穩定上升或下降。
- 連續 3 點中有 2 點超出同一側的 2 sigma。
每增加一條規則都會提高靈敏度,但也會提高整體誤報率,因此應審慎採用。
管制界限不等於規格界限。管制界限來自製程本身的數據,描述製程實際的表現。規格界限來自客戶或設計要求,描述製程應該達到的表現。製程可能完全處於管制狀態,卻仍產出超出規格的產品,例如製程穩定但中心偏離目標,或自然分散度過大。製程也可能符合規格,同時處於失控狀態。
管制圖常數(A2、D3、D4、d2)
這些標準 SPC 常數取決於子組大小 n,並與 X-bar 圖和 R 圖搭配使用。
| n | d2 | A2 | D3 | D4 |
|---|---|---|---|---|
| 2 | 1.128 | 1.880 | 0 | 3.267 |
| 3 | 1.693 | 1.023 | 0 | 2.574 |
| 4 | 2.059 | 0.729 | 0 | 2.282 |
| 5 | 2.326 | 0.577 | 0 | 2.114 |
| 6 | 2.534 | 0.483 | 0 | 2.004 |
| 7 | 2.704 | 0.419 | 0.076 | 1.924 |
| 8 | 2.847 | 0.373 | 0.136 | 1.864 |
| 9 | 2.970 | 0.337 | 0.184 | 1.816 |
| 10 | 3.078 | 0.308 | 0.223 | 1.777 |
使用方式:
- 由平均子組全距估計製程標準差:\(\hat{\sigma} \approx \bar{R} / d_2\)。您可將此值輸入計算機的 sigma 欄位(適用於個別值;若為子組平均值,標準誤差為 \(\hat{\sigma}/\sqrt{n}\))。
- X-bar 圖界限:\(\bar{\bar{X}} \pm A_2 \cdot \bar{R}\),其中 \(\bar{\bar{X}}\) 為子組平均值的總平均。
- R 圖界限:\(\text{管制下限} = D_3 \cdot \bar{R}\) 與 \(\text{管制上限} = D_4 \cdot \bar{R}\)。當 D3 為 0 時,下限即為零。
這些常數假設採用 3 sigma 界限,且資料呈常態分佈。
常見問題
為什麼 k 通常設為 3?三倍標準差界限能在靈敏度與誤報之間取得平衡——約有 99.73% 的受控資料點會落在界限內,因此除非製程真的發生變化,否則出界的點相當罕見。
LCL 可以是負值嗎?在數學上是可以的。但對於不可能為負的計數或量測值(例如不良品數量),LCL 通常會截斷為 0。
本計算適用於哪種管制圖?同樣的「平均數 ± k·σ」邏輯適用於 X̄ 圖、單值移動全距圖(I-MR)以及許多其他休哈特管制圖;不同之處僅在於 \(\sigma\) 的估算方式。